 Гибкий.ру
Введение
Иногда, некоторым деталям, помимо функциональности, хочется придать красивый внешний вид. Бывает, что железные детали, просто необходимо защитить от воздействия воды, воздуха и прочих агрессивных воздействий. Самым простым, дешёвым и распространённым способом решения таких задач является покраска.
Как-то раз, мне в руки попал самый настоящий паровозный чугунный свисток, который я восстанавливал для своего парового мотоцикла. Конечно, самым простым способом было бы покрыть его черной краской. Но, как говорится, мы не ищем легких путей. Захотелось чего-то особенного.
Когда я начал разбираться с технологией нанесения латуни, оказалось что есть несколько различных способов, но информация довольно скупая. Нет достаточно подробных описаний со всеми тонкостями, нюансами и спрятанными «подводными камнями». Поэтому пришлось взять базовую информацию и путём долгих экспериментов понять всё самому. Теперь, когда цель успешно достигнута, я с радостью поделюсь со всеми своими знаниями и опытом.
Гибка латунных труб на заказ в москве — цены
Услуги гибки латунных труб
Латунные трубы обладают массой преимуществ – они очень прочны, устойчивы к воздействиям внешней среды и довольно просты в обработке. При этом доверять работу по гибке латунных труб лучше профессионалам с большим опытом и необходимым для этого современным оборудованием.
Применяются такие трубы чаще всего для отопительных систем и водопроводов, и это ещё одна причина, которая делает процесс их производства ответственным и не терпящим ошибок. Завод «Эверест» обладает большим опытом работы с латунью, мы гарантируем вам отличное качество работы с учётом всех ваших пожеланий.
Сроки работ зависят от наличия у заказчика готового проекта, объёмов и сложности работ. Уточнить их можно у наших менеджеров в офисе или по телефону. Кстати, наши специалисты могут помочь в разработке чертежей, если это потребуется.
- Трубы обжигают при температуре около шестисот градусов по Цельсию и дают им остыть в воде.
- Трубы заполняют канифолью.
- Очень плавно, избегая рывков трубу сгибают. Первоначальный сгиб делается с чуть большим радиусом, после отгибают обратно до нужного. Это необходимо чтобы избежать образования складок.
- На последнем этапе канифоль выплавляют.
Завод «Эверест» закупает материал, обладающий сертификатами качества, только у проверенных поставщиков. Латунные трубы, изготовленные у нас, будут отличаться устойчивость к коррозии, особенной прочностью, гарантированной химической инертностью для работы с агрессивными веществами.
Мы предлагаем нашим клиентам гибкие сроки выполнения работ, доступные цены на продукцию и услуги предприятия и внимательный сервис. Мы готовы стать вашим надёжным партнёром и оказать поддержку на всех этапах совместной работы.
Гибка медных, латунных и дюралевых труб. домашний мастер
Соединительные элементы для медных труб
Соединительные элементы для медных труб изготавливаются из меди такого же качества, т. е. в металле не должно быть примесей больше, чем 0,1%, а также из латуни и бронзы. Медные фитинги изготавливают двух видов: разъемные и
Подготовка труб
Первый этап подготовки – это нарезка труб на куски требуемой длины. Нарезать трубы можно напильником, но, как уже упоминалось выше, гораздо удобнее, качественнее и с меньшими усилиями это можно сделать с помощью трубореза. И в том и в другом случае место
Соединение труб
По завершении нарезки резьбы, изгибания труб и раскладывания их в необходимом порядке по пути трубопровода, подготовки в достаточном количестве переходных элементов (сгонов, муфт, уголков, тройников и крестовин), закрепления при необходимости в стенах
Гибка древесины
Для начала существует несколько основных правил, которые всегда соблюдаются.Пропаривая древесину для ее гибки, вы тем самым размягчаете гемицеллюлозу. Целлюлоза же является полимером, который ведет себя подобно смолам — термопластам.Для этого вам
Гибка металла
Гибка – способ обработки металла давлением, при котором заготовке или ее части придается изогнутая форма. Гибка выполняется молотками (лучше с мягкими бойками) в тисках, на плите или с помощью специальных приспособлений. Тонкий листовой металл гнут
Гибка труб
Трубы изгибают по дуге различного радиуса под различными углами и в различных плоскостях. Их можно гнуть ручными и механизированными способами, в горячем и холодном состоянии, с наполнителем или без наполнителя. Способ гибки зависит от диаметра, материала и
Соединение неметаллических труб
Общие сведения о пластмассовых трубах. В системах внутренней канализации и водостоков различного назначения применяют трубы и фасонные части, изготовленные из полиэтилена плотности ПЕЛ и низкой плотности (ПИП), полипропилена (ПП) и
Установка труб
Для газо– и водопроводных внутрикомнатных устройств применяют почти исключительно стальные трубы, а для канализации – чугунные. Водо– и газопроводные трубы соединяют при помощи муфт, тройников, переходов и других фасонных частей с резьбой. Трубы
Лазерная резка латуни
Латунь − металлический сплав из цинка и
меди
. Также в его составе могут присутствовать железо, никель, олово и ряд других металлов. Особенностями латуни являются коррозионная стойкость, устойчивость к механическим воздействиям, невосприимчивость к агрессивным средам. В силу этого материал нашёл широкое применение в разных областях − машиностроении, строительстве, производстве сантехнических изделий, запасных частей для холодильных установок, торгового оборудования, а также в ювелирном деле.
Резку латуни лазером готовы выполнить мастера ООО «ПК Металлум». Наше современное оборудование позволяет раскраивать листы разной толщины, плиты, круги и латунные пруты. В работу принимаются заказы на штучное и серийное производство изделий. Сотрудничество ведётся с крупными компаниями и частными лицами.
Латунные полосы, латунный профиль — латунная мастерская
Латунная полоса чрезвычайно популярна в современном декоре. Полоса из латуни замечательно сочетается с тканевыми обивками, деревянными облицовками, стеклянными перегородкам, керамической плиткой и природным камнем. Латунные вставки неизменный атрибут современного декора. Иногда латунные полосы называют латунным молдингом, по аналогии с декоративными украшениями автомобилей.
Полосы латунные, латунные вставки, латунные молдинги используются во всех жилых и коммерческих помещениях. Любая из комнат вашего дома может быть украшена латунным декором: спальня, гостиная, столовая, ванная, ну и конечно, кухня.
В общественных пространствах многоквартирных жилых домов латунные полосы, латунные вставки, латунные молдинги используются в холлах, в оформлении рецепшен, почтовых ящиков, в оформлении лифтовых порталов, лестничных клеток и в других помещениях.
Латунная мастерская предлагает полосы из латуни, латунные вставки, молдинги из латуни собственного изготовления длиной 1500, 2000 и 3000 мм или по длине, требуемой заказчику. В интерьере всегда хорошо смотрятся латунные полосы, латунные вставки с минимальным количеством стыков. Там, где стыков невозможно избежать, мы предлагаем особый «волосяной» шов, который заметен только с очень близкого расстояния. По желанию заказчика, швы между латунными полосами, латунными вставками могут быть заварены и зачищены. В этом случае, даже на очень длинных участках латунные полосы станут «бесшовными». Толщина латунной полосы 1, 1,5 и 2 мм. Ширина полосы латунной от 10 мм и более.
Декоративные свойства латуни максимально используются в изготовляемых нашей компанией латунных полосах. По выбору заказчика латунные полосы могут быть шлифованными, сатинированными или полированными. Для особенно взыскательных клиентов Латунная мастерская предлагает фантазийную отделку.
Дополнительным украшением латунных полос, латунных вставок может стать патинирование в различные оттенки. Более подробно о различных патинах вы можете ознакомиться на нашей странице https://gibkij.ru/product-category/materials/.
Для защиты латунных полос, латунных вставок от окисления Латунная мастерская использует специальное защитное средство. Эта защита позволяет украшать латунными полосами, латунными вставками различные зоны жилых и коммерческих помещений и сохраняет декоративные свойства латуни на многие годы. Защитное покрытие латунных полос и латунных вставок устойчиво к ультрафиолету, температуре от -10 до 150 градусов Цельсия.
Для того, чтобы купить латунную полосу, латунные вставки направьте свой запрос на почту info@gibkij.ru c указанием длины, ширины и толщины латунных полос, а также их финишной отделки. Для удобства расчета стоимости и покупки латунной полосы или латунных вставок на нашем сайте в интернет- магазине есть специальный раздел, который позволит вам максимально быстро получить ориентировочную стоимость и оформить вашу покупку.
По запросу латунную полосу можем согнуть в Г или П образный латунный профиль.
Латунную полосу, латунные вставки поставляем транспортной компанией в любую точку России или зарубежья. Для постоянных покупателей и на большие заказы предлагается дополнительная скидка.
Срок изготовления – до 7 рабочих дней, низкие цены, высокое качество.
Минимальная стоимость Заказа 20 000 руб.
Латунная полоса, латунные вставки от нашей мастерской – любые объемы, любой погонаж, любая ширина, любая отделка!
Вы можете ознакомиться с нашим розничным прайс-листом на латунные полосы, латунные вставки в таблице ниже. При оптовых закупках или по партнерским программам для мебельных производств мы можем предоставить значительные скидки.
| Наименование | Стоимость за шт/толщина 1мм | Стоимость за шт/толщина 1,5мм | Стоимость за шт/толщина 2мм |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х10 | 1 326 | 2 100 | 2 800 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х15 | 1 831 | 2 900 | 3 867 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х20 | 2 210 | 3 500 | 4 667 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х25 | 2 673 | 4 233 | 5 645 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х30 | 3 115 | 4 933 | 6 579 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х35 | 3 557 | 5 633 | 7 512 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х40 | 3 999 | 6 333 | 8 446 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х45 | 4 441 | 7 033 | 9 379 |
| Латунная полоса шлиф./сатин с защитным покрытием 3000х50 | 4 883 | 7 733 | 10 313 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х10 | 884 | 1 221 | 1 476 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х15 | 1 400 | 1 933 | 2 333 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х20 | 1 916 | 2 645 | 3 190 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х25 | 2 432 | 3 357 | 4 047 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х30 | 2 948 | 4 069 | 4 904 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х35 | 3 464 | 4 781 | 5 761 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х40 | 3 980 | 5 493 | 6 618 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х45 | 4 496 | 6 205 | 7 475 |
| Латунная полоса шлиф./сатин с защитным покрытием 2000х50 | 5 012 | 6 917 | 8 332 |
Подготовка
Ну что ж… Давайте подробнейшим образом разберемся, как покрывать латунью железные детали. Для начала, конечно, ваша деталь должна быть качественно подготовлена, ведь гальваника это не краска, которая заливает все щели и ухабы. Поэтому, перед нанесением латуни, ваша деталь должна быть уже тщательно ошкурена, и отполирована до блеска.
Далее, очень важно подобрать правильно емкость для электролиза. Тут главное правило — емкость не должна быть металлическая! Иначе она непременно прореагирует до дыр. Далее нашу емкость следует обложить, так называемой, жертвенной латунью. Почему жертвенной?

Вы должны сделать все таким образом, чтобы расстояние между вашей деталью и латунью было от 3 до 10 сантиметров, и было приблизительно одинаково на всех участках. Это очень важно соблюсти для того, чтобы плотность тока была на всех участках приблизительно одинаковой и равномерной, так как именно плотность тока будет определять оттенок покрытия.
Электролиз
Латунь — это сплав меди и цинка. И физика электролиза такова, что при малых токах преимущественно осаждается медь, а значит, цвет вашего покрытия будет уходить в розовый и даже в красный. Если тока слишком много, по большей части будет осаждаться цинк, а значит, цвет покрытие будет светлеть, и даже белеть. Иными словами, если не хватает тока, будет красно, а если его слишком много, будет бело.

Зная это, вы легко сможете подобрать любой интересующий вас оттенок. В инструкциях пишут конкретную плотность тока, 0,1…0,3 А на Дм2, но на практике эти значения не сработают, так как требуемы ток для нужного вам оттенка зависит от многих факторов. Температура, плотность электролита, расстояние от детали до Электрода (латуни) и пр.
Итак, вот как по моему мнению должен выглядеть самый правильный процесс электролиза. Погружаем деталь в электролит (30-50*С), выставляем приблизительные параметры тока, и ждем 15 минут. По истечению этого времени, вытаскиваем деталь, тщательно отмываем, и контролируем цвет покрытия.
Корректируем ток в нужную сторону и повторяем процесс следующие 15 минут. И такими вот 15-ти минутными этапами, добиваемся требуемого оттенка и нужной толщины покрытия. И тут я должен рассказать об одном очень важном и опасном нюансе, который вас поджидает!
Конечно, электролит легко можно восстановить, добавив туда еще немножечко аммиачной воды, но не рекомендую вам так делать! Потому что, тогда полностью собьются все ваши настройки оттенка и тока. И придется подбирать все заново. У меня ушло шесть часов электролиза, чтобы понять все эти тонкости и нюансы.
Так что,воспользуйтесь моими советами и не повторяйте моих ошибок. Еще «старожилы» говорят, что на процесс электролиза хорошо сказываются ПАВ. В нашем случае это будет малюсенькая капелька «Фэри». Но, честно говоря, я попробовал и «Фэри», и «Комнат», и какой-то особенной разницы не заметил. Но, тем не менее, если будете экспериментировать, такой вот информацией делюсь.
Ну а далее друзья, все на ваше усмотрение. Можете оставить свое изделие матовым, можете покрыть лаком, а если вам хватило терпения наложить достаточно толстый слой, то можно его заполировать до зеркала, что, собственно, я и решил сделать.
Электролит
Поскольку речь идет об электролизе в домашних или гаражных условиях, огромное значение имеет доступность компонентов. Я нашел несколько разных рецептов, и практически во всех них используется какая-то трудно выговариваемая химия, которую, я не знаю, откуда они берут и, где в обычной жизни она может применяться.
Поэтому для создания своего электролита я решил воспользоваться, так сказать «дедовским методом». Химикаты для которого, можно было бы достать в радиусе 1 — 2 километров от любого дома. Этот метод практиковался ещё в советские времена, был забыт, но по моему мнению, не потерял актуальность и в наше время.
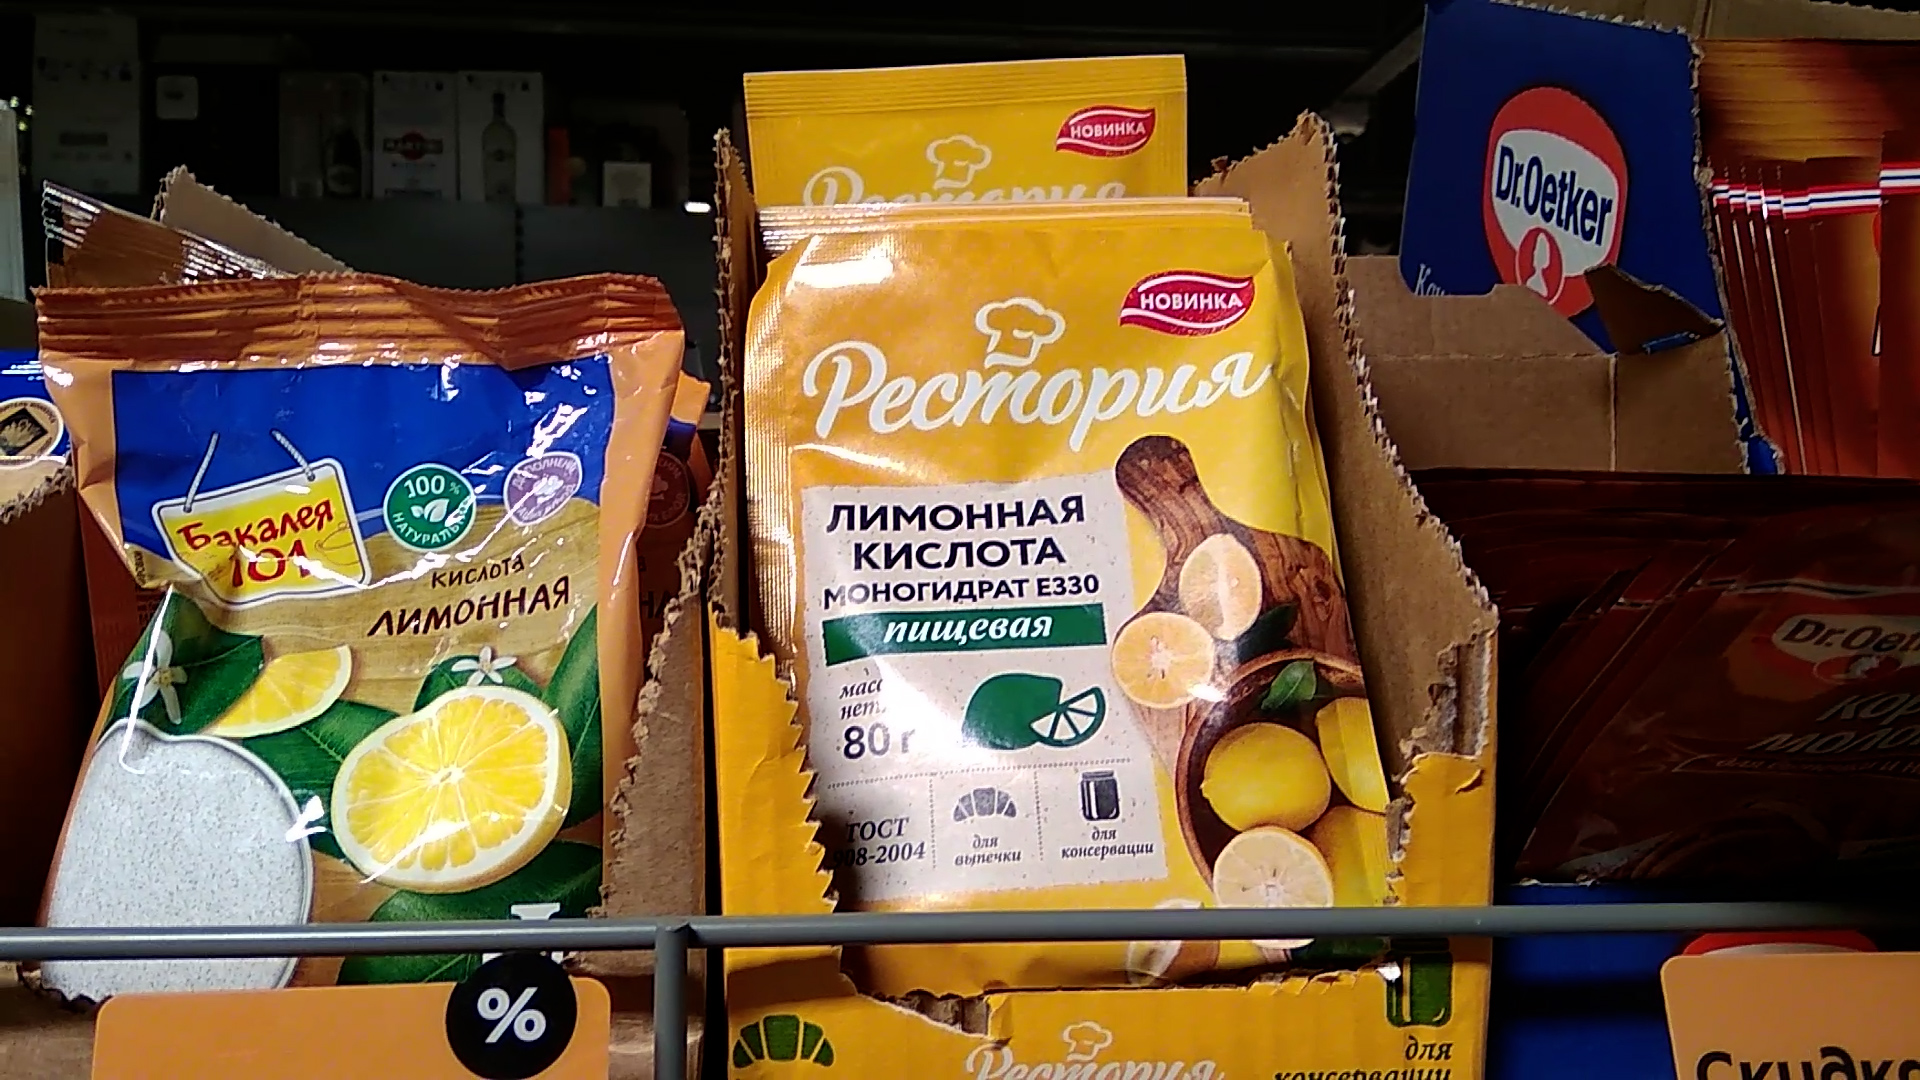
И так, первый компонент, который понадобится для нашего электролита — это лимонная кислота. Она широко используется в кулинарии и как антинакипин. Продаётся почти во всех продуктовых магазинах и отделах бытовой химии. 80г. приблизительно стоит 40-50р.
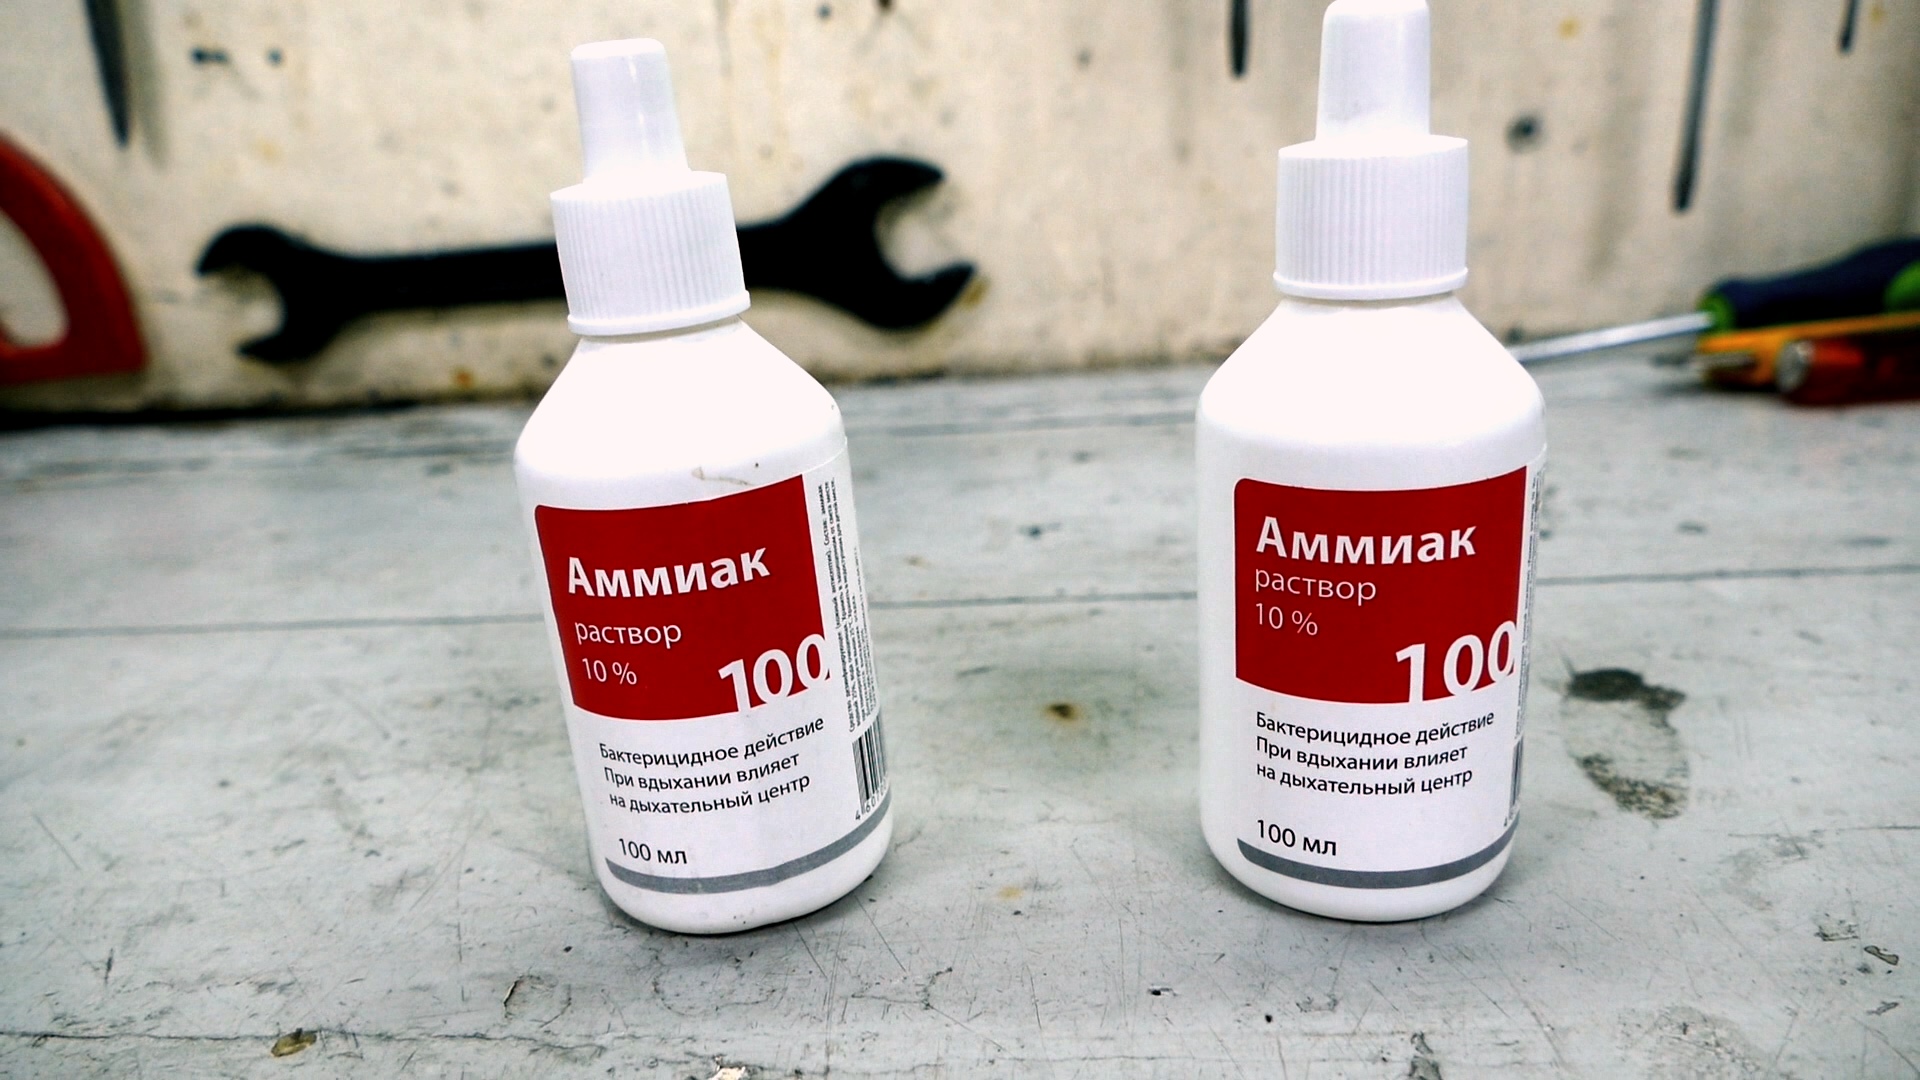
Второй компонент, это аммиачная вода, или как её ещё называют, нашатырный спирт. С ним тоже у вас не возникнет никаких проблем, так как он продается практически в каждой аптеке.
Для создания электролита вам потребуется: на 1 литр воды, лимонной кислоты 60 грамм и аммиачной воды приблизительно 80 ml. Почему приблизительно, объясню чуть ниже. Высчитаете по пропорции, сколько вам потребуется ингредиентов, и закупите необходимое количество химикатов. Когда все приготовления и закупки будут сделаны, можем начинать готовить электролит.
Вообще, в этом старом дедовском способе использовался еще один химикат который называется «Трилон Б» (динатриевая соль этилендиаминтетрауксусной кислоты). Этот компонент выполняет две функции. Восстановление металлов и, как выражаются отцы, растворение нерастворимого. Его потребуется 6-10 г. на литр воды.
Раньше, в советские времена его можно было найти практически везде. Он использовался и как удобрения, и как чистящее средство, как восстановитель ржавчины и даже в медицине. Но в наше время, я почему-то его нигде не нашёл. В принципе, можно делать и без него. «Трилон Б», в данном случае, больше сказывается не на качестве покрытия, а на экономичности и скорость процесса.
И так. Приступим к изготовлению электролита. Для начала, в отдельную посуду, наливаем горячую воду. В горячей воде гораздо лучше растворяются все ингредиенты. Затем, высыпаем в это ведро всю, отмеренную заранее, приготовленную лимонную кислоту и тщательно перемешиваем до полного растворения осадка.
А вот с аммиаком, уже всё не так просто. Аммиачную воду нужно добавлять потихонечку, небольшими порциями, периодически помешивая и постоянно контролируя запах электролита, а если имеется pH-индикаторная бумажка, контролируем по цвету. Как только электролит начнет пахнуть аммиаком (цвет начнёт меняться с красного на бесцветный), значит достаточно.
Хочу сразу предупредить, что делать это нужно в защитных очках и в проветриваемом помещении! Смешавшись с кислой средой, аммиак нейтрализуется, и перестаёт быть столь опасным. Но практика показывает, что электролиз идёт гораздо лучше, если pH электролита немного смещено в щелочную сторону.
Чтобы электролит был готов и начал правильно функционировать, не достаточно просто перемешать компоненты. Нужно ещё его приготовить электрическим способом, проводя через него повышенный ток. И поскольку электрохимическое приготовление электролита плавно перетекает в сам электролиз, делать его будем, как говорится, по ходу дела.
Тщательнейшим образом обезжириваем нашу деталь ацетоном, переливаем электролит в приготовленное металлизированное ведро, и погружаем туда деталь.
Далее, нам понадобится блок питания постоянного тока. Очень важно, чтобы он был снабжен амперметром! Именно по его-то показаниям мы и будем настраивать режим. Сразу должен предупредить, что просто электричество из розетки вам не подойдёт! Присоединяем плюс (анод) к фольге, а минус (катод) к детали и включаем блок питания.
Ток выставляем таким образом, чтобы на детали активно начал выделяться водород. Если ваша деталь достаточно велика, а блок питания слабый, вы можете использовать несколько блоков питания в параллель. Как, собственно, мне и пришлось сделать. Для своего чугунного, 5 килограммового свистка я выставил ток 15 ампер, и набрал я его с помощью двух блоков питания.
И теперь ждем. Некоторое время никакого осаждения металла происходить не будет. Электролит должен приготовиться. И первым сигналом того, что электролит у нас готов, будет сильное почернение вашей детали. Не пугайтесь это нормально! Чистыми, обезжиренными руками тщательно отмываем нашу деталь в теплой воде. Далее начинается самая сложная и самая тонкая работа. Нужно правильно подобрать ток электролиза.
Заключение
Данный способ очень прост, дёшев, и легкодоступен в плане компонентов. Но сразу хочу предупредить, что таким способом можно покрыть латунью только железные детали, с трудом ложится на нержавейку, и совершенно не подходит для алюминия, хрома и большинства других металлов и их сплавов.
Для большей наглядности, я сделал специальное 9-минутное видео, где рассказываю обо всех тонкостях и нюансах.
Ну, вот друзья, все что знал, рассказал, всем что было, поделился. Если вы воспользуетесь этим рецептом, пишите, делитесь своим опытом, присылайте фото своих деталей. Надеюсь благодаря этой статье, на свет появится много красивых и уникальных шедевров.
Ссылки на статьи про паровой мотоцикл:
Энергия старого мира
Взгляд в прошлое. Технология 18 века
Похожие гибкие материалы:
 Дорновая гибка труб что это такое
 Дорновый трубогиб: конструкция, назначение, преимущества
 Мягкие окна для веранды, беседок и террас в Казани — Купить по цене от 1000 руб. | Купить мягкие окна для веранды от производителя
 ГИБКИЙ КАМЕНЬ ДЛЯ ИНТЕРЬЕРА | Пикабу
 Как согнуть пластмассу в домашних условиях? — Справочник домашнего мастера