 Гибкий.ру
§ 29. гибка труб [1980 макиенко н.и. — общий курс слесарного дела]
Трубы изгибают по дуге различного радиуса или другой кривой под различными углами и в различных плоскостях. Гнутые трубы широко применяют для изготовления бензиновых, масляных, воздушных трубопроводов в автомобилях, тракторах, самолетах, металлорежущих станках и других машинах.
Трубы гнут ручным и механизированным способами; в горячем и холодном состоянии; с наполнителями и без наполнителей. Способ гибки зависит от диаметра трубы, величины угла загиба и материала труб.
Гибка труб в горячем состоянии применяется при диаметре более 100 мм. При горячей гибке с наполнителем трубу отжигают, размечают, а затем один конец закрывают деревянной или металлической пробкой. Для предупреждения смятия, выпучивания и появления трещин при гибке трубу наполняют мелким сухим, просеянным через сито с ячейками около 2 мм песком, так как наличие крупных камешков может привести к продавливанию стенки трубы, а слишком мелкий песок для гибки труб непригоден, так как при высокой температуре спекается и пригорает к стенкам трубы.
Для механизации наполнения (набивки) труб песком применяют молотковые или вибрационные установки. Если установок нет, трубу наполняют песком через воронку, а уплотняют обстукиванием трубы молотком; удары молотка наносят снизу вверх при одновременном ее повертывании до тех пор, пока при ударе по трубе не будет слышаться глухой звук.
После заполнения песком второй конец трубы забивают деревянной пробкой, у которой должны быть отверстия или канавки для выхода газов, образующихся при нагреве (рис. 102,а).
Диаметры пробок (заглушек) зависят от величины внутреннего диаметра трубы. Для труб малых диаметров заглушки делают из глины, резины или твердых пород дерева в виде конусной пробки длиной, равной 1,5 — 2 диаметрам трубы, с конусностью 1:10. Для труб больших диаметров заглушки изготовляют из металла.
Желательно, чтобы забиваемые в концы труб пробки несколько выступали из них, что облегчает удаление пробок.
Для каждой трубы в зависимости от ее диаметра и материала должен быть установлен минимально допустимый радиус изгиба. Радиус закругления при гибке труб берется не меньше трех диаметров трубы, а длина нагреваемой части зависит от угла изгиба и диаметра трубы. Если трубу изгибают под углом 90°, то нагревают участок, равный шести диаметрам трубы; если гнут под углом 60°, то нагревают участок, равный четырем диаметрам трубы; если под углом 45° — трем диамертам и т. д.
Длина нагреваемого участка трубы определяется по формуле (в мм)
где L — длина нагреваемого участка, мм; а — угол изгиба трубы, град; d — наружный диаметр трубы, мм; 15 — постоянный коэффициент (90:6 = 15; 60:4 = 15; 45:3 = 15).
Участок изгиба на трубе размечают мелом. Выполняется эта операция по заранее заготовленным шаблонам. В процессе гибки трубу проверяют по месту или по изготовленному из проволоки шаблону.
При гибке труб в горячем состоянии работают в рукавицах.
Трубы нагревают паяльными лампами в горнах или пламенем газовых горелок до вишнево-красного цвета на длине, равной шести диаметрам. Топливом в горнах может быть древесный уголь и дрова. Лучшим топливом является древесный уголь, который не содержит вредных примесей и дает более равномерный нагрев.
В случае перегрева трубу до гибки охлаждают до вишнево-красного цвета. Трубы рекомендуется гнуть с одного нагрева, так как повторный нагрев ухудшает качество металла.
При нагреве обращают особое внимание на прогрев песка. Нельзя допускать излишнего перегрева отдельных участков; в случае перегрева трубу охлаждают водой. От достаточно нагретой части трубы отскакивает окалина.
По окончании гибки выколачивают или выжигают пробки и высыпают песок. Плохое, неплотное заполнение трубы, недостаточный или неравномерный прогрев перед гибкой приводит к образованию складок или разрыву. Изгиб проверяют шаблоном.
При гибке в трубном прижиме в горячем состоянии стальную трубу вставляют в трубный прижим, между угловой выемкой основания и сухарем с уступами, и вращением рукоятки зажимают. При гибке сварных труб шов располагают снаружи, а не внутри изгиба, иначе труба может разойтись по шву. На конец изгибаемой трубы надевают отрезок трубы большего диаметра так, чтобы конец немного не доходил до места изгиба, затем обхватывают трубу двумя руками, с большим усилием отводят ее в направлении изгиба (рис. 102,6).
Гибка труб в холодном состоянии выполняется при помощи различных приспособлений. Простейшим приспособлением для гибки труб диаметром 10 — 15 мм в свободном состоянии является плита с отверстиями, в которой в соответствующих местах устанавливаются штыри (рис. 103,а), служащие упорами при гибке.
Трубы небольших диаметров (до 40 мм) с большими радиусами кривизны гнут в холодном состоянии, применяя простые ручные приспособления с неподвижной оправкой (рис. 103,6). Гибочная оправка 4 крепится к верстаку 7 с двух сторон скобками 2. Трубу для гибки вставляют между гибочной оправкой и хомутиком 3, нажимают руками и гнут ее по желобо-образному углублению гибочной оправки.
Трубы диаметром до 20 мм изгибают в приспособлении (рис. 104). Приспособление крепится к верстаку при помощи ступицы и плиты 7. На одной оси ступицы и плиты находится неподвижный ролик-шаблон 6 с хомутиком 7. Подвижный ролик 2 закреплен в скобе 4 с рукояткой 3. Трубу 5 для изгиба вставляют между роликами так, чтобы конец ее вошел в хомутик 7. Затем рукояткой 3 повертывают скобу 4 с подвижным роликом 2 вокруг неподвижного ролика-шаблона 6 до тех пор, пока труба не изогнется на требуемый угол.
Гибка медных и латунных труб. Подлежащие гибке в холодном состоянии медные или латунные трубы заполняют расплавленной канифолью, или расплавленным стеарином (парафином), или свинцом. Порядок гибки аналогичен описанному ранее. Канифоль после гибки выплавляют начиная с концов трубы, так как нагрев середины трубы, наполненной канифолью, разрывает трубу.
Медные трубы, подлежащие гибке в холодном состоянии, отжигают при 600 -700°С и охлаждают в воде. Наполнитель при гибке медных труб в холодном состоянии — канифоль, а в нагретом — песок.
Латунные трубы, подлежащие гибке в холодном состоянии, предварительно отжигают при 600 — 700°С и охлаждают на воздухе. Наполнители те же, что и при гибке медных труб.
Дюралюминиевые трубы перед гибкой отжигают при 350 -400°С и охлаждают на воздухе.
Механизация гибки труб. При массовом изготовлении деталей из труб небольших диаметров применяют ручные трубогибочные приспособления и рычажные трубогибы, а для гибки труб больших диаметров (до 350 мм) — специальные трубогибочные станки и прессы.
Гибку труб в кольцо производят на трехроликовом гибочном станке. На рис. 105 показан момент гибки в кольцо трубы диаметром до 25 мм без наполнителя.
Перед гибкой налаживают станок — регулируют положение верхнего ролика 5 относительно двух нижних роликов 7 и 2 вращением рукоятки 4. При вращении рукоятки по часовой стрелке верхний ролик опускается вниз, и наоборот, при вращении против часовой стрелки — идет вверх.
Широко используются новые способы гибки труб — гибка с растяжением заготовки и гибка с нагревом токами высокой частоты. Первый способ заключается в том, что заготовку подвергают совместному действию растягивающих (превышающих предел текучести металла) и изгибающих усилий. Этот процесс осуществляется на гибочно-растяжных машинах с поворотным столом. Гнутые этим способом детали имеют высокую прочность и меньшую массу. Такой способ применяют при изготовлении труб для самолетов, автомашин, морских судов и др.
При гибке труб с нагревом токами высокой частоты нагрев, гибка и охлаждение происходят непрерывно и последовательно в специальной высококачественной установке типа трубогибочных станков. Установка допускает гибку труб диаметром от 95 до 300 мм. Она состоит из двух частей: механической и электрической; механическая часть представляет собой станок для гибки труб, а электрическая состоит из электрооборудования и высокочастотной установки. Указанный способ имеет ряд преимуществ: обеспечивается меньшая овальность в месте изгиба трубы, высокая производительность (в 4 -5 раз выше других способов), процесс механизирован.
Правильно изогнутыми считаются трубы, не имеющие вмятин, выпучин и складок.
При гибке труб необходимо соблюдать следующие условия:
тщательно следить за равномерностью вытягивания внешней стенки и посадки внутренней стенки трубы; учитывать, что внешняя стенка трубы легче вытягивается, чем происходит посадка внутренней стенки трубы;
трубу гнут плавно, без рывков; появившиеся складки правят молотком. Для предупреждения складок трубу сначала гнут несколько больше, чем следует по шаблону, а затем отгибают в соответствии с шаблоном;
во избежание разрыва нельзя гнуть трубу и выправлять складки, если труба охладилась до светло-вишневого цвета (800°С). Поэтому трубы больших диаметров гнут с многократным нагревом;
после проверки трубы шаблоном удаляют пробки, высыпают песок и обрезают концы по шаблону, затем очищают и промывают трубу внутри.
Развальцовка (вальцевание) труб заключается в расширении (раскатывании) концов 4 труб изнутри специальным инструментом (вальцовкой). Для этого инструмент (рис. 106) зажимают в слесарных тисках. Трубу вставляют в соответствующее по диаметру отверстие 3 (каленая втулка), а затем ударами молотка по оправке 7 развальцовывают конец 4 трубы до необходимых размеров. Концы труб диаметром больше 18 мм развальцовывают при помощи специальной вальцовки (рис. 107), которая состоит из стального стержня 5, на одном конце стержня имеется конус 7, а на другом — квадратная головка 6. Стержень 5 помещен в корпус 3, внутри которого размещены ролики 2, имеющие небольшую конусность.
Процесс развальцовывания состоит в том, что на конец трубы 7 (рис. 108) надевают фланец 2 с выточенными в его отверстии канавками 5, затем в трубу вставляют вальцовку с роликами и вращают. При вращении вальцовка роликами 3, 4 раскатывает трубу, вдавливая металл трубы в канавки 5 фланца до тех пор, пока они не заполнятся до отказа. Если вращение вальцовки становится свободным, подтягивают гайку 4 (см. рис. 107), углубляя тем самым конус в трубу.
Наиболее производительным является вальцевание на специальных вальцовочных машинах и различных механизмах.
Виды и причины брака при гибке. При гибке металла брак чаще всего проявляется в косых загибах и механических повреждениях обработанной поверхности как результат неправильной разметки или закрепления деталей в тисках выше или ниже разметочной линии, а также неправильного нанесения ударов.
Безопасность труда при гибке. В целях обеспечения безопасности заготовки укрепляют в тисках или других приспособлениях прочно, работают только на исправном оборудовании.
Перед началом работы на гибочных станках знакомятся с инструкцией; работу выполняют осторожно, чтобы не повредить пальцы рук. Работают в рукавицах и застегнутых халатах.
Виды оборудования для гибки труб
Все гибочные агрегаты можно разделить на три группы в соответствии с типом привода:
- Устройства с прокатным приводом. Такие приспособления имеют ручное управление. С их помощью можно выполнить гибку тонкостенных металлических или полимерных труб малого диаметра. Плюсы такого оборудования: низкая себестоимость работ, возможность сделать все своими руками. Минусы – необходимость применения физической силы мастера, малый диапазон диаметров труб, невозможность работы с заготовками нестандартных размеров.
- Устройства с механическим (гидравлическим) приводом. Способ гибки труб с их применением считается универсальным. Профессиональные устройства такого типа используются в строительстве, промышленности и других областях. Плюсы гидравлических установок: более высокая производительность, чем у предыдущего вида гибочных станков, за единицу времени обрабатывается большое количество заготовок, есть возможность работы с трубами крупного сечения. Минус один, но весомый: при выходе из строя гидравлического цилиндра его нельзя починить – только полная замена.
- Устройства с электрическим приводом. Электромеханические агрегаты часто можно встретить на площадках капитального строительства и на промышленных предприятиях. Способы гибки труб при помощи оборудования такого типа отличаются высокой точностью, качеством готовой продукции и большой производительностью. Сегодня существует немало моделей электромеханических гибочных станков. Некоторые из них справляются даже с трубами большого диаметра, причем точность такой манипуляции очень высока. Минусом устройства этого типа является его низкая мобильность, которая обусловлена весом станка и необходимостью подключения к сети электропитания.
В соответствии с принципом действия оборудование делится на следующие виды:
- Автоматическое – управление устройством осуществляется системой с ЧПУ, предварительно настроенной мастером. Производственный контроль проводится автоматически, при помощи датчиков.
- Рычажное – имеет ручное управление, воздействие на объект происходит с применением физической силы мастера. При работе с тонкостенными заготовками этим способом гибки труб можно достичь угла в 180°.
- Арбалетное – придает заготовке форму угла в 90°. Это устройство не занимает много места. С его помощью можно обрабатывать заготовки из полимеров и цветных металлов.
- Гидравлическое – воздействие на трубу происходит при помощи гидроцилиндрического станка.
- Арочное – устройство с ручным управлением. Гибка происходит за счет пропуска трубы через шаблонный сегмент.
- Трехвалковое (роликовое) – агрегат с ручным приводом, оказывает воздействие на обрабатываемую деталь при помощи системы из трех роликов. Использование этого способа гибки труб позволяет обрабатывать заготовки из твердых металлов, сокращает риск появления трещин или деформаций.
- Пружинное – изготовлено из пружинной стали. Во время работы в полость трубы помещают пружину, затем мастер прикладывает физическую силу для изменения формы заготовки. Такой метод обработки подходит для бесшовных заготовок небольшого диаметра.
Как согнуть профильную трубу подручными средствами
Часто вопрос гибки трубы для теплицы на даче остается открытым. Хозяева осознают, что сооружение даже простейшего трубогиба не оправдывается. Тогда используют подручные средства.
Гибка песком. Тут нужно наличие прокаленного песка, стола, металлической формы для загиба и паяльника. На столе закрепляется форма и делается упор на один конец заготовочного элемента. Все это надо хорошенько закрепить, чтобы предотвратить смещение конструкции в процессе.
Чтобы труба не потеряла круглую форму, она заполняется прокаленным песком. Один конец чем-то затыкается. Если труба не очень длинная, на нее надевается другая трубу с большим диаметром, чтобы она выполняла функцию рычага. Труба плавно загибается вокруг формы с уменьшением угла на 2%, так как сталь имеет особенность пружинить.
Если Вам понадобилось загнуть трубу с наименьшим радиусом, используйте паяльник. Труба нагревается в заранее размеченной зоне гибки до бордового цвета. Затем производится сгибание. При желании нагревания металла несколько раз, проделайте несколько отверстий примерно в 3 мм, чтобы смогли выходить газы.
Применение воды. Как уже упоминалось выше, в холодное время вместо песка используют воду. Так осуществляется гибка квадратных труб небольшого сечения, которые нередко нужны для возведения теплиц. В заготовку надо залить жидкость, а отверстия с торцов закрыть деревянными чопиками.
Когда происходит замерзание воды, можно начать сгибание. Аккуратно положите трубопрокат на опоры и придайте необходимый изгиб по форме с использованием резиновой киянки. Труба не сомнется из-за воды внутри, а в конце ее положите в тепло.
Сгибание пружиной. Один из простых методов гибки трубы без трубогибочного станка – пружина. Она обязательно должна совпадать с размером профиля. Трубу надо хорошо зафиксировать в тиски. Внутрь вставляется пружина, не позволяющая изделию деформироваться. Для облегчения процесса гибки мастера советуют немного нагреть место сгиба. Далее труба аккуратно сгибается по шаблону.
Изгибание трубопроката болгаркой. Данный метод – довольно удобен и популярен. Если надо согнуть трубу полукругом, в месте расположения сгиба делается несколько надрезов с помощью болгарки. Чтобы избежать случаев соскакивания инструмента в процессе, труба предварительно фиксируется в тиски. Готовые пропилы очищаются от стружки. Потом начинается само сгибание изделия.
После завершения процесса гибка, отверстия следует заварить сварочным аппаратом. Иногда можно использовать паяльник. Для придания месту сгиба аккуратности, он шлифуется и покрывается составом от коррозии, чтобы предотвратить появление ржавчины и преждевременную деформацию.
Самодельные трубогибочные станки
Часто мастерами самостоятельно изготавливаются трубогибочные приспособления в домашних условиях. Естественно, они не будут удобными и эффективными и профессиональными, однако для мелких дел достаточно подходящие.
Деревянный. Является самым простым вариантом, отлично подходящим для гибки труб из алюминия. Сгибание производится по определенному сегменту. Чтобы удержать материал, применяют прижимные приспособления.
Понадобится доска необходимой толщины. Из нее следует вырезать форму-шаблон. Потом установить на стол для прокатки, где будет производится гибочный процесс. Вместе с шаблоном нужно изготовить и рычаг, который поможет выполнить работу. Он устанавливается на расстояние от формы на соответствующий диаметр трубного профиля.
Сгибаемое изделие вставляется в отверстие, где находится упор и форма. Потом оно постепенно сгибается вручную. Трубогиб из дерева обычен в эксплуатации. Но для каждого последующего сгибания будет необходимо изготавливать отдельный шаблон. К тому же, угол сгибания совсем не всегда будет точным.
Роликовый. Самая популярная разновидность трубогибочного приспособления. Работает на ручном приводе. Ролики располагаются для образования равнобедренного треугольника. Они соединяются с цепным приводом лебедкой, в месте основания механизма. Ролик вверху следует соединить с зажимным механизмом, за счет сего станок станет вращаться.
Для гибки на этом приспособлении мастер помещает элемент на ролики в основании и прижимает его. Затем плавно поворачивает рукоять лебедки и протягивает изделие между роликами. Постепенно заготовка станет загибаться. Потом нужно усилить нажим с последующим закручиванием механизма зажима. Чтобы результат закрепился, труба пропускается через приспособление еще раз.
Домкратный трубогиб. Бывает, что мастера делают станки с помощью домкрата. Он позволяет подбирать различные углы для гибки. Такое приспособление более усовершенствованно и удобно в отличие от деревянных аналогов.
Для гибки труба опирается на ролики в месте расположения оси по краям. Давление на элемент распределяется башмаком, воздействующим на центр проката. За счет этого изгиб отличается плавностью. Самостоятельно смастеренный гидравлический трубогибочный станок из домкрата позволяет согнуть трубу почти на 90 градусов.
Трубогибочные станки и профилегибочные станки для гибки труб (профилей) способом вальцовки.
Профилегибочные станки (3-х роликовые вальцевые трубогибы) предназначенные для гибки труб и специальных профилей в кольца сегментные дуги и спирали с заданным шагом подъема витка спирали. Эти трубогибы работают с профилями из любого материала — стали, нержавеющей стали, алюминия, меди, титана и их сплавов.
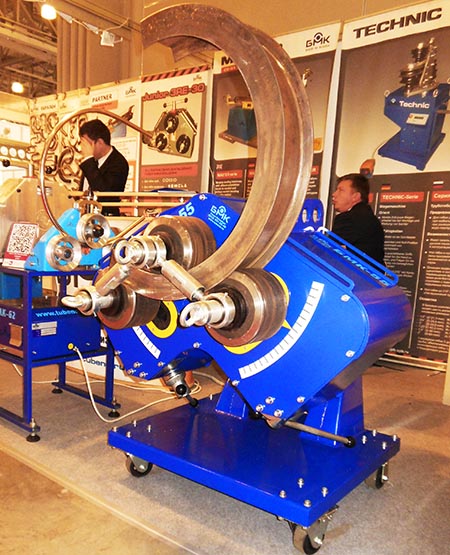 Профилегиб RE-80 серии БМК-55У — гибка двутавра на выставке
Работу таких трубогибов и профлегибов следует разделить на два этапа:
Первый этап — создание на трубогибочном станке преднатяга — задать кривизну ,радиус гиба трубы. Это может осуществляться путем приложения усилия средним подвижным роликом на трубу опирающуюся на два крайних ролика, либо путем приложения усилия на трубу через два крайних, подвижных ролика на трубу опирающуюся на средний ролик;
Второй этап — непосредственно гиб трубы, осуществляемый за счет силы трения между ведущими роликами профилегиба и изгибаемой трубой, где труба силой трения увлекается в направлении вращения ведущих роликов и изгибается на радиус заданной кривизны (преднатяга).
Если при гибке трубы или профиля на трубогибочных и профилегибочных станках не удается получить требуемый радиус гиба за один прогон, то операции первого и второго этапов повторяются до получения требуемого радиуса гиба на изделии.
На трубогибочных вальцах минимальный радиус гиба труб для очень толстостенных труб составляет- 5, для толстостенных-10, для тонкостенных более 10 диаметров труб.
Особо внимание следует уделять работе по первому этапу, так как от количества ведущих роликов и силы трения на них зависит усилие создаваемое для задания кривизны (радиуса) гиба трубы.
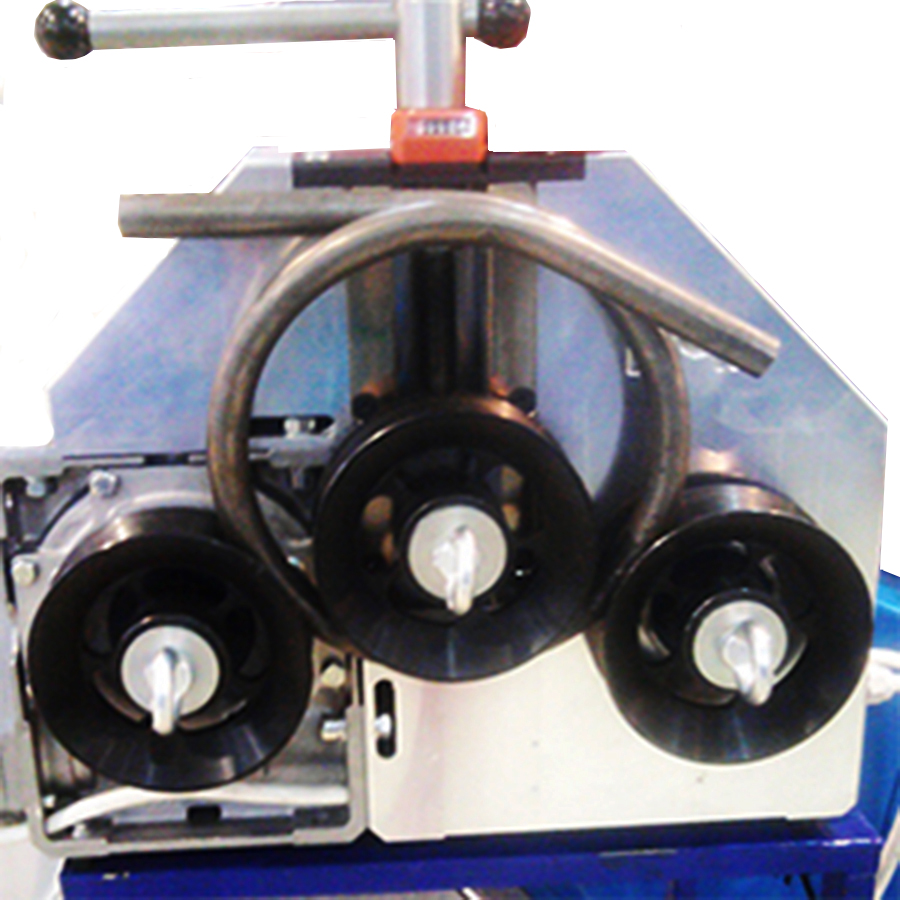 Трубогиб RE-30 серии JUNIOR — гибка трубы в кольцо
Для гибки черного металла трубогибочные вальцы оснащаются стальными гибочными роликами, а для гибки полированных труб- роликами из капролона. Однако, применение капролоновых роликов возможно только на трубогибах производства ООО «Балтийской Машиностроительной Компании» — 3RE-60 (БМК-55)
Качественная гибка труб на трубогибах и профилегибах обеспечивается соответствием ручьев гибочных роликов типоразмеру трубы. Применение наборных роликов удешевляет стоимость оснастки, но резко снижает качество гибов, особенно на тонкостенных и полированных трубах.
