
Основные требования, предъявляемые к развёрткам
Вам нужны развертки для качественной гибки листового металла. В развертках должно быть указано следующее:
- Контур изготовленной продукции в масштабе 1:1;
- Отсутствие на контуре пробелов, крестов, линий и т.д.
- Все линии на чертеже должны быть четко прорисованы;
- Каждый макет должен быть подготовлен в отдельном файле, имя файла должно включать название продукта;
- Все представленные чертежи должны быть разборчивыми, качество чертежей определяет точность работы.
Описание
Одним из наиболее распространенных методов, используемых в металлообработке, является гибка листового металла. Он позволяет при правильном подходе создавать пространственные конструкции из прокатных листов разнообразных форм и размеров.
Следующие методы гибки листов используются в соответствии с установленными правилами:
Установка для одноугольной или V-образной гибки металла.
П-образная деформация или двухугловая;
Образование многочисленных углов во время изгиба;
Радиусная гибка, в результате которой образуются зажимы и петли.
Хотя холодная гибка является нормой, иногда возникает необходимость в горячей деформации. В качестве иллюстрации рассмотрим эффект горячего нагрева для обработки цинком некачественных металлических изделий на высокоуглеродистых сталях с низкой пластичностью или дюралюминии (в зависимости от марки материала).
Гибка металла иногда сочетается с другими механическими процессами, такими как штамповка или резка. Конечным результатом являются металлические изделия с заранее заданными геометрическими и физическими параметрами. В процессе используется специализированный гибочный станок, который может быть ротационным или поворотным.
Сложность работы и объем заказа — два фактора, которые оказывают наибольшее влияние на стоимость услуг. Чтобы сделать заказ на гибку металла, позвоните нашему менеджеру. Он ответит на ваши запросы и расскажет о работе компании и условиях сотрудничества. Мы обещаем первоклассную работу!
Виды листового сгиба
Если у вас есть:
Наше производство берет заказы на гибку стали от 20 000 рублей. Так же мы можем выполнить срочные заказы на резку и гибку деталей. Если деталь малосерийна можем выполучить ручную гибку металла
Если у вас есть:
Гибка металла — профильцентр
Гибка металла в череповце
В некоторых случаях технические условия на готовое изделие запрещают выборку или сварочные работы. Гибка металла применяется, если необходимо придать заготовке желаемую форму.
Заказать гибку металла в череповце
Заказать гибку в компании «Велунд Сталь» можно на выгодных условиях. Для получения дополнительной информации свяжитесь с нашим менеджером.
Когда нужна гибка металла?
Для производства мелких деталей, таких как водостоки, оконные откосы и другие элементы домашней обстановки, стальные изделия подвергаются гибке. В более крупных масштабах гибка металла используется для создания магистральных труб замысловатой конфигурации. Материал с лакокрасочным и цинковым покрытием может успешно деформироваться машинами для гибки металлических конструкций.
Наше оборудование для гибки
Машинная гибка — это то, чем мы занимаемся. точность гибки 0,05 мм
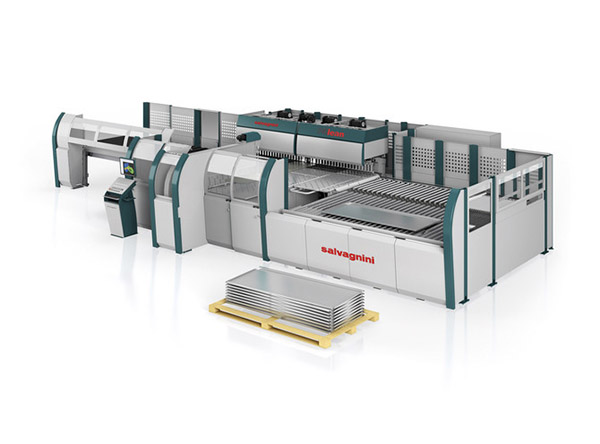
С помощью листогибочных прессов возможно растяжение листового материала толщиной от 0,5 до 1,5 мм (AMBe900C — до 3 мм).
| Технические характеристики | |
|---|---|
| Максимальная длина входящего листа (мм) | 2495 |
| Максимальная ширина входящего листа (мм) | 1524 |
| Максимальная диагональ, допустимая для вращения (мм) | 2500 |
| Максимальное усилие гибки (кН) | 330 |
| Максимальное усилие зажима (кН) | 530 |
| Максимальная длина гибa (мм) | 2180 |
| Максимальная высота гибa (мм) | 165 |
| Минимальная толщина (мм) | 0.4 |
| Максимальная толщина и угол гибки сталь, UTS 410 Н/мм2(мм) | 3.2 (±90°) 2.5 (±120°) 2.1 (±135°) |
| Максимальная толщина и угол гибки нержавеющая сталь, UTS 660 Н/мм2 (мм) | 2.5 (±90°) 2.1 (±120°) 1.6 (±130°) |
| Максимальная толщина и угол гибки алюминий, UTS 265 Н/мм2 (мм) | 4.0 (±120°) 3.5 (±130°) |
Способы и методы
.
- Гибочные машины;
- Гидравлические прессы. Вальцы;
- Гидравлические трубогибочные машины с ручным или физическим управлением;
- Трубогибочные машины и принадлежности.
Существует несколько способов обработки.
Холодная гибка металла При сгибании листа в одном направлении по контурам конуса или цилиндра применяется холодная гибка. Она связана с внутренним напряжением металла и изменяет его структуру при изгибе в разных направлениях для достижения сферической формы.
Горячая гибка выполняется с его помощью. За исключением случаев, когда радиус гибки очень большой и это можно сделать без вреда для металла, почти все прокатные профили гнутся при нагреве. Когда металл нагревается для использования в горячей гибке, он становится более эластичным и гибким. 850-900 C — идеальная температура для горячей гибки.
С помощью гидравлического пресса производится гибка металла. Для того чтобы согнуть на прессе прокатный лист, он должен быть не более 6 метров в длину и не толще 10 мм, когда его помещают в гибочную матрицу нижнего стола.
Пуансоны на верхнем столе начинают двигаться в направлении металла. Сила тяжести увеличивается, как только пуансон входит в контакт с листом, плотно прижимая его к двум металлическим пластинам.
Валки используются для гибки листового металла. Для создания цилиндрических, канонических и седловидных поверхностей металл гнут на валках. Прокатка двутавровой балки осуществляется на роликовых гибочных станках. Сталь обтачивается четырьмя горизонтальными валками вальцов.
Вальцевание состоит из следующих этапов:
- Подготовка к прокатке;
- Прокатка листов или слитков;
- Термическая обработка, если необходимо;
- Удаление трещин и дефектов;
- Вальцевание
Термическая обработка при изготовлении не является обязательной.
Сферы использования гибки металла
Использование технологии широко распространено. По сравнению со сварным способом штамповки изделий, этот метод намного проще и практичнее. Он используется для изготовления двутавровых балок, металлических уголков и профильных форм.
Технология гибки металла
При сгибании металлической заготовки желаемый результат достигается только за счет пластической деформации изделия. В то время как внешний слой металла сжимается, внутренний слой растягивается и увеличивается в размерах. Неизменными остаются только слои, расположенные ближе всего к размерам оси гиба.
Гибка имеет ряд преимуществ перед другими методами обработки металла, в том числе следующие:
- Экономия материала за счет полного отсутствия отходов;
- Отсутствие сварных швов и других соединений положительно влияет на механическую прочность деталей;
- Поскольку в структуре металла нет изменений, он сохраняет высокую коррозионную стойкость;
- Визуально изделие выглядит более привлекательно.
Гибка металла может осуществляться различными способами в зависимости от типа заготовки. Прессование является наиболее популярной и адаптируемой техникой для гибки листового металла. Любая задача может быть легко решена на станке. Широко распространено использование фальцегибочного оборудования для создания тонких листов для гофрированных крыш и воздуховодов.
Металлические трубы можно гнуть как холодным способом, так и путем нагрева заготовки. Первый вариант менее дорогой и более экономичный. Трубогибы могут работать как арбалет или рычаг, в зависимости от принципа действия. Гнуть металл в сложные профили можно только методом прокатки.
Условия гибки металла
Череповец является местом расположения нашего завода. Кроме того, мы можем организовать самовывоз продукции в Москве и окрестностях.
Отзывы о нашей работе в череповце
- Мы работаем вместе уже более года. Я доволен результатом. Я с нетерпением жду долгосрочного сотрудничества
- Большое и хорошее производство. Это мое первое впечатление о Cmetal. У меня была возможность встретиться со специалистами. Они мне все объяснили.
- Технически компетентные специалисты, которые слушали и понимали поставленную задачу. Заказ был выполнен в соответствии с моими пожеланиями, с высоким качеством. Цена спектакля, как и любой работы, не копеечная, но проблемы решаются. Я рассчитываю на долгосрочное сотрудничество. Поэтому за него нужно платить.
- Большое спасибо за работу, проделанную компанией. Особенно хотелось бы отметить профессиональное решение довольно творческой и нестандартной задачи. Все было сделано вовремя, качественно, с учетом всех пожеланий и просьб. Очевидно, что компания стремится сделать все в срок и с наилучшим качеством.
- Я посетил металлическую мастерскую и остался доволен. Раз в месяц я получал необходимые запчасти. Все вовремя и в срок
- Работа была выполнена очень быстро! Буквально два 3 дня! Учли некоторые недостатки конструкции детали при ее изготовлении и исправили их!
- Заказал большую партию деталей. Я был доволен результатом. Все было идеально с точки зрения документации, сроков и доставки.