 Гибкий.ру
Выделяют пять основных типов болтов.
- Жесткие. Крепежные элементы с диаметром стержня равным диаметру резьбы. Как правило, это короткие малонагруженные болты, применяемые в сооружениях базового уровня.
- Упругие. Решения для ответственных узлов. Стержень имеет меньший диаметр в сравнении с наружным диаметром резьбы.
- С двумя центрующими поясками. Сужающая область стержня выделена центрующими расширениями. Они расположены в верхней и нижней части болта, надежно фиксируют элемент в отверстии.
- С тремя центрующими поясками. Аналог болтов третьего типа. Основное отличие заключается в расширенной центральной части, а также отсутствии плавного перехода между конечными поясками.
- Без поясков. Болт с зауженной шпилькой, не имеющий центрующих элементов.
Метизы с зауженной опорой менее чувствительны к перекосам, возникающим при работе с неровными поверхностями. Они прекрасно сопротивляются циклическим нагрузкам, сохраняют прочностные показатели на протяжении всего срока службы.
Основные типы болтов
В соответствии с ГОСТ 27017-86 «Изделия крепежные. Термины и определения» болтом называется крепежное изделие в форме стержня с наружной резьбой на одном конце, с головкой на другом, образующее соединение при помощи гайки или резьбового отверстия в одном из соединяемых изделий.
Отметим, что похожее определение в стандарте получает и винт: крепежное изделие для образования соединения или фиксации, выполненное в форме стержня с наружной резьбой на одном конце и конструктивным элементом для передачи крутящего момента на другом.
Полной ясности в вопросе, чем отличается болт от винта, нет до сих пор. Например, иногда признаком болта считают неполную резьбу, хотя существуют болты и с полной резьбой. Если резьба выполнена не по всей длине болта, то диаметр гладкой части стержня примерно такой же, как и диаметр резьбы, измеренный на вершинах ее витков. Но бывают и исключения.
Иногда говорят, что болт должен обязательно иметь шестигранную головку. Но, в то же время, болтами называют изделия с полукруглой и потайной головкой. Рассмотрим наиболее популярные варианты болтов, имеющиеся в ассортименте ЦКИ.
Шестигранная головка производится в нескольких модификациях: основная, с опорным выступом, с буртом, с фланцем.
Болты с шестигранной головкой и основной резьбой разделяют на болты с полной (DIN 933) и неполной резьбой (DIN 931) и мелким и сверхмелким шагом резьбы (DIN 960 и DIN 961).
Отдельно могут быть выделены болты с шестигранной головкой с увеличенным размером под ключ для высоконагруженных предварительно напряженных резьбовых соединений стальных конструкций DIN 6914.
Болты с уменьшенным размером под ключ отличаются разнообразием исполнений.
Наряду с шестигранными головками болты могут иметь полукруглую головку:
низкую с квадратным подголовком (DIN 603) с усом (DIN 607)
И потайную головку:
с усом (DIN 604) с высоким и низким квадратным подголовком (DIN 608)
К таким болтам устойчиво применяется определение «мебельный». Отчасти это объясняется тем, что некоторые из них широко применяются при производстве мебели. При этом усы и подголовки препятствуют проворачиванию изделия при сборке.
Примерами болтов называемых по назначению являются «откидной» и «приварной».
У откидного болта DIN 444 вместо привычной головки расположена втулка со сквозным отверстием – её еще называют кольцом. Как правило, втулка сидит на оси и болт вращается вокруг нее. Толщина кольца и длина резьбы в конструкции могут варьироваться.
Приварной болт вообще мало похож на болт. На месте головы у него расположен маленький цилиндрический выступ. Часто это изделие называют ещё шпилька приварная.
Именно он обеспечивает стыковую сварку болта и основания. Вместо цилиндра с резьбой привариваться могут и другие внешние элементы.
Под формальное наименование «болт» попадают также болты анкерные и призонные.
Анкерные болты предназначены для замуровывания в бетон. Их стержень имеет резьбу на одном конце – том, который выходит наружу. Форма другого конца может быть разной.
Его задача – обеспечить максимальное сопротивление вырыву анкера из основания. Поэтому второму концу придают расширяющуюся форму. При установке болта эта часть опускается в шурф и заливается бетоном.
Призонный болт – это болт, диаметр гладкой части стержня которого обеспечивает его установку по посадке без зазора в точно обработанное отверстие. Для этого резьбовая часть исполняется заведомо меньшего диаметра.
В чем отличие высокопрочного крепежа от обычного?
Главное отличие от метизов общего назначения заключается в особых физико-механических свойствах высокопрочного крепежа, которые дают ему возможность воспринимать более тяжелую нагрузку. К примеру, болт высокого класса прочности 12.9 разорвется при нагрузке 1200 Н/мм², а аналогичный по диаметру низкого класса 4.8 – при 420 Н/мм², то есть при нагрузке в 2.7 раза меньшей.
Помимо колоссальной стойкости к повышенным нагрузкам, крепеж высокого класса прочности дает еще целый ряд преимуществ:
- Снижение металлоемкости изделий и конструкций, при одновременном сохранении надежности крепежных узлов. Это достигается путем использования меньших по размеру винтов, но рассчитанных на более высокие нагрузки.
- Использование шпилек меньшего диаметра влечет за собой уменьшение диаметра монтажных отверстий и, как следствие, повышение прочности металлоконструкций, фланцевых соединений. Кроме того, замена обычных метизов на более прочные позволяет сократить количество точек крепления, снизив тем самым затраты на крепеж.
- Возможность применения в различных климатических условиях. Высокопрочные болты северного исполнения могут эксплуатироваться в условиях сурового климата до -60°С (маркировка «ХЛ») или средних холодных температур до -40°С (маркировка «У»).
- Способность воспринимать постоянные, переменные и особые нагрузки (подвижные, вибрационные, динамические, сейсмические).
- Возможность применения в конструкциях, эксплуатируемых в слабо-, средне-, сильноагрессивных средах с использованием защитных металлических или лакокрасочных покрытий.
- Создание сдвигоустойчивых соединений. В обычном болтовом соединении при нагрузке на сдвиг происходит смещение соединяемых элементов, равное величине зазора между шпилькой и стенкой отверстия. Высокопрочный болткомплект позволяет стянуть элементы с большим усилием, благодаря чему между ними возникает трение, исключающее сдвиг. Такое соединение называется фрикционным.
Виды шпилек
Шпильки – еще одно крепёжное изделие из стержня с наружной резьбой, образующее соединение при помощи гайки или резьбового отверстия. В отличие от болта или винта шпилька не имеет головки, но зато имеет два резьбовых конца, или даже сплошную резьбу по всей длине стержня.
Шпильки широко используются при глухих посадках. Естественно, что при этом длина ввинчиваемого конца строго регламентируется. В соответствии с ГОСТ она может составлять только 1; 1,25; 2; 2,5 от диаметра резьбы. Длина второго конца в сумме с длиной безрезьбового участка может изменяться в широких пределах.
Кроме того изготавливаются шпильки с равными длинами резьбы на концах, а также со сплошной резьбой.
Шпильки по DIN 975 и DIN 976 – это наиболее распространенные варианты. По сути это просто длинные шпильки со сплошной резьбой: их длина обычно составляет 1 или 2 м (но бывают и 3 и 4 метра). Основное отличие в том, что DIN 976 может быть разной длины, а DIN 975 только 1 или 2 м.
| Класс прочности | Цвет |
| 4.8 | без цвета |
| 5.6 | коричневый |
| 5.8 | синий |
| 8.8 | жёлтый |
| 10.9 | белый |
| 12.9 | чёрный |
| А2-70 | зелёный |
| А4-70 | красный |
Дорожный болт

Данный крепеж применяется в строительстве металлических конструкций.
Изделие изготавливается по стандарту ГОСТ 7802 с низким классом точности С.
Марка стали: 1759.0Класс прочности: 3.6Покрытие: HDG (горячий цинк)

Используется, прежде всего, для эксплуатации в условиях низких температур и высокой нагрузки.
Изделие изготавливается по стандарту ГОСТ Р52644, ГОСТ 22353 с среднем классом точности B.
Марка стали: 40Х «Селект»Покрытие: цинк, без покрытия

Данный крепеж используется для монтажных работ.
Изделие изготавливается по стандарту ГОСТ 4751-73 .
Покрытие: цинкГрузоподъемность: 140, 140, 230, 340, 490, 700, 1200, 1800, 3200, 4600, 6300, 8600 кг.
На самом деле видов болтов намного больше, но мы не будем их рассматривать в связи с узкой спецификой таких крепежей. Если вам необходима консультация или помощь специалистов, свяжитесь с нами по телефону (812) 309-54-79.
Как расшифровывается маркировка?
Первая цифра (перед точкой). Характеризует предельную прочность крепежа на растяжение. Показывает 0,01 от ее значения, выраженного в МПа.
Пример. Для болта 4.6 предел прочности составляет 4 : 0,01 = 400 МПа.
Вторая цифра (после точки). Показывает десятую долю отношения величин характеристик – предел текучести к пределу прочности стали.
В данном случае (4.6) – 400 х 0,6 = 240 МПа. Эта характеристика показывает предельную нагрузку. Превышение ее значения приводит к невосстанавливаемой деформации болта, по сути, его изгибу (излому).
Рекомендация – при выборе крепежной детали необходимо учитывать ее запас прочности. В зависимости от места установки превышение значения должно быть не менее чем в 2, а то и 3 раза.
Класс прочности болтов по госту 7798-70, документация и марка стали
Чтобы уточнить ту или иную характеристику какого-либо изделия, специалисты всегда обращаются к первоисточнику (ГОСТ, ТУ). Кстати, один из показателей профессионализма – умение работать с технической документацией. Данная же статья рассчитана на читателя, который имеет лишь общее представление о крепежных деталях, их отличиях и классах прочности болтов. Поэтому для начала следует кое-что пояснить.
Класс прочности по ГОСТу показывает, какую максимальную нагрузку сможет выдержать болт или иная деталь (винт, гайка). Понятно, что нет смысла устанавливать высокопрочный образец, стоимость которого выше аналогов, к примеру, для банального сочленения отдельных фрагментов с целью формирования целостной конструкции или фиксации чего-либо на основе.
Для крепежа, на изготовление которого идет сталь углеродистая, применяется 11-ти разрядная классификация (3.6 – 12.9). Обозначения наносятся на головки изделий, но не для всех классов, а только для 4.6 – 5.6 – 6.6 – 8.8 – 9.8 – 10.9 – 12.9. Расположение символов показано на рисунках.
То же для болтов с небольшой головкой:
На заметку! В зависимости от технологии обработки стали одного сорта (точение, штамповка, закалка) можно получить болты с разными классами прочности.
Класс прочности резьбового крепежа
Этот параметр нормируется в ГОСТ 1759.4-87 (ISO 898.1-78) в этом документе определены группы прочности и их количество. Предусмотрено 11 классов 3.6; 4.6; 5.6; 5.8; 6.6; 6.8; 8.8; 9.8; 10.9; 12.9.
Каждое из этих обозначений подлежит расшифровке. Для этого достаточно первую цифру перемножить на 100 и результатом станет предел прочности металла. То есть болт с номером 9.8 будет обладать пределом прочности в 900 Н/кв. мм. Если число после точки перемножить на 10, то результатом станет размер предела текучести. Он обозначает то напряжение, по достижении которого вступает в силу необратимый процесс пластической деформации.
Кстати, при выполнении расчетов болтовых соединений необходимо закладывать большой запас прочности от предела текучести. Как правило, его принимают в два или три раза больше от номинала.
Метизы, предел прочности которого равен или превышает 800 МПа, применяют для сооружения крановой техники, мостовых конструкций, на железной дороге. Такие болты называют высокопрочными и относят к группе 8.8, а гайки 8.0 и больше.
Классификация винтов
Рассмотрим теперь винты, имеющиеся в ассортименте ЦКИ. Самая большая группа из них – винты общего назначения. Это с ними мы встречаемся ежедневно в быту и на производстве. Все они имеют стержень с полной резьбой (хотя бывают и исключения) и головки различной формы. На головках имеются шлицы или углубления под ключ разного типа.
Другая большая группа винтов – винты установочные. Название пошло от их назначения. В своем большинстве они предназначены для точной установки и фиксации деталей в механизмах. Для этого на своих концах они имеют различные выступы или углубления.
По ГОСТ 12414-94 (ISO 4753:1999): «Концы болтов, винтов и шпилек. Размеры» предусматриваются следующие концы установочных винтов:
Привод крутящего момента осуществляется следующими элементами:
В сводной таблице представлены реально существующие, наиболее распространённые сочетания головок и концов установочных винтов с указанием стандарта DIN.
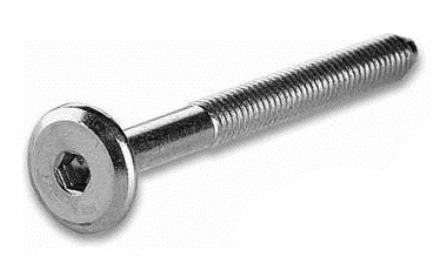
Мебельные винты представлены двумя изделиями:
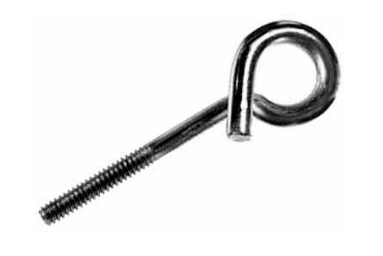
Группа винтов имеет головки в форме крючков и петель разного вида:
Винт-барашек DIN 316 представлен двумя модификациями, отличающимися формой крылышек. Более остроконечные относятся к т.н. «американской» форме.
Классический винт-барашек «Американская» форма винта-барашка
Резьбонарезающий винт DIN 7516 имеет конец в виде метчика, которым он нарезает метрическую резьбу в предварительно высверленном отверстии.
Что касается головок, то их используется довольно много:
- АЕ – цилиндрическая головка со сферой и крестообразным шлицем;
- DЕ – потайная головка с крестообразным шлицем;
- ЕЕ – полупотайная головка с крестообразным шлицем;
- А – шестигранная головка;
- ВЕ – цилиндрическая головка с прямым шлицем;
- FЕ – потайная головка с прямым шлицем;
- GЕ – полупотайная головка с прямым шлицем.
Еще один винт, самостоятельно образующий резьбу – DIN 7500 выдавливает ее в первоначально нанесенном гладком отверстии. Это удобно при установке изделий в условиях односторонне доступом и существенно увеличивает плотность соединения, особенно с металлическим листом. Его конец имеет форму трехгранного стержня с заходной частью и плавным сбегом резьбы.
Классы прочности
ГОСТ 1759.4−87, в зависимости от механических характеристик деталей, предполагает деление этих изделий на одиннадцать категорий. Правила расшифровки их обозначений не должны вызвать серьезных проблем — умножение на 100 цифры, расположенной перед точкой, позволяет определить такой показатель, как предел прочности материала болта на растяжение.
Умножение второй цифры на 10, позволяет узнать показатель параметра предела текучести (напряжение, при котором сплав становится подвержен пластическим деформациям). Например, для категории 3.6 он будет равен 60%.
При расчете нагрузок в резьбовых соединениях принято закладывать определенный запас прочности по показателю предела текучести.
Болты, принадлежащие к группе высокопрочных изделий, должны обладать пределом прочности при растяжении не менее 800 МПа. Они нашли широкое применение в тех отраслях промышленности, в которых к конструкциям предъявляются жесткие требования по надежности.
Необходимо заметить, что категория прочности резьбовых деталей зависит не только от их материала, но также технология изготовления. Практически все болты, входящие в группу высокопрочных изделий, производятся методом высадки, а для формирования резьбы используются специальные накатные полуавтоматы.
Технологическое оборудование, используемое для выпуска деталей методом высадки, отличается большим разнообразием. Существуют модели, способные за одну минуту выпускать около 200 единиц продукции. Основной материал для их производства — низкоуглеродистые и легированные стальные сплавы.
Отличным примером таких материалов могут быть стали 20КП, 40Х, 20Г2Р и другие. Благодаря применению различных видов термической обработки, можно из одного материала произвести детали, принадлежащие к разным категориям прочности. В качестве примера стоит рассмотреть сталь 35, из которой можно изготовить следующие изделия:
- 5.6 — достигается путем обработки изделия на токарном и фрезерном станках.
- 6.6, 6.8 — объемная штамповка.
- 8.8 — после механической обработки изделие подвергается закалке.
Классификация высокопрочных болтов предполагает наличие узкоспециализированных изделий, используемых в некоторых отраслях промышленности. Все их характеристики описываются в специальной нормативной документации. А также узкоспециализированные болты могут отличаться вариантами исполнения, для обозначения которых используются буквы:
- У — говорит о возможности применения крепежного элемента при температурах до -40 °C. Стоит заметить, что в обозначении буква чаще всего не указывается.
- ХЛ — температурные условия ужесточены, и такое изделие можно использовать при -65 °C.
Критерии выбора высокопрочного крепежа
- Тип, размер и класс прочности крепежных изделий должен соответствовать проектной документации.
- Замену одних деталей крепления на другие вправе производить только специалист после проведения соответствующих нормативных расчетов.
- Крепежные изделия должны быть равны или превышать по прочности материал конструкции.
- Несущая способность БВП должна соответствовать поставленной задаче, а антикоррозийная защита соответствовать эксплуатационным условиям.
- Необходимо учитывать совместимость металла конструкции и метиза во избежание гальванической коррозии.
- Не стоит покупать высокопрочные метизы у поставщиков с сомнительной репутацией.
- Перед покупкой желательно провести визуальный контроль для выявления возможных дефектов.
Высокопрочные болты, винты и шпильки – это особый вид метизов, на которые возлагается большая ответственность за надежность и долговечность автомобилей, станков, грузоподъемной техники, мостов, эстакад, портовых сооружений, спортивных арен, других масштабных строительных объектов.
Компания «Крепком» сотрудничает только с ответственными производителями, на предприятиях которых исследуется состав поступающего сырья, а каждая партия готового крепежа проходит испытания, установленные действующими стандартами. Кроме того, в собственной лаборатории «Крепком» осуществляется входной контроль поступающей продукции на соответствие стандартным прочностным показателям.
Обновлено: 29.09.2020 13:57:13
Марки сталей и особенности изготовления крепежа высокой прочности
Самые популярные марки: 35, 40, 40Х Селект, 38ХА, 30ХГСА, 35ХГСА, 40ХН2МА, 38ХГНМ. Реже используют слаболегированные борсодержащие стали марок 12Г1Р, 20Г2Р, 30-35Г1Р. Стали, легированные бором, обладают благоприятным сочетанием прочностных и пластических свойств, но из-за некоторых технологических трудностей при их выплавке, их внедрение в метизное производство сдерживается.
Исходное сырье поступает на производство в виде стержней или проволоки. Болты формируют методом холодной штамповки под давлением на высадочных автоматах, затем на них наносят резьбу на накатных автоматах. Для придания готовым изделиям высоких прочностных характеристик, эксплуатационной надежности и устранения хрупкости их подвергают термическому упрочнению путем нагревания в закалочной печи и последующему отпуску (охлаждению).
Таблица 1. Марки сталей, рекомендованные для изготовления болтов, винтов, шпилек высоких классов прочности.
| Класс прочности | 8.8 | 10.9 | 12.9 |
| Марка стали | Ст.35, Ст.35Х, Ст.38ХА, Ст.40Х, Ст.20Г2Р | Ст.35Х, Ст.38ХА, Ст.45Г, Ст.40Г2, СТ.40Х, Ст.40Х Селект Ст.30ХГСА, Ст.35ХГСА | Ст.30ХГСА, Ст.35ХГСА, Ст.40ХНМА |
| Граница прочности, МПа | 800…830 | 1000…1040 | 1200…1220 |
| Граница текучести, МПа | 640…660 | 900…940 | 1080…1100 |
| Твердость по Бринеллю, НВ | 242…318 | 304…361 | 366…414 |
Маркировка болтов
Порядок обозначения продукции определен международной организацией по стандартизации – ISO. Все документы (ГОСТ, ТУ), разработанные в СССР и РФ, выполнены с учетом этой системы и полностью отвечают ее требованиям.
Обязательной маркировке подлежат все болты и винты с диаметром стержня выше 6 мм. Исключения составляют детали с некоторыми формами шлицов или головок. Ее наносят на головку продукции. Она может располагаться на торце или сбоку головки. Место расположение клейма и его содержание определено в ГОСТ Р 52644-2006. Оно должно нести в себе следующую информацию:
- Штамп завода производителя.
- Класс прочности данного изделия.
- Климатическое исполнение болта, оно наносится только на изделия, работающие в условиях ХЛ.
- Номер плавки стали, использованной для производства этого изделия.
- S – индекс обозначает, что размер головки увеличен.
На болтах, выполненных из нержавеющей стали должна быть указана марка стали. Индексы, наносимые на болт, могут выпуклыми или выдавленными. Размер шрифта определяет завод-изготовитель, руководствуясь требованиями ГОСТ.
Примеры текучести материала
Примером может послужить обычная кухонная вилка. Изогнув её в одном направлении, можно получить совершенно другой предмет, значит нарушилась ее текучесть, что привело к деформации. Материал при этом только деформировался, но не сломался, что свидетельствует о большой степени упругости стали. Вывод: максимальная прочность намного выше текучести.
Другое кухонное оборудование, например нож, сломается при попытках изменить его форму. Вывод: у ножа одинаковая сила текучести и прочности, такое изделие можно назвать хрупким, несмотря на то, что оно изготовлено из стали.
Аналогичным практическим примером может послужить вкручивание гайки: сам болт увеличивает длину только после определенного действия над ним. При неблагоприятном исходе эксперимента может состояться срыв резьбы на креплении.
Можно просмотреть тематический ролик, который покажет способ испытания болтов.
Процент удлинения — это среднестатистический показатель, который демонстрирует длину деформированной детали еще до начало поломки. Образно, можно называть такого рода болты гибкими, имея ввиду именно способность к удлинению.
Техническая терминология на этот счет довольно простая: относительное удлинение — это не что иное, как процент увеличения образца по сравнению с первоначальным размером.
Стали для изготовления болтов
Для производства применяют несколько марок стали. Распространенными считают — 10КП, 20КП, 10, 20, 35, 20Г2Р, 65Г, 40Х. После выполнения термообработки, болты, получают заданные параметры, определенные в соответствующих нормативных актах. Термическую обработку осуществляют в электрических печах с применением защитной среды. Она препятствует исходу углерода из стали.
Болты высокой прочности могут быть произведены из разных марок и будут получены изделия, которые будут относиться к различным группам прочности. Варьируя разнообразные режимы термообработки, есть возможность получения изделий с разными параметрами прочности.
Как пример можно рассмотреть применение стали 35 для производства болтов, относящихся к разным группам прочности:
- 6 — болты выполняют на станках токарно-фрезерной группы;
- 6 и 6.8 — крепеж производят на высадочном прессовом оборудовании;
- 8 — этот класс получат после прохождения термообработки.
Болты высокой прочности, включают в себя и специализированные метизы, нашедшие применения строго в определенных областях. Требования к продукции определяют в отраслевых документах.
Крепежные изделия, применяемые в авиастроении, производят на основании так называемых нормалей (отраслевых стандартов). Эти метизы отличает повышенная прочность, малый вес и точность. Применение этих болтов и гаек обеспечивает безопасность эксплуатации техники.
Продукция, применяемая при возведении мостовых сооружений и их конструктивных элементов, нормируется ГОСТ Р 52644-2006.
Болты особой прочности, производят в разном исполнении. Различают несколько вариантов. Болты категории «У» допускается эксплуатировать работать при – 40 ºC. Изделие типа «ХЛ» эксплуатируются в диапазоне от – 40 до – 65ºC.
Для изготовления метизов с высокой прочностью, применяют следующие марки сплавов: 30Х3МФ, 30Х2АФ, 30Х2НМФА.
Твердость материала
Твёрдость по Бринеллю – это характеристика, которая позволяет определить твёрдость материала.
Крепежи из нержавеющий стали тоже оснащены специальной маркировкой на верхушке крепления.
Вид стали А2 или А4 и предел прочности — 50, 70, 80, примеры: А2-70, А4-80. На крепления, которые имеют четко выраженную резьбу, наноситься цветная маркировка для A2 – зеленым цветом, для A4 – красным. Значение для предела текучести не указывается.
Например, значение 70 – самое стандартное и демонстрирует максимальную прочность крепежа из нержавеющей стали.
Максимальная текучесть для нержавеющих метизов, часто лишь справочное значение.
Текучесть в данном случае будет составлять 250 Н/мм2 для A2-70 и около 300 Н/мм2 для A4-80.
Приблизительное увеличение при этом будет не больше чем 40%. Иными словами, данный вид стали отменно меняет форму перед тем, как произойдёт непоправимая деформация.
Старые отечественные методы измерения по ГОСТ-у не позволяли уделить должное внимание максимально допустимым нагрузкам на болты, поэтому выпускаемые метизы были значительно ниже по качеству относительно современных.
Пример, чтобы максимально точно рассчитать нагрузку на материал, используя классификацию прочности:
Крепление М12 с прочностью 8.8 размером d2 = 10,7мм и максимально продолжительностью сечения 89,87мм2. В этом случае максимально допустимая степень нагрузки будет: (8*8*10)*89,87 ;0) = 57520 Ньютон.
Таблица нагрузок для болтов из углеродистой и из нержавеющей стали.
| ST-4.6 | ST-8.8 | А2-70 | А4-80 | |||||||
| РЕЗЬБА | d2, мм | Площадь по 62, тт2 | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг |
| М1 | 0,8 | 0,5 | 121 | 0 | 322 | 10 | 126 | 0 | 151 | 0 |
| М2 | 1,7 | 2,27 | 544 | 20 | 1 452 | 70 | 567 | 20 | 681 | 30 |
| М3 | 2,6 | 5,31 | 1 274 | 60 | 3 396 | 160 | 1 327 | 60 | 1 592 | 70 |
| М4 | 3,5 | 9,62 | 2 308 | 110 | 6 154 | 300 | 2 404 | 120 | 2 885 | 140 |
| М5 | 4,4 | 15,2 | 3 647 | 180 | 9 726 | 480 | 3 799 | 180 | 4 559 | 220 |
| М6 | 5,3 | 22,05 | 5 292 | 260 | 14 112 | 700 | 5 513 | 270 | 6 615 | 330 |
| М8 | 7,1 | 39,57 | 9 497 | 470 | 25 326 | 1 260 | 9 893 | 490 | 11 872 | 590 |
| М10 | 8,9 | 62,18 | 14 923 | 740 | 39 795 | 1 980 | 15 545 | 770 | 18 654 | 930 |
| М12 | 10,7 | 89,87 | 21 570 | 1 070 | 57 520 | 2 870 | 22 469 | 1 120 | 26 962 | 1 340 |
| М14 | 12,6 | 124,63 | 29 910 | 1 490 | 79 761 | 3 980 | 31 157 | 1 550 | 37 388 | 1 860 |
| М16 | 14,6 | 167,33 | 40159 | 2 000 | 107 092 | 5 350 | 41 833 | 2 090 | 50199 | 2 500 |
| М20 | 18,3 | 262,89 | 63 093 | 3 150 | 168 249 | 8 410 | 65 722 | 3 280 | 78 867 | 3 940 |
| М24 | 21,9 | 376,49 | 90 359 | 4 510 | 240 956 | 12 040 | 94 123 | 4 700 | 112 948 | 5 640 |
| М27 | 24,9 | 486,71 | 116 810 | 5 840 | 311 493 | 15 570 | 121 677 | 6 080 | 146 012 | 7 300 |
| М30 | 27,6 | 597,98 | 143 516 | 7170 | 382 708 | 19130 | 149 495 | 7 470 | 179 394 | 8 960 |
Дополненная таблица максимальных нагрузок на нержавеющие материалы и высокопрочные соединения.
Чтобы быть уверенным в безопасности нагрузки, можно без зазрения совести разделять нагрузку в Ньютонах на тридцать.
| Нержавейка А2-50 | |||||||
| РЕЗЬБА | d2, мм | Площадь d2, мм2 | Предел текучести, МПа | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг | ||
| М1 | 0,8 | 0,50 | 200 | 100 | 0 | ||
| М2 | 1.7 | 2,27 | 200 | 454 | 20 | ||
| М3 | 2,6 | 5,31 | 200 | 1 061 | 50 | ||
| М4 | 3,5 | 9,62 | 200 | 1 923 | 90 | ||
| М5 | 4,4 | 15,20 | 200 | 3 040 | 150 | ||
| Мб | 5,3 | 22,05 | 200 | 4 410 | 220 | ||
| М8 | 7,1 | 39,57 | 200 | 7 914 | 390 | ||
| М10 | 8,9 | 62,18 | 200 | 12 436 | 620 | ||
| М12 | 10,7 | 89,87 | 200 | 17 975 | 890 | ||
| М14 | 12,6 | 124,63 | 200 | 24 925 | 1 240 | ||
| М16 | 14,6 | 167,33 | 200 | 33 466 | 1 670 | ||
| М20 | 18,3 | 262,89 | 200 | 52 578 | 2 620 | ||
| М24 | 21,9 | 376,49 | 200 | 75 299 | 3 760 | ||
| М27 | 24,9 | 486,71 | 200 | 97 342 | 4 860 | ||
| МЗО | 27,6 | 597,98 | 200 | 119 596 | 5 970 | ||
| Нержавейка А2-70 | |||||||
| РЕЗЬБА | 62,мм | Площадь d2, мм2 | Предел текучести, МПа | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг | ||
| М1 | 0,8 | 0,50 | 250 | 126 | 0 | ||
| М2 | 1,7 | 2,27 | 250 | 567 | 20 | ||
| М3 | 2,6 | 5,31 | 250 | 1 327 | 60 | ||
| М4 | 3,5 | 9,62 | 250 | 2 404 | 120 | ||
| М5 | 4,4 | 15,20 | 250 | 3 799 | 180 | ||
| Мб | 5,3 | 22,05 | 250 | 5 513 | 270 | ||
| М8 | 7,1 | 39,57 | 250 | 9 893 | 490 | ||
| М10 | 8,9 | 62,18 | 250 | 15 545 | 770 | ||
| М12 | 10,7 | 89,87 | 250 | 22 469 | 1 120 | ||
| М14 | 12,6 | 124,63 | 250 | 31 157 | 1 550 | ||
| М16 | 14,6 | 167,33 | 250 | 41 833 | 2 090 | ||
| М20 | 18,3 | 262,89 | 250 | 65 722 | 3 280 | ||
| М24 | 21,9 | 376,49 | 250 | 94 123 | 4 700 | ||
| М27 | 24,9 | 486,71 | 250 | 121 677 | 6 080 | ||
| МЗО | 27,6 | 597,98 | 250 | 149 495 | 7 470 | ||
| Нержавейка А4-80 | |||||||
| РЕЗЬБА | 12, мм | Площадь d2, мм2 | Предел текучести, МПа | Макс. нагрузка, Ньютон | Рабочая нагрузка, кг | ||
| М 1 | 0,8 | 0,50 | 300 | 151 | 0 | ||
| М2 | 1,7 | 2,27 | 300 | 681 | 30 | ||
| М3 | 2,6 | 5,31 | 300 | 1 592 | 70 | ||
| М 4 | 3,5 | 9,62 | 300 | 2 885 | 140 | ||
| М 5 | 4,4 | 15,20 | 300 | 4 559 | 220 | ||
| Мб | 5,3 | 22,05 | 300 | 6 615 | 330 | ||
| М 8 | 7,1 | 39,57 | 300 | 11 872 | 590 | ||
| М10 | 8,9 | 62,18 | 300 | 18 654 | 930 | ||
| М12 | 10,7 | 89,87 | 300 | 26 962 | 1 340 | ||
| М14 | 12,6 | 124,63 | 300 | 37 388 | 1 860 | ||
| М16 | 14,6 | 167,33 | 300 | 50199 | 2 500 | ||
| М20 | 18,3 | 262,89 | 300 | 78 867 | 3 940 | ||
| М24 | 21,9 | 376,49 | 300 | 112 948 | 5 640 | ||
| М27 | 24,9 | 486,71 | 300 | 146 012 | 7 300 | ||
| МЗО | 27,6 | 597,98 | 300 | 179 394 | 8 960 | ||
Усилие затяжки высокопрочных болтов
При установке БВП следует учитывать характер монтажного соединения: сдвигоустойчивое (фрикционное) или с несущими болтами. В первом случае соединение затягивается до требуемой (проектной) величины динамометрическими ключами для обеспечения сил трения между соединяемыми элементами.
Момент затяжки – это усилие, приложенное к гайке или головке винта и создающее в теле метиза контролируемое усилие натяжения. Расчетные значения момента закручивания и усилия предварительной затяжки болтов сведены в специальные справочные таблицы.
Таблица 3. Нормы затяжки болтов (коэффициент трения 0,14)
| Диаметр резьбы, мм | Шаг резьбы, Р | Площадь сечения As, мм | Усилие предварительной затяжки Q, кН | Крутящий момент Мкр, кН | ||||
| 8.8 | 10.9 | 12.9 | 8.8 | 10.9 | 12.9 | |||
| М4 | 0,7 | 8,78 | 4,3 | 6,3 | 7,4 | 3,3 | 4,8 | 5,6 |
| М5 | 0,8 | 14,2 | 7 | 10,3 | 12 | 6,5 | 9,5 | 11,2 |
| М6 | 1 | 20,1 | 9,9 | 14,5 | 17 | 11,3 | 16,5 | 19,3 |
| М8 | 1,25 | 36,6 | 8,1 | 26,6 | 31,1 | 27,3 | 40,1 | 46,9 |
| М10 | 1,5 | 58 | 28,8 | 42,2 | 49,4 | 54 | 79 | 93 |
| М12 | 1,75 | 84,3 | 41,9 | 61,5 | 72 | 93 | 137 | 160 |
| М14 | 2 | 115 | 57,5 | 84,4 | 98,8 | 148 | 218 | 155 |
| М16 | 2 | 157 | 78,8 | 115,7 | 135,4 | 230 | 338 | 395 |
| М18 | 2,5 | 193 | 99 | 141 | 165 | 329 | 469 | 549 |
| М20 | 2,5 | 245 | 127 | 181 | 212 | 464 | 661 | 773 |
| М22 | 2,5 | 303 | 158 | 225 | 264 | 634 | 904 | 1057 |
| М24 | 3 | 353 | 183 | 260 | 305 | 798 | 1136 | 1329 |
| М27 | 3 | 459 | 240 | 342 | 400 | 1176 | 1674 | 1959 |
| М30 | 3,5 | 561 | 292 | 416 | 487 | 1597 | 2274 | 2662 |
| М33 | 3,5 | 694 | 363 | 517 | 605 | 2161 | 3078 | 3601 |
| М36 | 4 | 817 | 427 | 608 | 711 | 2778 | 3957 | 4631 |
| М39 | 4 | 976 | 512 | 729 | 853 | 3597 | 5123 | 5994 |
Чем болт отличается от шпильки и винта
Если болт и винт некоторым образом схожи хотя бы по внешнему виду, то шпилька отличается от них отсутствием головки. Это стержень с одинаковой наружной резьбой по всей длине, или может иметь разную резьбу с двух сторон. Есть модификации шпилек, имеющие различные диаметры на одном стволе, которые разделены шестигранным выступом под гаечный ключ (см. изображения на картинках).
Главное отличие болта от винта и шпильки заключается в том, что болтовое крепление предназначено для сквозного соединения конструкций. Винт и шпилька вворачиваются в тело основного элемента на требуемую глубину. Большая разница состоит и в способе изготовления этих крепежных изделий.
На основании изложенного можно заключить, что под определениями винт, болт и шпилька подразумеваются совершенно разные крепежные элементы. Они не заменяют друг друга, предназначены для выполнения разных задач.
Если затрудняетесь в самостоятельном выборе, обращайтесь к специалистам компании «Трайв-Комплект». Более подробно разъясним отличия каждого вида крепежных изделий, поможем правильно подобрать элементы для ваших нужд.