 Гибкий.ру
Виды гибки
Гибка определяется как процесс обработки металлов давлением, в результате которого изменяется продольная ось деформируемой заготовки. Различают следующие варианты реализации гибки:

- П-образную (двухугловую).
- М-образную (одноугловую).
- Многоугловую гибку.
Все эти разновидности могут выполняться следующими способами:

- Свободной гибкой, при которой центр симметрии заготовки не фиксируется, а сама гибка металла происходит путём нажима рабочего инструмента – пуансона на поверхность изгибаемой заготовки. Конфигурация деформированной заготовки зависит от формы пуансона;
- Гибка калибрующим ударом, при которой заготовка укладывается в матрицу. Конфигурация матрицы и определяет конечную форму заготовки;
- В роликовых матрицах, когда поворачивающиеся части рабочего инструмента постепенно формируют ось изогнутой заготовки.
Характерная особенность гибки – резко различное положение сетки макроструктуры в зависимости от направления гибки. Поэтому для мало- и среднепластичных металлов и сплавов направление волокон существенно важно: при совпадении такого направления с направлением перемещения оси деформируемой заготовки разрушение её в ходе штамповки маловероятно.
Гибка металла, труб / статьи / установки индукционного нагрева твч

Гибкой (изгибанием) называется операция, в результате которой заготовка принимает требуемую форму (конфигурацию) и размеры за счет растяжения наружных слоев металла и сжатия внутренних. Во время изгибания все наружные слои материала растягиваются, увеличиваясь в размере, а внутренние — сжимаются, соответственно уменьшаясь в размере. И только слои металла, находящиеся вдоль оси изгибаемой заготовки, сохраняют после изгибания свои первоначальные размеры. Важным при гибке является определение размеров заготовок. При этом все расчеты ведутся относительно нейтральной линии, т.е. тех слоев материала заготовки, которые при гибке не изменяются в размерах. В случае, если на чертеже детали, которая должна быть получена гибкой, не указан размер заготовок, слесарь должен самостоятельно определить этот размер. Расчет производят, подсчитывая размер детали по средней линии (определяют длину прямолинейных участков, подсчитывают длину изогнутых участков и суммируют полученные данные). Общая длина заготовок при гибке с закруглениями подсчитывается по следующей формуле:
L =l1 l2 l3 … ln πr1α1/180 … πrnαn/180,
где l1, l2, l3,…, ln — длина прямолинейных участков заготовки; r1,… …, rn — радиусы соответствующих закруглений; α1,…, αn — углы загиба.
Если при гибке угол изгиба не должен иметь закругления, то длину заготовки определяют по следующей формуле:
L = l1 l2 l3 … ln (0,5…0,8)Sk,
где l1, l2, l, …,ln- длина прямолинейных участков детали; S — толщина материала детали; k — число загибов без закругления.
Гибка может выполняться вручную, с применением различных гибочных приспособлений и при помощи специальных гибочных машин.
Инструменты, приспособления и материалы, применяемые при гибке
В качестве инструментов при гибке листового материала толщиной от 0,5 мм, полосового и пруткового материала толщиной до 6,0 мм применяют стальные слесарные молотки с квадратными и круглыми бойками массой от 500 до 1000 г, молотки с мягкими вставками, деревянные молотки, плоскогубцы и круглогубцы. Выбор инструмента зависит от материала заготовки, размеров ее сечения и конструкции детали, которая должна получиться в результате гибки.
Гибку молотком производят в слесарных плоскопараллельных тисках с использованием оправок (рис. 1), форма которых должна соответствовать форме изгибаемой детали с учетом деформации металла.
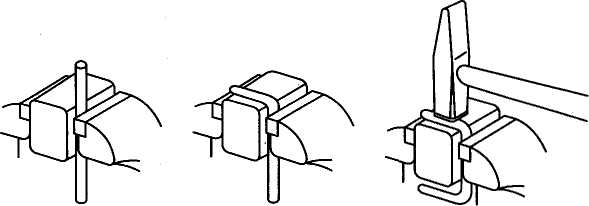
Рис. 1. Гибка на оправке: а-в — последовательность выполнения операции
Молотки с мягкими вставками и деревянные молотки — киянки применяют для гибки тонколистового материала толщиной до 0,5 мм, заготовок из цветных металлов и предварительно обработанных заготовок. Гибку производят в тисках с применением оправок и накладок (на губки тисков) из мягкого материала.
Плоскогубцы и круглогубцы применяют при гибке профильного проката толщиной менее 0,5 мм и проволоки. Плоскогубцы предназначены для захвата и удержания заготовок в процессе гибки. Они имеют прорезь около шарнира. Наличие прорези позволяет производить откусывание проволоки. Круглогубцы также обеспечивают захват и удержание заготовки в процессе гибки и, кроме того, позволяют производить гибку проволоки.
Ручная гибка в тисках — сложная и трудоемкая операция, поэтому для снижения трудовых затрат и повышения качества ручной гибки используют различные приспособления. Эти приспособления, как правило, предназначены для выполнения узкого круга операций и изготавливаются специально для них. На рис. 2 показано приспособление для гибки угольника ножовки. Перед началом гибки ролик 2 гибочного приспособления смазывают машинным маслом. Рычаг l с гибочным роликом 2 отводят в верхнее положение А. Заготовку вставляют в отверстие, образовавшееся между роликом 2 и оправкой 4. Рычаг l перемещают в нижнее положение Б, придавая заготовке 3 заданную форму.
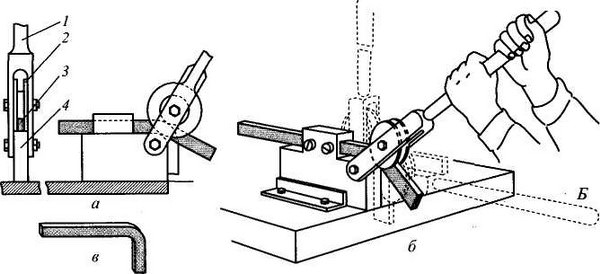
Рис. 2. Приспособление для гибки рамки ножовочного станка: а, б — схемы применения приспособления; в — готовая рамка; 1 — рычаг; 2 — ролик; 3 -заготовка; 4 — оправка; А, Б — соответственно верхнее и нижнее положения рычага
По аналогичной схеме работают и другие гибочные приспособления, например, приспособление для гибки кольца из прутка круглого сечения (рис. 3).
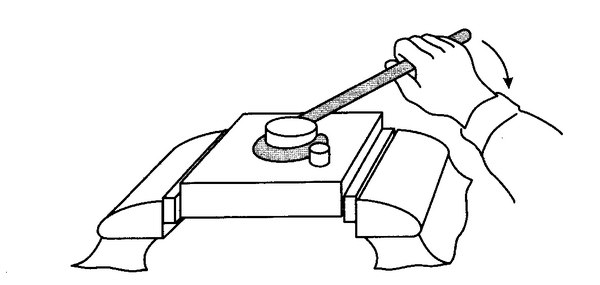
Рис. 3. Приспособление для гибки кольца
Наиболее сложной операцией является гибка труб. Необходимость в гибке труб возникает в процессе сборочных и ремонтных операций. Гибку труб производят как в холодном, так и в горячем состоянии. Для предупреждения появления деформаций внутреннего просвета трубы в виде складок и сплющивания стенок гибку осуществляют с применением специальных наполнителей. Эти особенности обусловливают применение при гибке труб некоторых специфических инструментов, приспособлений и материалов.
Приспособления для нагрева труб. Гибку труб в горячем состоянии выполняют после предварительного нагрева токами высокой частоты (ТВЧ), в пламенных печах или горнах, газоацетиленовыми горелками или паяльными лампами непосредственно на месте гибки. Наиболее рациональным методом нагрева является нагрев ТВЧ, при котором нагрев осуществляется в кольцевом индукторе под действием магнитного поля, создаваемого токами высокой частоты. Наполнители при гибке труб выбирают в зависимости от материала трубы, ее размеров и способа гибки. В качестве наполнителей используют:
• песок — при гибке труб диаметром от 10 мм и более из отожженной стали с радиусом гибки более 200 мм, если она осуществляется и в холодном, и в горячем состоянии; труб диаметром свыше
10 мм из отожженной меди и латуни при радиусе гибки до 100 мм в горячем состоянии;
• канифоль — при гибке в холодном состоянии труб из отожженных меди и латуни при радиусе гибки до 100 мм.
Применение наполнителя при гибке труб не требуется, если они изготовлены из отожженной стали, имеют диаметр до 10 мм и радиус гибки более 50 мм. Гибка в этом случае производится в холодном состоянии. Также без наполнителя гнут в холодном состоянии трубы из латуни и меди диаметром до 10 мм при радиусе гибки свыше 100 мм. Без наполнителя производят гибку труб в специальных приспособлениях, где противодавление, препятствующее появлению деформаций внутреннего просвета трубы, создается другими способами.
Простейшим приспособлением для гибки труб является плита, закрепляемая на верстаке или в тисках, с отверстиями, в которых устанавливаются штифты (см. рис. 2.47). Штифты выполняют роль упоров, необходимых при гибке трубы. Применяются также роликовые приспособления различных конструкций.
Механизация при гибке
Гибка — весьма трудоемкая и сложная операция, поэтому предпринимаются попытки ее механизировать. Для механизации работ при гибке используют различные гибочные машины. Рассмотрим подробнее конструкции некоторых из них.
Листогибочные вальцы (рис. 4) состоят из двух нижних валков 5, которым сообщают вращательное движение при помощи механизма привода 1 и верхнего валка 2, смонтированного на плите 4. Верхний валок движется от изгибаемого листа 3 и имеет возможность перемещаться по высоте для придания листу заданного радиуса при гибке. Для получения конической формы изгибаемой детали верхнему валку придают наклон, равный углу наклона образующей конуса.
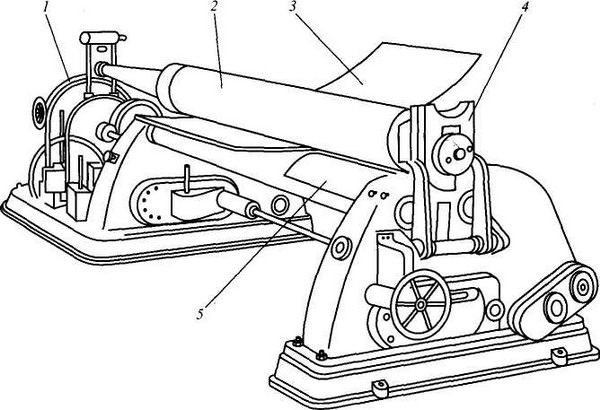
Рис. 4. Листогибочные вальцы: 1 — механизм привода; 2 — верхний валок; 3 — изгибаемый лист; 4 — плита; 5 — нижний
Листогибочные прессы (рис. 5) применяют для выполнения самых разных работ — от гибки кромок до гибки профилей в одной или нескольких плоскостях под разными углами. Гибка профилей осуществляется пуансоном 2 (рис. 5, б), закрепленным на раме ползуна 7, на матрице 3, которая устанавливается на подкладке 4 плиты 5 пресса или непосредственно на плите. Пуансоны различаются по форме и радиусам гибки. Рабочая часть матрицы представляет собой гнездо, выполненное обычно в форме угольника или прямого паза. Применяемые для гибки пуансоны 2 и матрицы 3 для гибки различных профилей показаны на рис. 5, в.
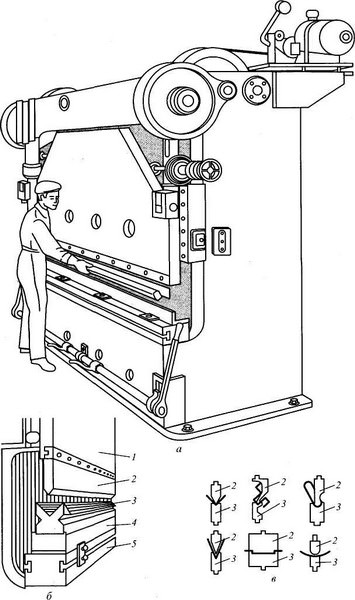
Рис. 5. Листогибочный пресс: а — общий вид; 6 — конструктивная схема; в — формы изгибаемого профиля; 1 — рама ползуна; 2 — пуансон; 3 — матрица; 4 — подкладка; 5 — плита
Роликовые гибочные станки (рис. 6) применяются для гибки профилей различных сечений и бывают трех- и четырехроликовые. Трехроликовый станок для гибки профилей из полос, изготовленных из алюминиевых сплавов толщиной до 2,5 мм, показан на рис. 6, а. Он состоит из верхнего ролика 2, наладка которого относительно двух нажимных роликов 3 и 4 осуществляется вращением рукоятки 1. Прижимы 5 устанавливают так, чтобы ролики свободно скользили по полкам профиля, не давая ему скручиваться при гибке.
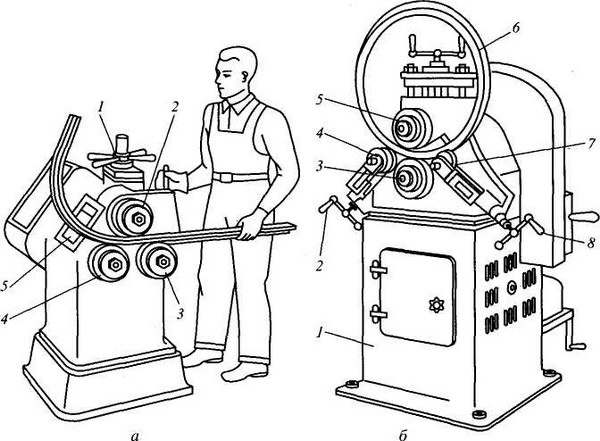
Рис. 6. Роликовый гибочный станок: а — трехроликовый: 1 — рукоятка; 2 — верхний ролик; 3,4- нажимные ролики; 5 — прижимы; б — четырехроликовый: 1 — станина; 2, 8 — рукоятки; 3, 5 — ведущие ролики; 4, 7 ~ нажимные ролики; 6 — заготовка
Профили, имеющие форму кругов, спиралей или криволинейные очертания изгибают на четырехроликовых станках (рис. 6, б). Такой станок состоит из станины 1, внутри которой смонтирован приводной механизм для ведущих роликов 3 и 5, подающих заготовку, и двух нажимных роликов 4 и 7, изгибающих заготовку 6. Требуемый радиус гибки устанавливается вращением рукояток 2 и 8.
Станок для гибки труб с индукционным нагревом токами высокой частоты ( ТВЧ ) (рис.7) предназначен для гибки труб с наружным диаметром от 95 до 300 мм и состоит из двух частей — механической и электрической. Механическая часть — это собственно станок для гибки труб; в электрическую часть входят электрооборудование станка и установка для индукционного нагрева ТВЧ . Станок состоит из сварной станины 1 коробчатого типа, на которой расположены каретка 6 для закрепления трубы, механизм продольной подачи 2, каретка 10 направляющих роликов, каретка 12 нажимного ролика, а также индуктор 9 для индукционного нагрева трубы. Каретка 6 закрепления трубы перемещается вдоль станины при помощи ходового винта продольной подачи. Закрепление трубы на каретке 6 осуществляется при помощи двух губок 5, одна из которых подвижна. Подвижная губка перемещается при помощи рукоятки 20 вручную и прижимает трубу к неподвижной губке. Ось изгибаемой трубы 4 эксцентрична по отношению к станине (величина эксцентриситета различна для труб разного диаметра).
Каретка 10 направляющих роликов служит для направления движения трубы при гибке и для восприятия реакции от изгибающего усилия. Она перемещается ходовыми винтами, связанными между собой конической передачей. Один из направляющих роликов 7 укреплен на ползуне и может перемещаться вручную винтом 17. Оба ролика свободно вращаются на своих осях. На каретке направляющих роликов закреплены держатель 8 индуктора, высокочастотный трансформатор (на рисунке не показан) и элементы системы охлаждения 16.
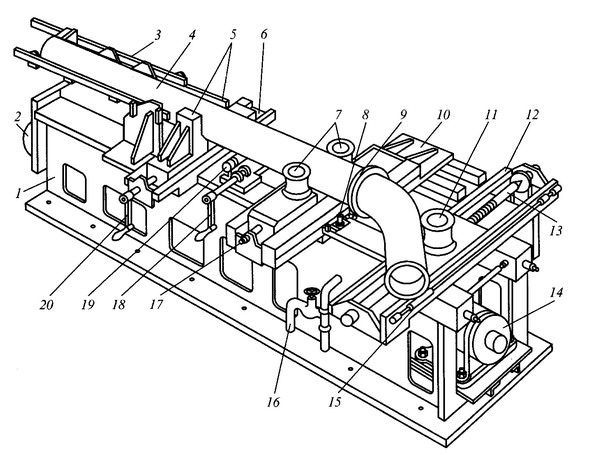
Рис. 7. Станок для гибки труб с индукционным нагревом токами высокой частоты ( ТВЧ ): 1 — станина; 2 — механизм продольной подачи; 3 — удлинитель; 4 — изгибаемая труба; 5 -губки; б, 10- каретки; 7 — направляющие ролики; 8 — держатель индуктора; 9 — индуктор ; 11 — нажимной ролик; 12 — каретка нажимного ролика; 13 — винт поперечной подачи; 14 — механизм поперечной подачи; 15 — конечный выключатель; 16 — система охлажде¬ния; 17 — ходовой винт; 18, 20 — рукоятки; 19 — ролик
Каретка нажимного ролика закреплена неподвижно. По основанию каретки перемещается ползун с запрессованной осью, на которой и вращается нажимной ролик. Перемещение ползуна осуществляется с помощью ходового винта, приводимого в движение механизмом поперечной подачи 14. На каретке нажимного ролика установлены два конечных выключателя 75 для ограничения хода нажимного ролика 77 в зависимости от выбранного радиуса гибки. Сменный индуктор 9 для нагрева труб представляет собой кольцо из медной трубки, которое охлаждается водой, подводимой по гибкому шлангу.
Для дополнительной поддержки изгибаемой трубы на станке установлен специальный ролик 19, который может перемещаться с помощью рукоятки 18 в зависимости от длины трубы. При гибке очень длинных труб к каретке зажима присоединяют специальные удлинители 3, которые поддерживают свисающую часть трубы.
Правила выполнения работ при ручной гибке металла
1. При изгибании листового и полосового материала в тисках разметочную риску необходимо располагать точно, без перекосов, на уровне губок тисков в сторону изгиба. Полосовой материал толщиной свыше 3,0 мм следует изгибать только в сторону неподвижной губки тисков.
Таблица 1: Типичные дефекты при гибке, причины их появления и способы предупреждения
| Дефект | Причины | Способ предупреждения |
| При изгибании уголка из полосы он получился перекошенным | Неправильное закрепление заготовки в тисках | Закреплять полосу так, чтобы риска разметки точно располагалась по уровню губок тисков. Перпендикулярность полосы губкам тисков проверять угольником |
| Размеры изогнутой детали не соответствуют заданным | Неточный расчет развертки, неправильно выбрана оправка | Расчет развертки детали производить с учетом припуска на загиб и последующую обработку. Точно производить разметку мест изгиба. Применять оправки, точно соответствующие заданным размерам детали |
| Вмятины (трещины) при изгибании трубы с наполнителем | Труба недостаточно плотно набита наполнителем | Трубу при заполнении наполнителем (сухим песком) располагать вертикально. Постукивать по трубе со всех сторон молотком |
2. При гибке из полос и прутков деталей типа уголков, скоб разной конфигурации, крючков, колец и других деталей следует предварительно рассчитывать длину элементов и общую длину развертки детали, размечая при этом места изгиба. При необходимости использовать мерные оправки.
3. При массовом изготовлении деталей типа скоб необходимо применять оправки, размеры которых соответствуют размерам элементов детали, что исключает текущую разметку мест изгиба.
4. При гибке листового и полосового металла в приспособлениях необходимо строго придерживаться прилагаемых к ним инструкций.
5. При гибке газовых или водопроводных труб любым методом шов должен располагаться внутри изгиба.
Типичные дефекты при гибке, причины их появления и способы предупреждения приведены в таблице 1.
Источник: http://www.gig-ant.com
Как рассчитать минимально допустимый радиус
Минимальный радиус гиба трубы, при котором появляется критическая степень деформации, определяет соотношение:
Rmin=20∙S
В нем:
- Rmin означает минимально возможный радиус гиба изделия;
- S обозначает толщину, которой обладает трубопровод (в мм).
Следовательно, радиус по срединной трубной оси равен: R=Rmin 0,5∙Dn. Тут Dn означает условный диаметр круглого стержня.
Обязательное условие, чтобы грамотно вычислить минимальный радиус изгиба — это необходимость принять во внимание соотношение:
Кт=S:D
Тут:
- Кт означает коэффициент тонкостенности изделий;
- D указывает на наружный диаметр труб.
Следовательно, универсальная формула для вычисления минимально допустимого радиуса гибки:
R=20∙Кт∙D 0,5∙Dn.
Когда заданный радиус получается больше, нежели значение, получаемое по приведенной выше формуле, то используется метод холодной гибки труб. Если он меньше рассчитанной величины, материал следует предварительно нагреть. Иначе его стенки при гибке деформируются.
Следует учесть тот случай, когда параметр тонкостенности составляет 0,03<Кт< 0,2
- Тогда минимально допустимый радиус гибки полого стержня, без использования специального инструмента, должен составлять: R ≥9,25∙((0,2-Кт)∙0,5).
- Когда минимальный радиус гиба меньше рассчитанного значения, тогда использование оправки обязательно.
Поправка радиуса гибки труб после снятия нагрузки, с учетом пружинения (инерция распрямления), рассчитывается по формуле:
Ri=0,5∙Ki∙Do.
Тут:
- Do означает сечение оправки;
- Ki является коэффициентом упругого деформирования для конкретного материала (по справочнику).
Так:
- Для примерного вычисления упругой деформации для стальной, медной трубы с проходом до 4 см принимается величина коэффициента 1,02.
- Для аналогов с внутренним диаметром больше 4 см эта цифра будет равной 1,014.
Чтобы точно знать угол, на который следует гнуть материал, учитывая радиус инерции трубы, применяется формула:
∆=∆c∙(1 1:Ki)
Тут:
- ∆c является углом поворота срединной оси;
- Ki — это коэффициент пружинения по справочнику.
Когда искомый радиус больше сечения полого стержня в 2-3 раза, берется коэффициент пружинения 40-60.
Смотреть видео
Методы сгибания труб по радиусу
Существует несколько методов гибки труб по радиусу.
 С помощью ручных трубогибов. При единичном изготовлении гнутых труб используется ручной инструментарий. При этом материал может нагреваться либо обрабатываться в холодном виде. Приспособления представляют собой оправку, оснащаемую перемещающимся роликом, который гнет материал. Их принцип функционирования основан на сжатии стержня. Перед работой учитывается радиус инерции круглой или квадратной трубы.
Работать прямо на стройплощадке можно при помощи мобильных устройств разной конструкции.

Арбалетные трубогибы обладают более сложной конструкцией. В них труба укладывается на две опоры, которые поворачиваются вокруг своей оси. Гибочный модуль, сопряженный с передвигающимся штоком, давит на участок стержня, находящийся меж опорами.
В арбалетных приспособлениях возможна гибка полых стержней сечением до 10 см на углы до 90 градусов.
Штоки, которые давят на заготовку, могут быть:
- винтовыми механическими;
- гидравлическими, оснащенными ручным приводом;
- гидравлическими, оборудованными электродвигателем.
Наиболее производительны электрические приспособления. В них гибка заготовок осуществляется на съемных модулях, имеющих разный радиус. Изделие сгибается под нужным углом с помощью поворачивающейся оправки. Если строительная площадь не имеет электроснабжения, устройство может работать от аккумулятора.
С помощью такого инструмента может производиться гибка заготовок под углом до 180 градусов.
Поведение круглого, квадратного и прямоугольного сечения, виды разрушений

- Ставшая тонкой внешняя стенка тяготеет к выгибу, направленному к срединной оси трубы. Это приводит к тому, что ее поперечное сечение деформируется.
- Когда предел прочности изделия превышается, оно разрывается по внешней плоскости изгибания.
Толщина трубных стенок на внутренней части гиба становится больше, из-за появления сжимающего напряжения. Когда предел прочности изделия на сжимание превышается, оно утрачивает локальную жесткость. Это приводит к образованию глубоких складок на внутренней плоскости изогнутой трубы.
Как ведут себя квадратный и прямоугольный профиль:
- Их трубные стенки подвержены сжимающему и растягивающему напряжению, как на наружной, так и на внутренней плоскости изгиба, по максимуму.
- У материала повышенная склонность к деформациям, мастеру трудно их контролировать.
- Профильный материал на внутренней стороне изгиба склонен к вертикально направленному расширению. При этом он течет горизонтально вдоль торца изделия. Эти напряжения вдавливают вертикально расположенные трубные стенки. При этом квадрат поперечного сечения деформируется. Он приобретает конфигурацию трапеции.
- Поперечное сечение прямоугольной и квадратной формы плохо передает зажимные усилия между изгибочной и зажимающей колодкой.
- Профиль стремится проскользнуть вдоль колодки в начале изгибания. При этом он может ее тереть, что ведет к износу оборудования.
Поведение материала с круглым сечением, когда происходит его изгиб:
- Материал меньше деформируется на участках наивысшего напряжения. Места максимального сжимания/растягивания расположены по касательной осевой линии к поперечному сечению.
- Круглая форма дает металлу возможность равномерно растекаться по всем направлениям в ходе изгибания. Благодаря этому мастеру легче контролировать процессы деформации материала.
- Благодаря поперечному сечению округлой формы труба хорошо передает усилия между изгибочной и зажимающей колодкой.
- При гибке круглых труб по радиусу, они практически не проскальзывают в инструменте.
Производство профильной трубы на линиях полного цикла
Данная технология основывается на применении штрипса, представляющего собой листовой металл, свернутый в рулоны. Доставляют его непосредственно с металлургических комбинатов. Толщина штрипса бывает разной. Это позволяет изготавливать профильные трубы требуемого уровня надежности для использования готовой продукции для различных целей.
В большинстве случаев штрипс, предназначенный для производства квадратных и прямоугольных труб, имеет большую ширину, чем нужно. В связи с этим его на первом этапе обработки нарезают на отрезки требуемых размеров. Выполняется данная операция на специальной установке продольной резки.
Полученную таким образом ленту наматывают на барабан. Подобная схема реализуется для того, чтобы производство происходило непрерывно. Фактически на барабане размещают технологический резерв штрипса, за счет чего вальцы на предприятии не простаивают тогда, когда стальная лента заканчивается.
Ленту подают на стан формовки, который располагает несколькими клетями. В них осуществляется создание круглой по сечению бесконечной заготовки. На данной стадии чаще всего используется холодная сталь, которая не подвергается нагреву. Хотя имеется и технология, предусматривающая нагрев металла.
Все указанные процедуры приводят к формированию трубы с открытым швом. Ее пропускают через сварочную установку, которая производит сваривание круглой конструкции высокочастотными токами. Так как при данном процессе края изделия сжимаются вальцами, снаружи и изнутри трубы происходит выдавливание расплава. Это приводит к образованию грата, который сразу же удаляется при помощи резца.
После этого выполняется охлаждение трубы специальным эмульсионным составом и ее последующее профилирование в несколько этапов:
- сначала заготовка обрабатывается на вальцах, которые обеспечивают идентичность ее сечения по всей длине конструкции;
- затем труба круглого сечения с четырех сторон обжимается на других вальцах, в результате чего на выходе получается готовое профильное (прямоугольное либо квадратное) изделие.
Если же изготавливается плоскоовальная или же овальная конструкция, вторые вальцы не нужны – требуемую форму труба получает уже на первом технологическом этапе.
На финальной стадии готовые профильные трубы режутся пилой по заданным размерам на отдельные отрезки. Дополнительно отметим, что изделие непрерывно охлаждается и в процессе такой резки, и во время операции формирования трубы с тем или иным профилем.
Специфика горячей технологии
Выбирают этот метод, когда нужно согнуть трубу диаметром от 10 см. Деформируют трубы горячим способом как вручную, так и с применением механизмов. Существует такое понятие, как минимальный радиус изгиба. Протяженность зоны трубы, которую необходимо нагреть, определяют исходя из диаметра трубы и угла изгиба. При этом закругление не может быть меньшим, чем диаметр трубы, умноженный на 3.
Находят длину нагреваемого участка по формуле:
L = α х d / 15
В формуле: L — искомая длина в мм, α — угол изгиба в градусах, d — диаметр трубы снаружи в мм, 15 — коэффициент. Допустим, трубу диаметром 200 мм нужно изогнуть под углом 60⁰, тогда L = 60 х 200/15 = 800 мм, т.е. 4 диаметра.
Минимально допустимую величину радиуса изгиба для водогазопроводных труб в соответствии с требованиями ГОСТ 3262-92 можно взять из таблицы
Чтобы согнуть трубу, ее нужно нагреть до 900⁰. Оптимальная температура для начала гибки 760⁰, а на конец — 720⁰С. При пережоге ухудшаются прочностные характеристики материала. В процесс горячего изгиба входит несколько операций:
- изготовление шаблона;
- набивка песком;
- разметка участка;
- нагрев;
- изгибание.
Чтобы не деформировалось сечение трубы и на внутренней ее части в месте изгиба не образовывались сладки, внутреннее пространство набивают кварцевым песком. Предварительно его сушат и прокаливают, с целью удалить органические примеси при температуре от 150 до 500⁰, а после пропускают через мелкое решето с размером ячеек 3,3 х 3,3 мм. Перед тем как начать набивку трубы, нужно заглушить один ее конец.
В качестве заглушек применяют деревянные или металлические пробки, имеющие отверстие для выхода газов. Мелкий и влажный песок использовать нельзя, т.к. первый при термическом воздействии спекается и крепко пристает к стенкам труб. Второй, в результате образования пара, способствует возникновению высокого внутреннего давления, что может стать причиной вылета пробки. Недопустимо наличие в набивке камешков, они могут продавить стенку трубы.
Процесс набивки трубы очень трудоемкий, поэтому ее транспортируют к вышке и придают ей слегка наклонное или вертикальное положение. Так как качество изгиба находится в прямой зависимости от уплотнения набивки, трубу на протяжении процесса непрерывно обстукивают. Глухой звук свидетельствует о хорошем наполнении заготовки.
Перед тем как приступить непосредственно к главной операции, на набитой песком трубе прорисовывают участки будущих изгибов, приложив шаблон. Нагревают трубы в печах или горнах. Сгибают как вручную, так и механизированным способом.
В последнем случае используют специальные плиты, оснащенные упорными стойками, с помощью которых фиксируется нагретый участок трубы и прижимами, служащими для удержания конца трубы на плите. На противоположный торец трубы надевают трос, натяжение которого с помощью лебедки или шпиля и заставляет трубу изгибаться.
Чтобы стенки трубы не деформировались, в пространство стойка-труба помещают прокладки — прямые или изогнутые. Свободный конец с надетым на него тросом подстраховывается при помощи подставки. Во время процесса осуществляют контроль геометрии трубы, периодически прикладывая к ней шаблон.
Изогнув трубу под нужным углом, из нее удаляют пробки путем выжигания или просто выбивают их. Песок высыпают, трубу очищают и промываю. Выполняют окончательную проверку изгиба при помощи шаблона.