 Гибкий.ру
Возможные осложнения в ходе работы
Собственно изгибание такой трубы представляет собой процесс придания элементу изогнуто-плавной конфигурации. Сделать это можно только под давлением, поскольку деталь имеет высокую прочность. Чтобы уменьшить необходимую для изгиба силу давления, можно использовать нагрев изгибаемого фрагмента.
Несмотря на кажущуюся простоту операции, в результате гибки не всегда получаются элементы нужной конфигурации. Довольно часто возникают проблемы. К числу самых распространенных осложнений относят три.
Первое заключается в том, что внутренняя сторона профиля складывается своеобразными складками, которые напоминают гофру. В правильном варианте она равномерно сокращается.
Промышленность выпускает множество разновидностей профильной трубы. Они различаются формой сечения, высотой профиля, толщиной стенки
Вторая сложность – разрыв наружной стенки профильной трубы. В ходе гибки она растягивается. Иногда металл не выдерживает силового воздействия и лопается. Третья проблема в том, что труба, изменяя свою форму, способна утратить соосность элементов.
Это означает, что ее фрагменты в изогнутом состоянии будут лежать в разных плоскостях. А это недопустимо. Практика показывает, что все сложности происходят по причине ошибочного выбора способа гибки.
Чтобы выбрать его правильно, нужно учесть пластические возможности профильной трубы. Они определяются размерами и формой сечения, а так же толщиной стенок изделия. Исходя из этих величин, можно рассчитать минимально возможный радиус закругления. Пытаться выполнять закругление меньшего радиуса настоятельно не рекомендуется.
Чтобы определить минимальный радиус, нам потребуется высота сечения. Она рассчитывается следующим образом. Замеряется высота профиля, из нее вычитается удвоенная толщина стенки изделия.
Полученное число будет искомой высотой, обозначим ее h. Для труб с сечением в форме прямоугольника и квадрата действует следующее правило. Если высота профиля выше 20 мм, деталь выдерживает изгиб на участке, минимальная длина которого составляет hх3,5.
Изделия с профилем ниже 20 мм можно сгибать на участке длиной от hх2,5 и больше. Это правило справедливо для всех труб. Однако толщина стенки детали тоже влияет на ограничения в гибке.
Чем она тоньше, тем выше вероятность появления разрыва или смятия детали. Специалисты настоятельно не рекомендуют пытаться гнуть широкие изделия толщина стенок которых менее 2 мм. В этом случае оптимально воспользоваться сварочным аппаратом.
В процессе изгибания профильной трубы очень важно выполнять все действия правильно и аккуратно, иначе деталь может утратить соосность или смяться. Использовать такую трубу нельзя
Еще один момент, о котором нужно знать. Трубы из низколегированных и углеродистых сплавов очень упруги и после сгибания могут как-бы «пружинить», пытаясь принять прежнюю форму.
Это предполагает дополнительную работу с изделием, поскольку его придется заново подгонять по заранее изготовленному шаблону. Поэтому рекомендуется выяснить значение пластического момента сопротивления данной профильной трубы и проводить изгибание с учетом этого показателя. Чем он меньше, тем меньше деталь будет «пружинить».
Гибка труб
Существует много способов гибки труб. Для этой операции применяются различные приспособления, а также механические трубогибочные станки.
Для того чтобы при гибке не помять трубу, ее предварительно набивают наполнителем (песком) или заливают расплавленной канифолью. Трубы с наполнителем обычно гнут на деревянных или стальных оправках, шаблонах и роликовых приспособлениях. Гибка труб в холодном состоянии производится и с наполнителями и без них, а в нагретом состоянии — преимущественно с наполнителями. Трубы небольшого диаметра (примерно до 20 мм) при радиусе загиба более 50 мм можно гнуть в холодном состоянии без наполнителя.
На рис. 5.28я показана гибка трубы по кривой большого радиуса в холодном состоянии с наполнителем при помощи шаблона, а на рис. 5.286 — при помощи роликового приспособления. Здесь гибка производится между гибочным и нажимным роликами. Радиус и угол загиба зависят от диаметра гибочного ролика.

Рис. 5.28. Гибка трубы: a — по шаблону; б — при помощи роликового приспособления; 1 — упор для трубы, 2 — неподвижный гибочный ролик, 3 — подвижный нажимной ролик, 4 — ручка приспособления, 5 — крепление конца трубы
Гибку трубы холодным способом с наполнителем-песком осуществляют следующим образом.
- 1. Изготовляют две деревянные пробки диаметром, равным внутреннему диаметру трубы, и длиной, соответствующей четырем-пяти ее диаметрам.
- 2. Пробку вставляют в один конец трубы и забивают ее молотком на глубину двух-трех диаметров.
- 3. Просеивают мелкий сухой речной песок. Трубу устанавливают в вертикальное положение (концом с пробкой вниз) и насыпают в нее просеянный песок.
- 4. Песок уплотняют, постукивая молотком по поверхности трубы или ударяя трубу о прокладку, находящуюся на полу. После уплотнения песка деревянную пробку забивают во второй конец трубы.
- 5. Место изгиба размечают мелом. Надевают рукавицы.
- 6. Изгибаемую трубу вставляют в трубный прижим, между угловой выемкой основания и сухарем с уступами, и вращением рукоятки зажимают трубу в прижиме. (При гибке сварных труб шов надо располагать снаружи, а не внутри изгиба, иначе труба может разойтись по шву.)
7. На конец изгибаемой трубы надевают отрезок трубы большего диаметра так, чтобы ее конец немного не доходил до метки изгиба, затем охватывают трубу двумя руками и с большим усилием отводят ее в направлении изгиба, рис. 5.29. Для контроля окончания изгиба на среднюю линию трубы накладывают проверочный шаблон.

Рис. 5.29. Прием гибки стальных труб вручную
8. После окончания изгиба трубу освобождают из прижима, выбивают деревянные пробки и высыпают песок.
Гибку стальной трубы на ручном станке (трубогибе) в холодном состоянии без наполнителя выполняют в следующей последовательности.
1. Ручной станок подготавливают к гибке, устанавливают рукоятку в положение А, рис. 5.30.

Рис. 5.30. Прием гибки стальных труб ручным трубогибочным станком
- 2. На трубе мелом отмечают начало изгиба.
- 3. Один конец трубы закладывают между подвижным и неподвижным роликами и в отверстие хомутика так, чтобы линия разметки на трубе совместилась с риской, нанесенной на поверхности неподвижного ролика.
- 4. Рукоятку берут двумя руками и поворачивают ее по часовой стрелке на заданный угол по шаблону. Если усилия рук недостаточно, то для того, чтобы увеличить плечо приложения силы, на рукоятку надевают отрезок трубы.
Правильность изгиба проверяют по шаблону или по детали (изогнутой трубе).
Гибка труб из цветных металлов выполняется в следующей последовательности.
- 1. Изготовляют деревянную пробку и забивают ее в один из концов трубы.
- 2. Расплавляют наполнитель (канифоль). У сосуда обязательно должен быть носик для слива расплавленной канифоли в трубу.
- 3. Трубу устанавливают вертикально (пробкой вниз) и заливают в нее канифоль, оставляя трубу в таком положении до полного затвердения канифоли.
- 4. Трубу гнут одним из способов:
а — зажимают в тисках между деревянными нагубниками и изгибают усилием рук (рис. 5.31а); проверку угла изгиба выполняют по шаблону или изделию;
б — с помощью роликового приспособления (рис. 5.31 б), при работе с которым один конец трубы вставляют между роликами в неподвижный хомут. Рукоятку рычага охватывают двумя руками и поворачивают, выполняя изгиб трубы.

Рис. 5.31. Гибка труб из цветных металлов: а — в тисках; б — в роликовом приспособлении
5. Трубу освобождают из тисков (приспособления), подогревая ее, начиная с открытого конца, по всей длине — выплавляют канифоль и сливают ее в сосуд.
При гибке трубы горячим способом на роликовом приспособлении подготовительные операции (изготовление пробок, их забивка в отверстия тубы и наполнение трубы песком) выполняются также как и при гибке в холодном состоянии. Необходимо только в пробках проделать небольшие сквозные отверстия для выхода газов при нагреве. После этой подготовки поступают следующим образом.
- 1. Отмеряют от конца трубы длину до центра изгиба и в этом месте проводят черту поперек трубы.
- 2. От метки засекают мелом по обе ее стороны по половине длины предназначенной к нагреву части трубы.
- 3. Нагревают трубу в размеченном месте до вишнево-красного цвета.
- 4. Нагретую трубу закладывают в приспособление.
- 5. Сгибают трубу до заданного угла и проверяют изгиб трубы по шаблону или по месту.
- 6. Сняв трубу с приспособления, дают ей остыть, затем вынимают из отверстий пробки и высыпают песок
Во время нагрева трубы в горне надо наблюдать за тем, чтобы нагревалась только размеченная часть. Нагревание продолжают до тех пор, пока не прокалится в трубе песок, иначе труба быстро остынет и гибку не удастся закончить за один нагрев.
В качестве топлива при нагреве трубы применяют древесный уголь, торф или кокс. Кузнечный уголь менее пригоден вследствие высокого содержания в нем серы.
Особенности разных способов гибки профиля
Существует два основных метода гибки профильной трубы: холодный и горячий. Первый предполагает, что процесс изгибания выполняется без предварительного температурного воздействия на деталь.
Тогда как второй проводится только с предварительно разогретой трубой. Надо признать, что нагрев детали значительно увеличивает ее пластичность и облегчает процесс гибки.
Нормативов, строго регламентирующих использование холодного и горячего метода гибки для профильных изделий, не существует. Они есть только для труб с круглым сечением. Согласно этим нормам горячая гибка используется для деталей, диаметр которых составляет 100 мм и больше. Для прямоугольных и квадратных труб действуют несколько иные правила.
Проще всего выполнять изгибание профильных труб специальным инструментом трубогибом, однако он доступен далеко не всегда
Профессионалы рекомендуют изгибать только холодным способом все трубы с высотой профиля менее 10 мм. Изделия, высота профиля которых составляет 40 мм и выше гнут горячим методом.
Как изгибать детали, с высотой профиля от 10 до 40 мм, решать исполнителю. Чтобы не ошибиться, можно произвести пробную гибку. Вообще, если в наличии имеется трубогиб, с его помощью можно изогнуть трубу безо всякого нагрева.
Если специального инструмента нет, стоит выполнить пробную гибку профильной трубы. Для этого один край детали прочно зажимается в тисках. На другой конец надевается труба большего, чем у сгибаемого изделия диаметра.
Получившееся «плечо» следует сильно потянуть, изгибая изделие. Если деталь изгибается, можно использовать холодный метод гибки. Если же нет, применяется изгибание с предварительным нагревом.
Поведение круглого, квадратного и прямоугольного сечения, виды разрушений

- Ставшая тонкой внешняя стенка тяготеет к выгибу, направленному к срединной оси трубы. Это приводит к тому, что ее поперечное сечение деформируется.
- Когда предел прочности изделия превышается, оно разрывается по внешней плоскости изгибания.
Толщина трубных стенок на внутренней части гиба становится больше, из-за появления сжимающего напряжения. Когда предел прочности изделия на сжимание превышается, оно утрачивает локальную жесткость. Это приводит к образованию глубоких складок на внутренней плоскости изогнутой трубы.
Как ведут себя квадратный и прямоугольный профиль:
- Их трубные стенки подвержены сжимающему и растягивающему напряжению, как на наружной, так и на внутренней плоскости изгиба, по максимуму.
- У материала повышенная склонность к деформациям, мастеру трудно их контролировать.
- Профильный материал на внутренней стороне изгиба склонен к вертикально направленному расширению. При этом он течет горизонтально вдоль торца изделия. Эти напряжения вдавливают вертикально расположенные трубные стенки. При этом квадрат поперечного сечения деформируется. Он приобретает конфигурацию трапеции.
- Поперечное сечение прямоугольной и квадратной формы плохо передает зажимные усилия между изгибочной и зажимающей колодкой.
- Профиль стремится проскользнуть вдоль колодки в начале изгибания. При этом он может ее тереть, что ведет к износу оборудования.
Поведение материала с круглым сечением, когда происходит его изгиб:
- Материал меньше деформируется на участках наивысшего напряжения. Места максимального сжимания/растягивания расположены по касательной осевой линии к поперечному сечению.
- Круглая форма дает металлу возможность равномерно растекаться по всем направлениям в ходе изгибания. Благодаря этому мастеру легче контролировать процессы деформации материала.
- Благодаря поперечному сечению округлой формы труба хорошо передает усилия между изгибочной и зажимающей колодкой.
- При гибке круглых труб по радиусу, они практически не проскальзывают в инструменте.
Рекомендации и возможные ошибки
При изготовлении инструмента своими руками пользователь руководствуется рекомендациями специалистов:
- При сборке транспортера рекомендуется внимательно выполнить установку звездочки цепной передачи, так как ее неправильная фиксация становится причиной поломки оборудования.
- Во время изготовления прижимного механизма рекомендовано строгое соблюдение всех основных размеров, которые указываются в чертежах. При наличии отклонений неневозможно гарантировать точность радиуса изгиба труб.
- После изготовления инструмента за ним рекомендуется обеспечить соответствующий уход, что положительно отобразится на длительности эксплуатации.
- В процессе использования инструмента отслеживается работоспособность всех его частей, а также ограничивается возможность негативного воздействия факторов окружающей среды.
- На состояние устройства негативно влияют осадки, поэтому рекомендовано обеспечить качественную защиту прокатных роликов от влаги. В противном случае будет появляться ржавчина, что негативно отобразится на работе оборудования.
- После работы со станком проводится его очистка от пыли, грязи и песка.
- Если трубогибный станок имеет электрический привод, то для обеспечения его высокой производительности и эффективности в работе рекомендовано регулярное обеспечение профилактики и обслуживания.
Гибка металла – это универсальная процедура, которая позволяет сгибать профтрубы под определенным узлом. При небольшом радиусе можно провести манипуляцию вручную. Если труба имеет толстую стенку и внушительный радиус, то рекомендуется пользоваться трубогибом, который можно приобрести или сделать своими руками.
Ручные трубогибы
Трубогибы данного класса обладают невысокой стоимостью, имеют простую конструкцию, малый вес и габариты, процесс изгибания заготовки происходит за счет физического усилия работника. По принципу работы ручные агрегаты, выпускаемые промышленностью, можно разбить на следующие категории.
Рычажные. Изгибание производится за счет большого рычага, позволяющего уменьшить прилагаемое мышечное усилие. В таких устройствах заготовка вставляется в оправку заданной формы и размера (пуансон) и с помощью рычага происходит огибание шаблонной поверхности изделием — в результате получается элемент заданного профиля.
Рычажные устройства позволяют получать радиус закругления в 180 градусов и подходят для труб из мягких металлов небольшого диаметра (до 1 дюйма). Для получения закруглений различного размера используют сменные пуансоны, для облегчения проведения работ многие модели оснащаются гидроприводом.
Рис. 7 Арбалетные приспособления ручного типа, чтобы получить нужный радиус гиба трубы
Арбалетные. При работе заготовка помещается на два валика или упора, а изгибание происходит давлением на ее поверхность между упорами пуансона заданной формы и сечения. Агрегаты имеют сменные пуансонные насадки и передвижные упоры, позволяющие задавать радиус изгиба стальной трубы или заготовок из цветных металлов.
Гибочный башмак установлен на штоке, который может перемещаться с помощью винтовой передачи, гидравлического давления жидкости при ручном нагнетании или посредством гидравлики с электроприводом. Подобные устройства позволяют производить изгибание труб из мягких материалов диаметром до 100 мм.
Трехроликовые агрегаты (трубогибочные вальцы). Являются самым распространенным типом трубогибочных агрегатов в быту и промышленности, работают по принципу холодной вальцовки. Конструктивно выполнены в виде двух роликов, в ручьи которых устанавливается заготовка, третий ролик постепенно подводят к поверхности, одновременно прокатывая изделие в разные стороны. В результате происходит деформация заготовки без складкообразования большего сечения, чем в других ручных трубогибах.
Отличительной особенностью агрегата является невозможность получения малого радиуса закругления (обычное значение 3 — 4 величины внутреннего диаметра).
Все перечисленные устройства являются бездорновыми агрегатами, поэтому неэффективны при гибке тонкостенных изделий, также их нежелательно использовать при работе с заготовками со сварным стыком стенок — при пластический деформации возможно раскрытие отдельных участков шва.
Рис. 8 Трубогибочные вальцы
Самодельные трубогибы
Самодельные аппараты для гибки труб конструируют на основе трехвальцовой схемы, реализованной в промышленных трубогибах.
Сборку такой конструкции начинают с производства каркаса – прямоугольника, изготовленного из четырех швеллеров, соединенных сваркой.
На изготовленный каркас, по центру, наваривают П-образный кронштейн, в центр верхней планки которого вваривают гайку – основу будущей струбцины. В эту гайку вкручивают винт с маховиком. Пята винта контактирует с подвижной плитой, которая перемешается в пазах боковых стенок П-образного кронштейна.
По бокам от П-образного кронштейна наваривают стержневые кронштейны, которые будут удерживать подающие вальцы. Крепление вальцов осуществляется с помощью винтов. Причем с одной стороны на вальцы монтируют звездочки цепной передачи (можно использовать детали от велосипеда).
В финале на подающие вальцы надевают цепь и крепят к одной из звездочек рукоять, с помощью которой генерируют момент вращения на валу.
Схема работы такого агрегата очень проста:
- Деформируемую трубу укладывают на подающие вальцы и поджимают деформирующим роликом, затягивая винт струбцины.
- После этого, вращая рукоять подающей системы, прокатывают всю трубу сквозь зону деформации.
- При необходимости вышеописанные действия повторяют еще раз.
В итоге, труба гнется, а владелец оборудования экономит от 500 до 700 долларов США.
Технология гибки листового металла: особенности и классификация
Технология гибки, в зависимости от требуемой модификации листового металла, включает в себя следующие виды:
- Одноугловая (V-образная) – считается наиболее простой. Под воздействием силы гиба верхняя поверхность заготовки сжимается, а нижняя – прилегает к стенкам механизма и растягивается. Таким образом достигается нужный радиус.
- Двухугловая (П-образная) – выполняется схожим образом за исключением количества этапов обработки.
- Многоугловая гибка.
- Радиусная гибка листового металла (закатка) – позволяет получить плавный изгиб. Применяется для создания петель, хомутов и т. д.
Такая технология обработки заготовок не требует колоссального усилия, поэтому предварительного нагрева материала не требуется.
Горячая гибка по радиусу применяется лишь для толстых листовых заготовок (12–16 мм), а также малопластичных металлов. К последним относятся дюралюминий, высокоуглеродистые стали и их сплавы.
Такой способ обработки листового материала часто применяют в комплексе с другими операциями, например, резкой, вырубкой или пробивкой. В результате получаются сложные объемные изделия из металла. Для их изготовления прибегают к штампам, которые можно использовать в нескольких переходах.
С точки зрения пространственного позиционирования существует два способа гибки по радиусу:
- Продольная – при этом используется холодная технология работ, что не позволяет обрабатывать толстые листовые заготовки.
- Поперечная – включает в себя несколько этапов: в первую очередь загибаются кромки металлической детали, затем она нагревается. После начинаются непосредственно производственные операции: гибка, осаживание и вытяжка.
Для радиусной гибки листового металла требуется специализированный ручной или промышленный станок. Его конструкция модифицируется в зависимости от требуемой формы изделия.
Работа в холодной технике требует соблюдения оптимального соотношения радиуса изгиба, толщины металла и размера самого листа. Отступление от предельного значения чревато потерей прочностных характеристик заготовки, возможностью появления повреждений.
Придание радиусной формы заготовке под воздействием высоких температур способно изменить структуру материала. Так, во время охлаждения после нагрева связи между молекулами в листе металла становятся более тесными и упорядоченными, что способствует увеличению его твердости, прочности и упругости. Кроме того, в этот момент сокращается удлинение при разрыве. Пластичность материала изменяется мало.
Требования гостов к радиусам изгиба труб
Минимальный радиус гиба трубы может быть получен только на дорновых трубогибах, работающих способом наматывания. К таким трубогибочным станкам относятся:
- Ручные программируемые дорновые трубогибы СМ-30 серии PARTNER в 2-х и 3-х координатном исполнении;
- Полуавтоматические программируемые дорновые NC трубогибочные станки СЕ-30 серии PARTNER в 2-х и 3-х координатном исполнении
- Автоматические дорновые CNC трубогибочные станки СЕ-30 серии PARTNER.3X;
- Полуавтоматические программируемые дорновые NC трубогибочные станки СЕ-51 серии MASTER;
- Автоматические дорновые CNC трубогибочные станки СЕ-51 серии MASTER.3X;
- Полуавтоматические программируемые дорновые NC трубогибочные станки СЕ-80 серии PROFi;
- Автоматические дорновые CNC трубогибочные станки СЕ-80 серии PROFI.3X.
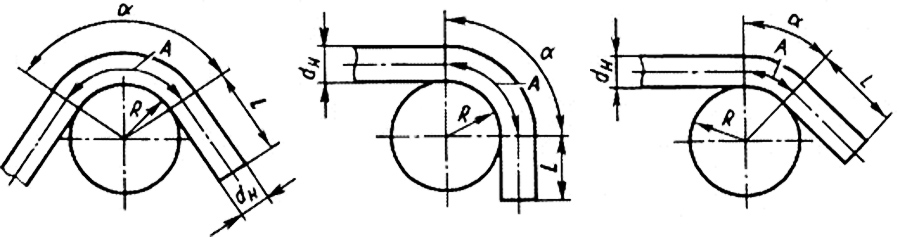
Минимально допустимые радиусы гибов круглых труб
Радиус гиба трубы зависит от ее наружного диаметра (Dн), толщины стенки (S) и пластичности материала.
Важным показателем, наравне с радиусом гиба, является длина прямого участка трубы, необходимая для ее зажима при гибе.
Рекомендуемые минимальные радиусы гибов и значений длин прямых участков, при гибке медных и латунных труб, изготовленных по ГОСТ 617-90 и ГОСТ 494-90
| Dн | Наружный диаметр трубы, мм | 3 | 4 | 6 | 8 | 10 | 15 | 18 | 24 | 30 |
| Ro | Радиус гиба по оси трубы (осевой радиус), мм | 7,5 | 10 | 15 | 20 | 25 | 37,5 | 45 | 84 | 105 |
| L | Минимальная длина прямого участка, мм | 10 | 12 | 18 | 25 | 30 | 45 | 50 | 55 | 60 |
Рекомендуемые минимальные радиусы гибов и значения длин прямых участков при гибке стальных водогазопроводных труб изготовленных по ГОСТ 3262-75
| Dу | Условный проход, мм | 8 | 10 | 15 | 20 | 25 | 32 | 40 | 50 | 65 | 80 |
| Dн | Наружный диаметр трубы, мм | 13,5 | 17 | 21,3 | 26,8 | 33,5 | 42,3 | 48 | 60 | 75,5 | 88,5 |
| R min | Минимальный радиус гиба при горячей гибке труб, мм | 44 | 58,5 | 75,6 | 93,4 | 116,7 | 151,6 | 174 | 210 | 262,8 | 309,3 |
| Минимальный радиус гиба при холодной гибке труб, мм | 84 | 108,5 | 140,6 | 173,4 | 216,7 | 271,6 | 314 | 390 | 487,8 | 574,3 | |
| L min | Минимальная длина прямого участка | 40 | 45 | 50 | 55 | 70 | 85 | 100 | 120 | 150 | 170 |
При выборе радиуса гибки, предпочтение следует отдавать радиусам гиба для холодной гибки труб.
При определении длины заготовки детали складываются длины прямых участков и длины дуг изогнутых участков трубы.
Длина дуги изогнутого участка (А) рассчитывается по формуле:
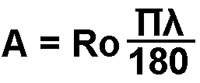
где:
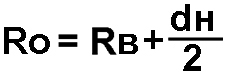
Ro — осевой радиус гиба трубы, мм
Rв — внутренний радиус гиба трубы, мм
λ — угол гиба
dн – наружный диаметр труб, мм.
На радиусах гибов труб, изложенных в таблицах, гарантированно обеспечивается требуемое качество гиба по элипсности — овальности (не более 12,5%).
Усовершенствованная гибочная плита
Это удобное многофункциональное приспособление, которое позволяет провести качественную гибку профиля своими руками. Устройство представляет собой прочную металлическую пластину-основание, закрепленную на пьедестале. Последний с помощью крепежных болтов фиксируется на полу мастерской.
Как вариант можно рассмотреть аналогичное приспособление, крепящееся на верстак. После работы гибочную плиту легко демонтировать и убрать или же можно использовать ее как подставку для проведения других слесарных операций.
Для изготовления такого приспособления понадобится толстая пластина из металла. Ее приваривают на телескопическую подставку. Для упоров под гибку на основании-пластине выполняются два отверстия.
В них ставятся болты-упоры. На них надеваются и фиксируются насадки различных радиусов, что позволяет изгибать трубы так, как нужно. Из листовой толстой стали вырезается прижимная пластина.
Гибочную плиту желательно оснащать прижимной пластиной из прочного металла. Она позволит сохранить соосность профильной детали в процессе гибки
Ее использование обязательно, чтобы соосность сгибаемой детали не была нарушена, так как сгибая профильную трубу без трубогиба можно случайно деформировать ее в двух различных направлениях. Пластина закрепляется над насадками на болтах-упорах.
Собственно процесс гибки заключается в следующем. Отрезок трубы фиксируется в приспособлении, после чего с усилием тянут за противоположный край. Деталь должна начать изгибаться. Если этого не происходит по причине недостаточного усилия, можно попробовать увеличить плечо, надставив деталь трубой большего диаметра.
Холодные методы сгибания круглых труб
Холодные способы имеют неоспоримые преимущества перед горячими технологиями: они не нарушают структуру металла, более производительны и требуют меньше затрат. При холодном сгибе возникают следующие дефекты:
- уменьшение сечения трубы с внешней стороны профиля;
- искривления в загибе в виде гофры с внутренней стороны;
- изменение профильной формы в местах изгиба труб с круглой на овальную.
Рис. 5 Сгибание заготовок из металлопрофиля в быту
Чаще всего подобные дефекты возникают при деформации тонкостенных труб, поэтому при операциях с ними используется внутренний протектор — дорн, вставляемый во внутреннюю полость.
Дорн представляет собой устройство, состоящее из жесткого стержня с подвижными сегментами на краю шарообразной или полусферической формы. Перед работой устройство помещается во внутреннюю полость заготовки таким образом, чтобы его подвижные элементы располагались в точке гиба, по окончании процедуры дорн извлекают из готового элемента и процесс повторяют.
Изгибание профиля квадратного или прямоугольного сечения хотя и применяется в промышленности, гнутый металлопрофиль более востребован в быту. При сооружении перекрытий теплиц требуется арочный профиль, который можно сделать с использованием несложного устройства.
Если необходимо получить в прямоугольном профиле меньший радиус закругления, используют термический нагрев металлопрофиля паяльной лампой или газовой горелкой с одновременным физическим воздействием.
Рис. 6 Рычажные гибы в ручных приспособлениях
Сп 344.1325800.2021 системы водоснабжения и отопления зданий внутренние с использованием труб из «сшитого» полиэтилена. правила проектирования и монтажа от 18 сентября 2021 —
СП 344.1325800.2021
СВОД ПРАВИЛ
ОКС 91.140.10
23.040.20
Дата введения 2021-03-19
Сведения о своде правил
1 ИСПОЛНИТЕЛИ — ООО «СанТехПроект», ОАО «НИИМосстрой»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 465 «Строительство»
3 ПОДГОТОВЛЕН к утверждению Департаментом градостроительной деятельности и архитектуры Министерства строительства и жилищно-коммунального хозяйства Российской Федерации (Минстрой России)
4 УТВЕРЖДЕН Приказом Министерства строительства и жилищно-коммунального хозяйства Российской Федерации от 18 сентября 2021 г. N 1229/пр и введен в действие с 19 марта 2021 г.
5 ЗАРЕГИСТРИРОВАН Федеральным агентством по техническому регулированию и метрологии (Росстандарт)
6 ВВЕДЕН ВПЕРВЫЕ
В случае пересмотра (замены) или отмены настоящего свода правил соответствующее уведомление будет опубликовано в установленном порядке. Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте разработчика (Минстрой России) в сети Интернет
Настоящий свод правил разработан в соответствии с требованиями федеральных законов от 30 декабря 2009 г. N 384-ФЗ «Технический регламент о безопасности зданий и сооружений» [1], от 23 ноября 2009 г. N 261-ФЗ «Об энергосбережении и о повышении энергетической эффективности и о внесении изменений в отдельные законодательные акты Российской Федерации» [2], от 27 декабря 2002 г. N 184-ФЗ «О техническом регулировании» [3], от 22 июля 2008 г. N 123-ФЗ «Технический регламент о требованиях пожарной безопасности» [4].
В настоящем своде правил рассмотрены специфика (согласование) трассировки внутренних водопроводных сетей и трубопроводов водяного отопления из гибких труб из «сшитых» полиэтиленов ПЭ-С с учетом оптимальной расстановки креплений на стояках и подводках. Отмечены особенности монтажа трубопроводов водяного отопления из гибких труб из «сшитых» полиэтиленов ПЭ-С и выбор оптимальных мест креплений на горизонтальных и вертикальных участках трубопроводов.
Свод правил выполнен авторским коллективом: ООО «СанТехПроект» (канд. техн. наук А.Я.Шарипов), ОАО «НИИМосстрой» (канд. техн. наук А.А.Отставнов, инж. Н.В.Митрофанова).
1.1 Настоящий свод правил устанавливает нормы проектирования и монтажа холодных и горячих (с температурой до 75°С) водопроводов и трубопроводов водяного отопления (с температурой до 95°С), в том числе напольного (с температурой до 55°С) с использованием труб из «сшитого» полиэтилена (ПЭ-С) во вновь возводимых, реконструируемых или капитально ремонтируемых зданиях и сооружениях.
1.2 Настоящий свод правил не распространяется на системы водоснабжения и отопления: защитных сооружений гражданской обороны; сооружений, предназначенных для работ с радиоактивными веществами, источниками ионизирующих излучений; объектов подземных горных работ и помещений, в которых производят, хранят или применяют взрывчатые вещества; зданий, строительство которых в соответствии с законодательством о градостроительной деятельности может осуществляться без разрешения на строительство.
В настоящем своде правил использованы нормативные ссылки на следующие документы:
ГОСТ 12.1.004-91 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ ИСО 4065-2005 Трубы из термопластов. Таблица универсальных толщин стенок
ГОСТ 8032-84 Предпочтительные числа и ряды предпочтительных чисел
ГОСТ ИСО 12162-2006 Материалы термопластичные для напорных труб и соединительных деталей. Классификация и обозначение. Коэффициент запаса прочности
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 19185-73 Гидротехника. Основные понятия. Термины и определения
ГОСТ 24054-80 Изделия машиностроения и приборостроения. Методы испытаний на герметичность. Общие требования
ГОСТ 25136-82 Соединение трубопроводов. Методы испытания на герметичность
ГОСТ 25151-82 Водоснабжение. Термины и определения
ГОСТ 32415-2021 Трубы напорные из термопластов и соединительные детали к ним для систем водоснабжения и отопления. Общие технические условия
ГОСТ Р 51232-98 Вода питьевая. Общие требования к организации и методам контроля качества
ГОСТ Р 53630-2021 Трубы напорные многослойные для систем водоснабжения и отопления. Общие технические условия
ГОСТ Р 54468-2021 Трубы гибкие с тепловой изоляцией для систем теплоснабжения, горячего и холодного водоснабжения. Общие технические условия
ГОСТ Р 56730-2021 Трубы полимерные гибкие с тепловой изоляцией для систем теплоснабжения. Общие технические условия
СП 30.13330.2021 «СНиП 2.04.01-85* Внутренний водопровод и канализация зданий»
СП 48.13330.2021 «СНиП 12-01-2004 Организация строительства» (с изменением N 1)
СП 51.13330.2021 «СНиП 23-03-2003 Защита от шума»
СП 60.13330.2021 «СНиП 41-01-2003 Отопление, вентиляция и кондиционирование воздуха»
СП 61.13330.2021 «СНиП 41-03-2003 Тепловая изоляция оборудования и трубопроводов» (с изменением N 1)
СП 68.13330.2021 «СНиП 3.01.04-87 Приемка в эксплуатацию законченных строительством объектов. Основные положения»
СП 73.13330.2021 «СНиП 3.05.01-85 Внутренние санитарно-технические системы зданий»
СанПиН 2.1.4.1074-01 Питьевая вода. Гигиенические требования к качеству воды централизованных систем питьевого водоснабжения. Контроль качества. Гигиенические требования к обеспечению безопасности систем горячего водоснабжения
СанПиН 2.2.1/2.1.1.1200-03 Санитарно-защитные зоны и санитарная классификация предприятий, сооружений и иных объектов
Примечание — При пользовании настоящим сводом правил целесообразно проверить действие ссылочных документов в информационной системе общего пользования — на официальном сайте федерального органа исполнительной власти в сфере стандартизации в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего свода правил в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
В настоящем своде правил применены термины в соответствии с ГОСТ 19185, ГОСТ 25151, ГОСТ 32415, СП 30.13330, СП 60.13330, СП 73.13330, а также следующие термины с соответствующими определениями:
3.1 «сшитый» полиэтилен; ПЭ-С: Термопластичный материал (термопласт), который при нагревании выше температуры плавления сохраняет способность перехода в вязкотекучее состояние.
3.2 распределительный коллектор: Фитинг, к которому присоединяются два или большее количество водоразборных точек.
3.3 гибкая труба: Труба, в которой прочность и поперечное сечение при изгибе не изменяются.
4.1 Трубы из ПЭ-С с латунными фитингами следует применять при устройстве внутренних напорных систем:
— хозяйственно-питьевого водоснабжения с температурой воды до 20°С и рабочим давлением: серии S6,3 (SDR 13,6) — до 1,0 МПа; серии S5 (SDR 11) — до 1,25 МПа; серии S4 (SDR 9) — до 1,6 МПа, при сроке службы не менее 50 лет;
— хозяйственно-питьевого водоснабжения с температурой воды до 75°С и рабочим давлением: серии S5 (SDR 11) — до 0,6 МПа; серий S3,2 (SDR 7,4) и S2,5 (SDR 6) — до 1,0 МПа, при сроке службы не менее 30 лет;
— водяного отопления с температурой воды до 95°С и рабочим давлением серий S3,2 (SDR 7,4) и S2,5 (SDR 6) — до 1,0 МПа, при сроке службы не менее 30 лет;
— напольного отопления (с температурой теплоносителя не выше 55°С) в комбинации с нагревательными приборами (радиаторами, конвекторами) или с системой кондиционирования воздуха, при сроке службы не менее 30 лет.
Примечания
1 Допускается использовать трубы из ПЭ-С при устройстве холодных и горячих водопроводов и трубопроводов водяного отопления с любыми другими параметрами, при условии их обоснования согласно требованиям ГОСТ 32415.
2 В горячих системах с целью поддержания указанных значений параметров следует предусматривать приборы автоматического регулирования (температуры и давления) воды (теплоносителя).
3 Для устройства трубопроводов водяного отопления следует использовать трубы из ПЭ-С с барьерным слоем, предотвращающим проникновение в отопительную систему кислорода.
4.2 Трубы из ПЭ-С, металлические, пластиковые фитинги и арматура, применяемые при устройстве внутренних систем холодного и горячего водоснабжения и отопления, должны соответствовать требованиям настоящего свода правил, ГОСТ 32415, ГОСТ Р 54468, ГОСТ Р 56730.
4.3 Трубы из ПЭ-С, фитинги и арматура, применяемые в системах внутреннего водоснабжения и отопления, должны иметь протокол по результатам санитарно-гигиенических исследований, экспертное заключение по результатам санитарно-эпидемиологической экспертизы и свидетельство о государственной регистрации продукции территориального Управления Роспотребнадзора.
4.4 В зданиях и сооружениях с холодными и горячими водопроводами и трубопроводами водяного отопления из труб из ПЭ-С предусмотрены технические решения, обеспечивающие: взрывопожаробезопасность, нормируемые уровни шума и вибраций согласно СП 51.13330 и минимальный расход материалов и снижение трудозатрат.
4.5 При проектировании и монтаже холодных и горячих водопроводов и трубопроводов водяного отопления из труб из ПЭ-С следует руководствоваться требованиями настоящего свода правил и учитывать основные положения СП 48.13330, СП 60.13330, СП 73.13330, [5], [6], национальных стандартов.
4.6 Монтаж холодных и горячих водопроводов и трубопроводов водяного отопления из труб из ПЭ-С необходимо выполнять, как правило, из узлов полной заводской готовности.
4.7 Следует строго отслеживать, чтобы до начала монтажа холодных и горячих водопроводов и трубопроводов водяного отопления из труб из ПЭ-С генеральным подрядчиком были проведены: монтаж междуэтажных перекрытий, стен и перегородок, на которые будет устанавливаться санитарно-техническое оборудование; устройство полов (или соответствующей подготовки) в местах установки отопительных приборов на подставках; установка опор под трубопроводы, прокладываемые в подпольных каналах и технических подпольях; подготовка отверстий, борозд, ниш и гнезд в фундаментах, стенах, перегородках, перекрытиях и покрытиях, необходимых для прокладки трубопроводов; оштукатуривание (или облицовка) поверхностей стен и ниш в местах установки санитарных и отопительных приборов, прокладки водопроводов и трубопроводов из труб из ПЭ-С, а также оштукатуривание поверхности борозд для скрытой прокладки в стенах; замоноличивание в соответствии с рабочей документацией закладных деталей в строительные конструкции для крепления холодных и горячих водопроводов и трубопроводов отопления из труб из ПЭ-С; обеспечение возможности подключения электроинструментов, а также электросварочных аппаратов на расстоянии не более 50 м один от другого; остекление оконных проемов в наружных ограждениях, утепление входов и заделка отверстий.
4.8 С целью защиты от механических воздействий, прокладывать трубопроводы водоснабжения и отопления следует в плинтусах, штробах, шахтах или каналах при замоноличивании. Размеры отверстий и борозд для прокладки трубопроводов в перекрытиях, стенах и перегородках зданий и сооружений принимают в соответствии с СП 73.13330.2021 (приложение А), если другие размеры не предусмотрены проектом. Допускается открытая прокладка подводок/разводок труб из ПЭ-С к санитарно-техническим и отопительным приборам.
Примечания
1 Открытая прокладка внутренних водопроводов из труб из ПЭ-С допускается в производственных и складских помещениях, а также в технических этажах, чердаках и подвалах только в местах, где исключаются их механическое повреждение и воздействие на них ультрафиолетового излучения.
2 Применять трубопроводы из труб из ПЭ-С в раздельных сетях противопожарных водопроводах не допускается.
4.9 Поэтажные подводки от стояков к водоразборной арматуре следует присоединять с использованием распределительных коллекторов. Распределительные коллекторы устанавливают после запорных устройств, фильтров, водомеров и квартирных регуляторов давления (КРД).
4.10 Холодные и горячие водопроводы и трубопроводы водяного отопления не должны примыкать вплотную к поверхностям строительных конструкций — рекомендуемое расстояние в свету между ними 20 мм.
4.11 Тепловую изоляцию на холодных и горячих водопроводах и трубопроводах водяного отопления из труб из ПЭ-С следует предусматривать для: предупреждения ожогов; обеспечения потерь теплоты менее допустимых; исключения конденсации влаги; исключения замерзания воды (теплоносителя) в трубопроводах, прокладываемых в неотапливаемых помещениях или в искусственно охлаждаемых помещениях; обеспечения взрывопожаробезопасности. Температура поверхности тепловой изоляции не должна превышать 40°С. Теплоизоляционные конструкции следует предусматривать согласно СП 61.13330. Подводки/разводки к санитарно-техническим и отопительным приборам допускается не изолировать.