 Гибкий.ру
Виды представленных на рынке трубогибов
Трубогибы бывают разными и это зависит от их назначения. Но есть основные конструктивные элементы, которые присутствуют не зависимо от назначения:
- Рама;
- Гидравлический цилиндр;
- Две планки;
- Трубные упоры в количестве двух штук.
Как правило, рама встречается открытого или закрытого типа. Гидравлический цилиндр – главная деталь данного инструмента. В ручном трубогибе обязательно присутствие нагнетательного механизма, которое располагается сзади корпуса. Наверху гидроцилиндра есть пробка, куда заливается масло и проверяется его уровень.
Гибочное усилие организует за счет штока, который возвращается в исходное положение с помощью пружины, которая также установлена на гидравлическом цилиндре. Две планки представляют собой одну конструкцию. Отверстия необходимые, чтобы установить упор. Также на трубогибе есть отверстия с резьбой, туда устанавливают болты, которые позволяют регулировать высоту.
Трубогибы представляют собой механические или гидравлические конструкции, которые помогают сгибать металлические трубы, уголки, прутки, профилированный прокат без нарушения внутренней структуры изделия. Ручные инструменты, в основном, используют для формирования изгиба в одном месте, а крупные станки могут менять форму труб сразу по всей длине.
По принципу работы можно выделить трубогибы таких видов:
- Механические с прямым ручным усилием. Используются при работе с трубами малых диаметров, при деформации которых достаточно силы одного человека.
- С гидравлическим приводом. Преимущественно такие инструменты изготавливаются по арбалетному типу, и предназначены они для формирования локального изгиба.
- С храповым механизмом. Трубогибы этого типа используют ручное усилие, но позволяют после каждого нажатия ручки инструмента фиксировать достигнутый уровень деформации.
- Станки с электроприводом. Электродвигатель значительно облегчает процесс деформации трубы, но и значительно увеличивает стоимость инструмента.
В первом случае труба изгибается вокруг шаблонного сегмента заданного диаметра, а во втором – выдавливается башмаком между двух опорных стоек.
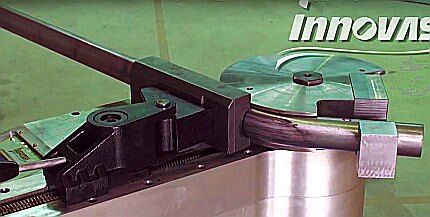
Радиусные трубогибы – очень точные инструменты, поэтому повсеместно применяются в промышленности. Они имеют сменные сегменты для различных углов изгиба
При самостоятельном изготовлении трубогиба народные умельцы обычно опираются на уже существующие модели инструмента, доказавшие свои простоту и эффективность. При сборке трубогиба в домашних условиях на его конструкцию большое влияние оказывают имеющие подручные материалы, из которых будет сделан инструмент.
Общие сведения
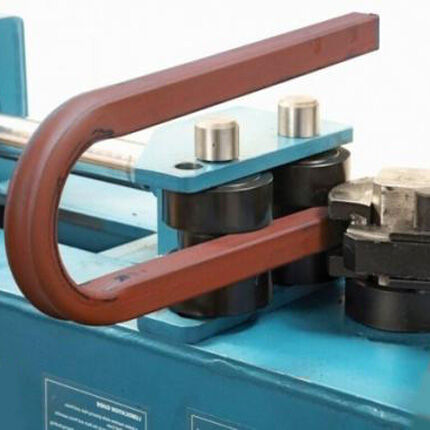
Этот инструмент по своему устройству отличается рядом особенностей. Именно благодаря ним есть возможность гнуть трубы, в том числе металлические, без особых проблем, придавая тем заданный угловой радиус с затратой минимальных физических усилий. Подобное оборудование подразделяется на несколько видов:
- ручные трубогибы;
- трубогибы гидравлические. Модели данного типа тоже можно отнести к категории ручного инструментария;
- дорновые;
- пружинные.
Но существуют устройства и другого исполнения:
- электромеханические;
- сегментные;
- арбалетные.
Всем вышеуказанным инструментам присущи положительные и отрицательные качества, но каждый из них позволяет без значительных физических усилий и за короткое время выполнить гибку металлического трубного изделия с круглым сечением.
Самый простой вариант – зайти в ближайший специализированный магазин, в ассортименте которого присутствуют приспособления такого типа. Но человеку, имеющему опыт в изготовлении своими руками самых разнообразных устройств, под силу будет создать ручной трубогиб в домашних условиях.
Можно приобрести инструмент заводского исполнения, но вполне реально собрать его самостоятельно из подручных материалов
Необходимый инструмент для сборки
Вопрос, как согнуть профильную трубу при помощи самодельного трубогиба, вряд ли поставит вас в тупик, если вы ознакомитесь с еще несколькими рекомендациями. На гидравлических станках можно с успехом выполнять гибку профильных труб из разных материалов, а также толстостенных изделий. Выполнять такую операцию можно как холодным, так и горячим методом, предполагающим предварительный нагрев участка трубы.
Очередная вариация с домкратом

Холодный — это наиболее простой способ гибки, который используется для труб, изготовленных из пластичных материалов. Тонкостью такого процесса является наполнение трубы перед гибкой песком, солью, маслом или холодной водой. Это позволяет получить более качественный изгиб без значительных деформаций трубы.
Если вас интересует вопрос, как правильно согнуть профильную трубу с толстыми стенками или изготовленную из материалов повышенной жесткости, то ответом на него станет использование горячего метода гибки.
Сегодня часто используются профильные. Обычно, строительство и изготовление этих изделий и строений предусматривает сгибание труб, выполнить в ручную не получится, поэтому потребует специальное оборудование.
В этих случаях и используется трубогиб, на нем можно согнуть трубу под различным углом. Обычно данный инструмент снабжен гидравлическим или электромеханическим приводом. Используя его возможно согнуть без труда любую трубу самой разнообразной конфигурации.
Сделать хороший трубогиб с помощью молотка, отвертки и шурупов не удастся.
Как минимум, при изготовлении этого инструмента потребуется:
- сварочный аппарат;
- болгарка;
- токарный станок;
- дрель.
Но главной частью сборки трубогиба остается точный чертеж, без которого даже не стоит начинать сборочные работы. Нельзя обойтись при изготовлении трубогиба и без общехозяйственных инструментов.

Естественно, что приобретать токарный станок и сварочный аппарат необязательно. Для выточки нескольких деталей из заготовок и для их сварки можно обратиться к знакомым или в цех, занимающийся изготовлением кованых изделий. За небольшое вознаграждение там быстро помогут сделать всё необходимое.
При гибке труб необходимо знать принципы процесса и диаметр изделий. Тогда будет обеспечена корректная деформация материала без смятий и разрывов. На станках, где применяется гидравлика, возможна гибка с нагревом. Это позволяет гнуть трубы из полимеров, прочных сплавов, а также изделий с достаточно большой толщиной стенки.
Но на практике в домашних условиях чаще используется «холодный» способ, ориентированный на работу с трубной продукцией из пластичного материала – алюминия, меди, металлопластика. Впрочем, возможно проводить гнутьё и из другого металла за исключением чугуна. В этом случае, чтобы получить качественный изгиб, перед процедурой деформации в трубу заливают воду (ледяную), масло или засыпают соль либо песок.
Минимальные радиусы изгиба указаны в нижерасположенных таблицах: в первой содержатся данные по медным и латунным трубам, а во второй – по стальным.
Таблица 1
| L min | R | d | |
| 60 | 90 | 30 | |
| 55 | 72 | 24 | |
| 50 | 36 | 18 | |
| 45 | 30 | 15 | |
| 35 | 24 | 12 | |
| 30 | 20 | 10 | |
| 25 | 16 | 8 | |
| 18 | 12 | 6 | |
| 12 | 8 | 4 | |
| 10 | 6 | 3 | |
Таблица 2
| D | R, если толщина стенки | |
| Превышает 2 мм | До 2 мм | |
| 60-140 | 5d | — |
| 35-60 | 4d | — |
| 20-35 | 3d | 5d |
| 5-20 | 3d | 4d |
В таблицах: L min — длина (минимальная) прямого участка; R – наименьший радиус изгиба; d — диаметр заготовки. Единица измерения всех показателей — миллиметры.
Самодельным трубогибом можно гнуть любые трубы, но нужно учитывать их диаметр и максимально возможный радиус изгиба
Применение специального инструмента, позволяющего легко и просто гнуть трубы, в том числе профильные, можно считать уже традицией слесарного дела. Между тем, за всё время слесарной практики был придуман целый ряд простейших способов получения сгибов без использования специального инструмента.

Посмотрите – может вам вообще не придется сооружать трубогиб. Правда следует сказать, что такой подход не всегда готов удовлетворить полностью потребности по сгибам. Тем более если требуется согнуть профильную трубу сразу в нескольких местах и под разным радиусом.

Согнуть профильную трубу качественно и красиво проще всего с помощью специальных приспособлений – трубогибов. Но в отдельных случаях гнуть профильные трубы вполне можно самостоятельно
Простейшие кустарные способы, помогающие сделать один-два сгиба, не применяя при этом какую-либо оснастку:
- заполнение внутренней полости трубы песком;
- заполнение внутренней полости трубы водой с последующей заморозкой;
- использование самодельного дорна;
- подрезка стенки профиля по внутреннему радиусу.
Когда есть потребность сгиба профильной трубы в одной, максимум двух удалённых друг от друга точках, вполне разумно применить простые методы:
- Засыпать внутреннюю область профильной трубы мелким речным песком.
- Плотно закрыть торцевые части.
- Согнуть профиль руками по шаблону в нужных местах.
Аналогично выполняется работа с трубой, заполненной водой. Но в этом варианте воду необходимо заморозить. Не всегда рабочие условия позволяют совершить такую процедуру.

Чтобы согнуть трубу без деформаций и под заданный радиус, достаточно заполнить её внутреннюю область обычным речным песком. Такой способ применим для работы с тонкостенными трубами
Ещё один похожий способ – использование дорна – стальной пружины чуть меньше внутреннего диаметра самой трубы. Пружина помещается внутрь, после чего выполняется сгиб.
Так можно вручную гнуть тонкостенные трубы. Для профильных изделий более мощной конфигурации эти способы не подходят.
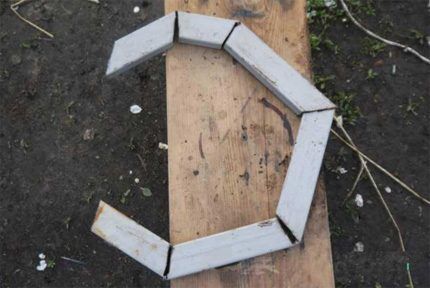
Профильную толстостенную трубу несложно согнуть методом «подрезов». В качестве инструмента можно взять ножовку по металлу или дисковую пилу. На согнутой трубе стыки срезов заваривают сваркой

Толстостенные мощные профили согнуть в одной-двух точках можно простым способом технологичных подрезов. Технология предполагает вырезание небольших сегментов стенки трубы по внутреннему радиусу (например, болгаркой).
Затем производится сгиб профиля до момента соединений границ сделанных подрезов. Точки стыка границ подрезов сваривают при помощи электросварки.
Специальные инструменты – трубогибы – предоставляют более широкие возможности по операциям сгиба. Работа с трубогибом практически не ограничивает потребностей конструкторов, использующих в работе профильные трубы.

Такой выглядит одна из многочисленных конструкций трубогибов ручного действия. Инструмент существенно облегчает работу на сгиб и позволяет обрабатывать усиленные профильные трубы
Гнуть можно изделия разных размеров, но с учётом всевозможных технических характеристик. Многообразие модельного ряда трубогибов профильных труб позволяет делать работу любой сложности.
В целом конструкция инструмента достаточно проста, а это значит – доступна для исполнения неподготовленному человеку. Самостоятельно делают не только малогабаритные мобильные конструкции ручного действия, но также стационарные системы, оснащённые электрическим приводом.
Для частного применения больше актуальны ручные модели. К тому же изготовление приспособлений ручного действия обходится несколько дешевле.

Небольшое число комплектующих, входящих в конструкцию трубогиба для профиля, позволяет собирать такие устройства самостоятельно. Большую часть деталей можно взять от любого старого оборудования
Одна из распространенных схем ручного устройства, пригодная для изготовления трубогиба, выстраивается из следующих компонентов:
- опорные катки;
- упорный ролик;
- детали шасси;
- регулировочный винт;
- рукоятка подачи.
Инструмент действует по принципу прокатного механизма, как и львиная доля других самодельных конструкций. Все детали выполняются из металла, в том числе ролики опорные и упорный. Между тем часть компонентов (те же ролики) допускается изготавливать из других материалов. К примеру, есть самодельные конструкции с роликами из древесины.
Материал рабочих элементов – это показатель, определяющий, с какими трубами (по толщине стенок и твёрдости металла) может работать трубогиб.
Ряд самодельных конструкций не ограничивается только лишь инструментом ручного действия. Умельцы создают самодельные трубогибы, которые впору сравнивать с промышленным оборудованием. Детали для таких систем легко отыскать среди хлама технических предприятий или можно дешево купить на рынке.

Механизированный мощный трубогиб, сделанный своими руками. В качестве комплектующих элементов взяты детали от технических машин разного назначения. Станок работает от электричества
Усиленные трубогибы профильных труб оснащаются электрическим приводом. На таких «станках» без особых сложностей сгибаются профили разного сечения, имеющие толщину стенки в несколько миллиметров.
На картинке выше пример схемы мощного трубогиба, конструкция которого содержит:
- раму, сваренную из швеллеров;
- два металлических прокатных ролика;
- три передаточных шестерни;
- цепь металлическую;
- редуктор и электродвигатель с механизмом ременной передачи.
Прокатные ролики установлены на опорных подшипниковых узлах. Они получают крутящий момент через металлические шестерни, связанные металлической цепью.
Главный крутящий момент цепная передача получает от редуктора, который, в свою очередь, вращается валом электродвигателя. Валы электродвигателя и редуктора через шкивы объединяются ремнём.

Процесс сгибания толстостенной профильной трубы на станке промышленного изготовления. В качестве привода используется электродвигатель. Радиус сгиба регулируется винтом вручную
Редуктор в схеме станка исполняет значимую роль – высокий крутящий момент вала электродвигателя редуцирует в низкий крутящий момент, передаваемый шестерням опорных роликов. Поэтому нет необходимости устанавливать на аппарат мотор с малыми оборотами. Здесь подходит электродвигатель стандартной конфигурации на 960 – 1500 об./мин.

Все детали конструкции монтируются на металлической раме, изготовленной из обрезков швеллера. Крепление деталей к раме выполнено простым способом – болтами или сваркой. Для установки подобного станка всегда найдётся место на дачном участке, во дворе частного дома, в гараже под личный транспорт.
Установка с электрическим приводом – это действительно мощная машина. Но ещё более мощной выглядит конструкция, оснащённая автомобильным домкратом.
Устройство. Принцип действия
Для того чтоб смастерить изогнутый трубопровод на дому, нужно запастись некоторыми расходными материалами. При загибании трубы понадобится песок или поваренная соль, горелка, строительный фен и сварочный аппарат.
- Гибка металлопластиковых труб. Для этого понадобиться речной песок, которым наполняется труба перед сгибом. Чтоб она согнулась под нужным углом, не стоит давить на одну конкретную точку, лучше не спеша делать прогиб по ходу трубы на 2см от точки сгиба. Второй народный способ гиба металлопластика подразумевает применение поваренной соли. Для этого нужно высчитать данные о радиусе и длине гиба, отмерить нужное количество соли. Затем соль разогревается на сковороде до щелканья и засыпается внутрь трубы. Через некоторое время, когда металлопластик прогреется, можно постепенно начинать сгиб.
- Гибка профильной трубы. Профиль выполнен из металла, поэтому согнуть его как металлопластик не получится, хотя этот при этом способе тоже используется речной песок. Чтоб придать сгибу нужную конфигурацию, песок нужно тщательно уплотнить. Потом концы профиля закупориваются заранее приготовленными заглушками. Труба с песком зажимается в тисках и с помощью молотка формируется загиб. Предварительно нагревается место, где запланирован изгиб, строительным феном или паяльной лампой. Гибка труб большого диаметра проводится еще одним способом, для этого дополнительно используется дисковая пила и сварочный аппарат. После расчета радиуса профиль надпиливают болгарской пилой поперек с трех сторон, а затем постепенно загибают.
- Гибка нержавеющих труб проводится с помощью ручного трубогиба. У ремонтников популярностью пользуется трубогиб для нержавейки, выполненный в форме арбалета. Принцип действия трубогиба состоит в том, что он надавливает на нужную точку, выгибая трубу. Чтоб загнуть трубу из нержавейки, при этом не деформировать ее и не надломить, нужно воспользоваться прокаленным песком (песок используется в большинстве способов ручного гиба). Один конец изделия закрывается, а через второй насыпается песок, а потом вставляется пробка. Затем выполняется загиб нержавейки. Вместо песка как усилитель подойдет металлическая пружина. Пружина для гибки медных труб должна свободно проходить внутрь до точки изгиба. После достижения нужной формы изгиба, пружина извлекается наружу за проволочку, конец которой был оставлен специально для этой цели. В домашней мастерской сгибаются конструкции, диаметр которых составляет до 40 мм, с толщиной стенки в 3 мм. В иных случаях загиб производится только на специальном оборудовании.
- Гибка медных элементов производиться несколькими способами. Самые популярные методы гибки основываются на использовании ограничителей деформации в виде песка, свинца или парафина. В закупоренную с одной стороны трубу насыпается наполнитель, а второе отверстие закупоривается. Потом производится гибка. Причем гибкие трубки с небольшим диаметром можно согнуть даже руками, без применения приспособлений. В зимнее время в качестве наполнителя может выступать застывшая вода. Для этого медную деталь, наполненную водой, оставляют на морозе до полного замерзания воды. Замерзшая тонкая трубка легко гнется во всех направлениях. Медная толстая труба, имеющая диаметр более 28 мм, сгибается только при предварительном нагревании до высоких температур.
- При гибке аллюминиевые труб применяют те же способы, что и для медных изделий. Во избежание деформации мягкого аллюминия, используют пружину, песок и воду. Аллюминиевые толстостенные трубы гнут с использованием ручного трубогиба и газовой горелки.
Гибка труб своими руками поможет сэкономить вам семейный бюджет.
Практически из всех видов металла можно сделать витиеватый трубопровод в домашних условиях. Но иногда не получается сделать загиб при помощи подручных средств. Поэтому люди, заинтересованные в дешевом способе гиба, используют различные дополнительные приспособления.
Вам понадобится сварочный аппарат и несколько металлических профелей

Самый простой способ гибки – использование шаблона. Заранее подготавливается полукруглый шаблон из деревянной доски, диаметр шаблона должен чуть-чуть превышать диаметр изгибаемого изделия. Шаблон закрепляется на поверхности стола или станка. С одной стороны шаблона нужно закрепить упор, от которого будет отталкиваться загибаемый материал. На таком самодельном трубогибе можно гнуть гибкие стальные трубы.
Гибка своими руками возможна с помощью еще одного вида трубогиба. Изготавливается он очень просто. На прочный шаблон нужно закрепить полукругом металлические крюки через каждые 5 см. С одной стороны крепиться опорная деталь, от которой будет отталкиваться сгибаемая деталь, как и в предыдущем способе.
Распространено среди строителей незатейливое приспособление, требующее минимум затрат. Нужно взять бетонную плиту. Просверлить в ней дырки по радиусу будущего загиба. Лучше изготовить бетонное основание самостоятельно. В подготовленные отверстия вставляются жесткие металлические пруты. Чтоб они не выскочили во время операции, лучше их забетонировать.
Еще один ручной трубогиб делается из двух металлических пластин, роликов и шаблона. Одна пластина крепится к основанию шаблона, вторая приваривается сверху. В верхней пластине просверливается отверстие для винта, которым будет прижиматься металл в точке сгиба. Также на верхнюю пластину крепятся подвижные ролики и металлические уголки, направленные внутрь конструкции. Это приспособление позволяет гнуть даже квадратный профиль. Чтоб появился нужный результат, профиль пропускается через станок 2-3 раза.
Итак, смастерить изогнутый трубопровод своими руками в домашних условиях вполне возможно. Каждый строитель сам выбирает, каким способом это сделать и какие инструменты применить. Гибка труб — это процесс, который требует определенных навыков.

Вид трубогиба во многом определяет его конструкцию. Однако в каждое устройство входит стандартный набор элементов. Ключевым рабочим компонентом является нажимная насадка (нажим), на который производится давление. В результате его воздействия угол изгиба трубы меняется.
Ручной трубогиб характеризуется конструкцией, включающей пружину с фиксатором, в то время как электрические устройства оснащаются электродвигателями. Нажим приводится в действие именно этими элементами.
Независимо от типа трубогиба, в состав агрегата входят несколько валов (шаблонов/роликов). Они выполняют функцию стабилизации и регулирования радиуса изгиба заготовки. Воздействие на трубу предполагает её предварительную фиксацию между нажимной пластиной и валами. Реализуемая величина изгиба регулируется положением валов. Например, если требуется сформировать острый угол, валы размещают близко к нажиму и один к другому.
Как сделать улитковый трубогиб?
Самостоятельное изготовление улиткового трубогиба может показаться сложным. В действительности, это устройство собрать не труднее, чем роликовый трубогиб. Процесс отличается только используемыми деталями и временем сборки.
Улитковый трубогиб позволяет выгибать профиль по всей длине сразу, а не только в одном месте. За это свойство он получил популярность среди монтажников.
Так как описываемый роликовый трубогиб не имеет определенного рабочего диаметра и может быть изготовлен из любых подручных материалов, то предложенные материалы не будут содержать конкретных размеров деталей. Толщина всех металлических элементов конструкции должна быть 4, а лучше 5 мм.
Для изготовления трубогиба понадобятся:
- Швеллер – 1 метр.
- Листовое железо.
- Три вала.
- Две звездочки.
- Металлическая цепь.
- Шесть подшипников.
- Металлическая 0,5-дюймовая труба для изготовления воротов – 2 метра.
- Втулка с внутренней резьбой.
- Прижимной винт.
Особенное внимание уделяется размерам звездочек, валов и подшипников, которые должны соответствовать друг другу. Звёздочки можно взять от старых велосипедов, но они должны быть абсолютно одинаковые по размерам.
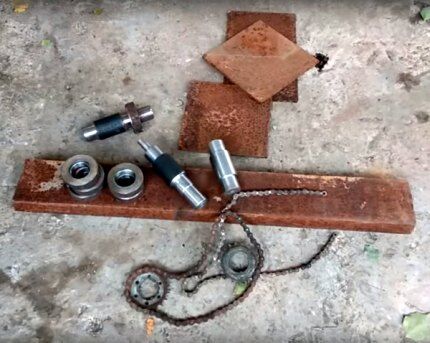
Стальные пластины и профили для изготовления трубогиба не должны быть с глубокой ржавчиной, ведь на них будут приходиться высокие нагрузки при работе
Перед выбором и покупкой всех материалов нужно нарисовать чертеж со схематичным изображением всех элементов конструкции, чтобы не докупать их в процессе изготовления трубогиба.
Сборка любого оборудования начинается с составления чертежной схемы.
После этого можно приступать к основным рабочим процессам, которые продемонстрированы в фотоинструкции:
- Сварить основание инструмента из двух параллельно расположенных швеллеров. При желании можно использовать просто металлическую пластину толщиной 5 мм или один широкий швеллер.
- Одеть на валы подшипники и приварить две таких конструкции к основанию. Желательно ограничить валы металлическими планками или расположить их во внутренней полости швеллеров.
- Одеть звездочки и приварить их, предварительно натянув между ними цепь.
- Вырезать и приварить к основанию боковые направляющие прижимного механизма.
- Одеть подшипники на прижимной вал и собрать конструкцию пресса с боковыми ограничителями из планок или швеллеров.
- Сделать основание для втулки и приварить её к пластине. Вкрутить прижимной винт.
- Приварить к верхнему краю прижимного винта и к ведущему валу ворот из труб.
- Смазать подшипники машинным маслом.
После сборки трубогиба и его испытаний можно покрасить конструкцию антикоррозийной краской для лучшей сохранности сварочных швов. Чтобы повысить удобство работы, к направляющим дополнительно прикрепляется пружина для возврата пресса в верхнее положение.
Методы гибки труб при помощи самодельного станка
| Виды | Цена на гибку труб, рублей |
| Трубогиб трехвалковый | 200 рублей пог.м. |
| Трубогиб с дорном | 200 рублей 1 гиб |
СДЕЛАТЬ ЗАКАЗ
Чтобы сделать устройство для получения изгиба профильных труб, необходимо выполнить следующие процедуры.
- Подготовить надежный каркас, элементы которого соединяются при помощи сварки и болтовых соединений.
- По предварительно подготовленному чертежу установить ось вращения и сами валы, два из которых размещаются выше третьего. От расстояния, на котором располагаются оси таких валов, зависит радиус изгиба профильной трубы.
- Чтобы привести в действие такой гибочный механизм, используется цепная передача. Для комплектации такой передачи ее оснащают тремя шестернями, а саму цепь можно подобрать со старого автомобиля, мотоцикла или другого оборудования.
- Для приведения такого оборудования в действие необходима ручка, которая соединяется с одним из валов. Именно за счет такой ручки создается требуемое крутящее усилие.
Чертежи трубогиба для профтруб

Самостоятельно изготовить трубогиб для профильной трубы совсем несложно, если придерживаться следующей технологической последовательности.
- На прижимном валу размещают шестерни, подшипники и кольца, которые соединяют с ним при помощи шпонки. Сначала разрабатывается чертеж такого вала, обоймы для подшипников и роликов, затем эти детали вытачиваются, что лучше всего доверить квалифицированному токарю. Всего для данного устройства необходимо сделать три вала, один из которых подвешивается на пружинах, а два других располагаются по бокам.
- Затем в кольцах необходимо просверлить отверстия, которые необходимы для изготовления пазов и нарезания резьбы.
- Теперь необходимо сделать полку, для чего используют швеллер, в котором также сверлят отверстия и нарезают резьбу, требуемые при монтаже прижимного вала.
- Всю конструкцию оборудования после выполнения подготовительных мероприятий необходимо собрать, для чего используют сварку и болтовые соединения. В первую очередь выполняют монтаж каркаса, который одновременно служит и ножками трубогиба.
- Следующим этапом является подвешивание полки с закрепленным на ней прижимным валом, для чего используются пружины. После этого на самодельный трубогиб необходимо установить боковые опорные валы, на один из которых крепится ручка.
- Последним штрихом является установка домкрата на трубогиб.
Некоторые тонкости выполнения монтажных работ:
- прижимной вал, зафиксированный при помощи шпонок, дополнительно прикручивается к полке;
- монтаж прижимного вала осуществляется по следующей схеме: вал устанавливается на полку, к которой предварительно приварены гайки для пружин, после выполнения монтажных работ полка переворачивается и подвешивается на пружины;
- натяжение цепей выполняется при помощи магнитного уголка, который используется в качестве держателя;
- при закручивании звездочек применяются шпонки, которые предварительно изготавливают из гровера;
- приводную ручку для гибочного станка делают с проворачивающейся трубкой;
- домкрат на такое самодельное устройство устанавливают на подвесную платформу, для чего используются болтовые соединения и сварка.
В интернете можно найти много фото и видео того, как самостоятельно сделать устройство для гибки профильных труб с гидравлическим приводом. Процесс изготовления такого трубогиба, оснащенного гидроцилиндром, нагнетательным устройством и упорами для труб, является достаточно трудоемким мероприятием.
На чертеже и в конструкции такого трубогиба можно выделить следующие элементы:
- домкрат гидравлического типа грузоподъемностью не менее 5 тонн;
- башмак;
- ролики в количестве 2–3 штук;
- мощный металлический швеллер;
- пластины из толстого металла и другие детали.
Чтобы выполнить требуемый изгиб профильной трубы при помощи гидравлического устройства, необходимо вставить ее в башмак и зафиксировать оба ее конца. После этого нужно задействовать домкрат, который своим поднимающимся штоком давит на ролик, воздействующий на трубу и изгибающий ее. После того как требуемый угол загиба получен, процесс можно остановить и извлечь трубу из трубогиба, провернув ручку домкрата несколько раз в обратном направлении.
Трубогиб для профильных труб в готовом и покрашенном виде
- Валы для трубогиба
- Шестерни и подшипники
- Каркас станка
- Конструкция прижимного вала
- Подвижная площадка прижимного вала
- Установка валов
- Цепь с натяжителем
- Вид в сборе
Чтобы самостоятельно изготовить гидравлическое гибочное устройство для профильных труб, фото которого без проблем можно найти в интернете, необходимо выполнить следующие процедуры.
- По чертежу или фото изготавливают конструкцию для монтажа башмака и роликов, а также каркас оборудования.
- На нижнюю платформу крепят металлическую пластину, на которой будет установлен домкрат. После этого такое приспособление закрепляют болтами и устанавливают на него приводную ручку.
- Самое главное — найти подходящие вальцы для профильной трубы, которые должны плотно обхватывать своей рабочей частью. При желании, вальцы для профильной трубы, которые устанавливаются на швеллер на одной высоте, можно изготовить своими руками. Башмак устанавливают ниже вальцов, а их взаимное положение определяется требуемым радиусом изгиба.
- Для фиксации роликов и башмака используют болты, отверстия для которых выполняются по размерам, обозначенным в чертеже.
Чертеж еще одного варианта трубогиба
Рассмотрим особенности применения данного оборудования на примере его наиболее популярных типов.
Арбалетный трубогиб. Для домашних мастеров, столкнувшихся с необходимостью гнутья тонкостенных трубных изделий из латуни, алюминия и меди, или тонких труб из металлопластика такой инструмент – это оптимальный выбор. Он отлично подходит для работы с трубами, диаметр которых колеблется в диапазоне миллиметра. При этом, справиться с работой может любой человек, обладающий лишь базовыми техническими навыками.
Простота конструкции арбалетного трубогиба реализуется преобразованием усилия на ручке в силу нажатия на рычаг. Таким образом, сила сжатия ручки инструмента напрямую определяет угол загиба конечного продукта. Как показывает практика, для того, чтобы сформировать из трубы плавную, без деформаций дугу с углом изгиба 90 градусов, достаточно усилий одной мужской руки.
Простой арбалетный трубогиб подходит для работы с трубами диаметром до 32 мм

Ручной гидравлический трубогиб. Оборудование данного типа приходит на помощь, когда возможностей арбалетного трубогиба и одних только рук недостаточно. Устройство идеально подходит для металлических труб диаметром 12 ≤ D ≤ 100 миллиметров. Прежде, чем приступить к работе с ручным гидравлическим трубогибом, убедитесь в корректности позиционирования штока цилиндра.
Для подготовки гидравлического ручного трубогибочного станка к работе, берём гибочный башмак. Его маркировка должна соответствовать диаметру заготовки. Далее пристраиваем этот аксессуар к штоку гидроцилиндра с таким условием, чтобы пуансон принимал на штоке трубогиба горизонтальное положение. Установив гибочный сегмент, вставляем упоры в ближе всех расположенные к гидроцилиндру отверстия. Теперь ручной трубогиб готов к работе полностью.
Создать своими руками простое приспособление для гибки труб несложно. Единственное, понадобятся слесарные навыки и определённый инструмент:
- болгарка;
- сварочный аппарат;
- карандаш и рулетка.
Собрать примитивный трубогиб несложно, главное — купить или изготовить шаблоны нужного размера
Из материалов вам потребуются несколько металлических листов толщиной 10 и 3 миллиметра, и, кроме того, некоторое количество стальных прутков.
Изготавливайте трубогиб в такой последовательности:
- подготовьте шкивы. Чтобы создать универсальное приспособление, то есть подходящее для работы с трубами разного диаметра, использовать следует 2 тройных шкива: пара для труб три четверти дюйма, пара для полудюймовых и пара для дюймовых труб.

В колёсике с каждой стороны должна быть выточка размером в половину диаметра трубы. Поскольку изгиб формируется стационарным роликом, чтобы минимизировать радиус дуги, диаметр данного элемента должен быть как можно меньше;
- далее сделайте основание, представляющее собою пластину, по углам которой для крепления к рабочему столу высверливаются отверстия. Используйте для этого металлический лист толщиной около 10 миллиметров;
- затем с помощью сварки установите в центре пластины штифт. Его диаметр должен соответствовать внутреннему сечению малого тройного шкива;
- после изготовления станины, выполняется поворотный механизм. В первую очередь из 2-х металлических пластин выварите П–образную деталь. Высота её ножек должна соответствовать диаметру большого и малого шкива. При этом необходимо контролировать возможность размещения в этом расстоянии большого подвижного шкива и половины стационарного;
- приварите к верхушке детали ручку длиной порядка 25 сантиметров. Впоследствии на неё будет надеваться труба, играющая роль рычага;
- сделав это, установите большой штифт с краю детали и зафиксируйте его шплинтами. Малый шкив насаживается на штифт основания одновременно со всей конструкцией;
- выполните упор. Для этого приварите ещё один штифт, после чего наденьте на него шкив.
Своими руками можно изготовить и приспособление для сгибания профильных заготовок
На этом изготовление инструмента завершается. Осталось лишь закрепить ручной трубогиб и приступать к работе по изгибу труб.
Таблица 1
Таблица 2
Процесс работы инструмента достаточно сложный и при его использовании важно очень точно подобрать нужный диаметр трубы и ознакомиться с принципом работы. С помощью трубогиба выполняется изгиб трубы по уже установленным параметрам.
Как подготовить трубы

Sст/Dвн {amp}lt; 0,06 ,
где: Sст. – толщина стенки; Dвн.- внешний диаметр.
Например, для трубы 20 миллиметров со стенкой толщиной 2 миллиметра, это показатель равен 0,1,что вполне приемлемо. А вот такая же по диаметру тонкостенная (1 мм) труба по этому условию не подходит, поскольку соотношение равно 0,05. Если использовать ручной гидравлический трубогиб, без переломов и замятий стенок такого трубного изделия не обойдётся. Избежать этих неприятностей позволит набивка до краёв сухим и чистым песком с запаиванием трубы с обеих сторон.
Чтобы предотвратить заломы на тонкостенной трубе, ее набивают песком
Sвст = (Dпр.с.— Dт)/2 ,
где: Sвст. – толщина вставки; Dпр.с – диаметр проточки сегмента; Dт. — диаметр трубы.
Рассмотрим следующий пример. В наличии имеется сегмент, рассчитанный на трубы с сечением 26 мм, а устанавливаемая в трубогибочный ручной станок заготовка имеет диаметр 18 мм. Подставив в формулу эти данные, получим, что толщина пластины должна быть (26-18)/2 миллиметра.
Для ручных гидравлических трубогибов существуют также ограничения по минимально допустимому радиусу гибки – 4 диаметра трубы. То есть трубное изделие диаметром 20 миллиметров можно гнуть на минимальный радиус 80 миллиметров.
Выводы и полезное видео по теме

На вопрос о том, как согнуть профильную трубу максимально точно и без лишних трудозатрат, дадут ответы несколько полезных советов от квалифицированных специалистов.
Съемные ролики разной формы позволят комфортно работать не только с профильными трубами, но и с круглыми
- В ручных трубогибах для гибки профильных труб можно не использовать звездочки, а собрать конструкцию на основе одного приводного ролика. Вместо прижимного винта в таких трубогибах нередко используется домкрат.
- Если вы выполняете гибку по шаблону, то чтобы труба не соскальзывала с него, в качестве упоров можно использовать металлические крючки.
- При необходимости выполнения гибки профильной трубы под большим радиусом, лучше всего использовать трубогиб с тремя роликами.
- Чтобы получить более универсальный гибочный станок, можно сделать его упорные ролики подвижными. Так вы сможете изменять радиус изгиба трубы.
В видео ниже мастер делится опытом по постройке трубогиба из подручных материалов.
Представленные видеоматериалы помогут увидеть вышеописанные рекомендации по изготовлению самодельных трубогибов в динамике, а также познакомят с дополнительными вариантами сборки этих инструментов из подручных материалов.
Виды доморощенных инструментов для выгибания металлического профиля не исчерпываются предложенными вариантами, потому как трубогиб своими руками можно сделать из любых имеющихся в хозяйстве деталей.
Главное, соорудить прижимной механизм, который будет продавливать трубу между двумя стойками или роликовую систему для деформации всего профиля сразу.
Для тех, кто впервые столкнулся с гибкой профилей, рекомендуется учитывать некоторые особенности технологии обработки этого вида труб. К примеру, опытные мастера никогда не жертвуют качеством сгиба ради экономии времени.
Разумно провести несколько слабых жимов регулировочным винтом и несколько проходов по вальцам, нежели всё сделать за один раз. Такой подход полностью исключает деформацию профильной трубы и существенно снижает нагрузку на приводы (или на мышцы мастера).

Изготовленный шаблон под требуемый радиус сгиба трубы. Подобные шаблоны изготавливают и для профильных труб
Рекомендуется работать с роликами такой конфигурации, которая соответствует профилю трубы. Так, если имеется соответствие размера ширины ролика размеру поперечного сечения профиля, сгиб будет точным и аккуратным. К тому же мастеру не придётся периодически поправлять трубу, съезжающую от центра опорного ролика к его крайней границе.

Прежде чем начинать операцию сгиба профильной трубы, желательно изготовить шаблон по заданному радиусу сгиба. Если шаблон изготовить невозможно по каким-то причинам, можно ограничиться расчётом расстояния, получаемого между двумя контрольными точками после сгиба трубы. Зная расчётные цифры, заготовку можно гнуть трубогибом без периодических контрольных замеров, сокращая, таким образом, время работы.
Из видеоролика вы можете узнать, как выглядит самодельный трубогиб на станине.
Работать с трубами профильной формы приходится достаточно часто в условиях ведения домашнего или дачного хозяйства. Поэтому присутствие в домашней мастерской инструмента под названием трубогиб только приветствуется.
Как показывает практика мастеров-самоучек, инструмент этот несложно изготовить самостоятельно. А сделав такую конструкцию, её легко освоить и периодически применять.
Нестандартные методы сгибания профильной трубы
Известно около 10 способов гибки металлических конструкций, при которых не задействованы производственные мощности. Народная мудрость и недюжинная смекалка выручает хозяев, желающих произвести модернизацию трубопровода без использования соединений и фитингов.
Чтобы при загибе труба не превращалась в гармошку, рассчитайте минимальный радиус гиба. Он зависит от прочности, толщины и диаметра загибаемого материала. На этот параметр влияет также способ гибки (горячий или холодный).
Радиус загиба коррелирует с диаметром труб. С увеличением диаметра увеличивается и минимальный радиус гиба труб. Если при загибе используется горячий способ, минимальный радиус увеличивается в два раза.

Чтобы получить в домашних условиях качественный сгиб профильной трубы, мастера нередко используют аппарат для сварки и обычную болгарку.
Работа начинается с расчёта необходимого радиуса сгиба. Затем с помощью болгарки по всей длине выбранного участка с трёх сторон проводятся пропилы. После этого заготовку без особых сложностей можно согнуть под требуемым углом. Для того, чтобы этот параметр был наиболее точным, лучше использовать нужной формы деревянное лекало.
Сварочным аппаратом места распилов закрываются, а образовавшиеся неровности шлифуются. Сварку нужно накладывать не просто для прикрытия трещин, а для того, чтобы соединение гарантированно было прочным. Этот метод при правильном исполнении позволяет получить впечатляющие результаты. Вместе с тем, он подходит для единичных случаев.
Качественно согнуть трубу помогут средства внутреннего противодействия. Если заготовка имеет небольшой радиус описанной вокруг профиля окружности, тогда в качестве трубогиба можно применить специально изготовленную пружину.
В качестве исходного материала в этом случае выступает стальная проволока с диаметром миллиметра. Она завивается в пружину не с круглым, а квадратным сечением. Длина стороны должна быть меньше размера внутреннего диаметра профильной трубы на 2 миллиметра, чтобы пружина могла поместиться внутрь беспрепятственно. Далее разогрейте место паяльной лампой и выполните сгиб, используя лекало требуемого диаметра.
Самостоятельно сделать трубогибочный ручной станок под силу каждому домашнему мастеру. И не страшно, что эта работа займёт некоторое время. Ведь этот инструмент действительно полезен в хозяйстве и наверняка пригодится не один раз.


